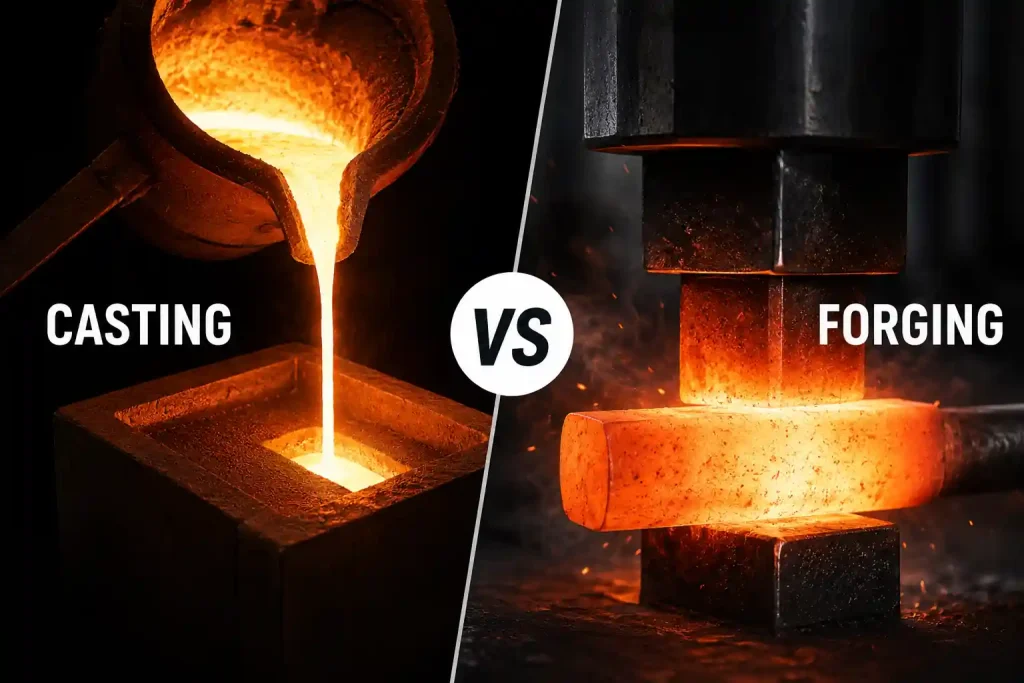
Литье и ковка — это два принципиально разных способа формовки металла. При литье металл расплавляется и заливается в полость формы; при ковке металл нагревается и придается ему нужная форма под давлением. Не существует единственно верного ответа, какой из этих методов выбрать — выбор зависит от условий эксплуатации детали, её геометрии, объёма партии и бюджета. Как правило: выбирайте литье для изготовления сложных форм и мелких партий; выбирайте ковку, когда прочность и усталостная прочность имеют первостепенное значение.
Что такое кастинг?
Литье — это процесс, при котором металл плавится и заливается в полость формы, после чего ему дают возможность затвердеть. Полостью формы может служить одноразовая песчаная форма, многоразовая металлическая форма (постоянная форма, литье под давлением) или, в случае прецизионных деталей, форма, изготовленная методом выливки в восковую модель. Поскольку расплавленный металл принимает любую форму, литье практически не имеет себе равных при изготовлении деталей со сложными внутренними полостями, тонкими стенками и нестандартной геометрией — именно поэтому корпуса редукторов, корпуса насосов, корпуса клапанов и основания станков обычно изготавливаются литьем.
Литье также отличается низким порогом затрат на изготовление пресс-форм, особенно в случае песчаного литья, где производство небольших партий начинается с минимальными первоначальными затратами. Выбор материалов широк: можно лить чугун, литую сталь, алюминий и медные сплавы. Недостатком является то, что в процессе затвердевания могут возникать усадка и пористость, а структура кристаллитов менее плотная, чем у кованых изделий — поэтому при одинаковых материалах и сечениях литые детали, как правило, имеют более низкие показатели прочности, вязкости и усталостной прочности. Насколько ниже — зависит от материала и технологии.
Что такое ковка?
При ковке металл нагревается до состояния, пригодного для обработки, и формуется с помощью молотов или пресса. Ключевое отличие заключается в направлении кристаллической структуры: кристаллиты следуют по направлению деформации непрерывной линией, при этом отсутствуют усадка и пористость, характерные для литья. В результате поковки обладают более высокой прочностью и вязкостью, а также лучше выдерживают ударные и циклические нагрузки. Вал, шестерни, шатуны, крюки и крепежные детали — детали, в которых отказ недопустим — обычно изготавливаются в виде поковок.
Проблема заключается в стоимости инструментов и геометрии. Прессы стоят дорого, а при производстве небольших партий эти затраты невозможно распределить. Линии разъема и углы наклона ограничивают формы, которые можно получить при ковке, а изготовление сложных внутренних полостей фактически невозможно. Поэтому ковка подходит для производства больших партий относительно простых деталей, и именно поэтому объем производства часто становится решающим фактором.
Литье и ковка: основные различия
В приведенной ниже таблице представлены основные различия; в следующих разделах дается подробное объяснение каждого аспекта.
| Размер | Кастинг | Ковка |
|---|---|---|
| Точность | Зависит от технологического процесса; песчаные формы имеют более рыхлую структуру | Более жесткие допуски, более чистая поверхность |
| Текстура / внутренняя структура | Риск усадки и пористости | Непрерывный поток зерна, отсутствие усадки |
| Стоимость | Низкие затраты на запуск производства, возможность выпуска небольших партий | Дорогие штампы, амортизация которых зависит от объема производства |
| Объем производства | От небольших до крупных партий | Крупные партии — это экономичнее |
| Посадка материала | Чугун/сталь/алюминий/сплавы меди | Требуется пластичность; хрупкие/высоколегированные материалы трудно поддаются ковке |
Точность размеров
Литье выигрывает по форме: внутренние полости, нестандартные формы и сложные изгибы можно изготовить за один этап, а многие детали после литья не требуют механической обработки. Ковка ограничена формами, поэтому формы должны оставаться простыми и иметь уклоны. Однако с точки зрения точности размеров ковка обычно обеспечивает более стабильные результаты, с более узкими допусками и более чистой поверхностью. Точность литья зависит от технологии: литье в выплавляемые формы и литье под давлением обеспечивают узкие допуски, тогда как литье в песчаные формы дает более свободные допуски и часто оставляет припуск на механическую обработку на критических поверхностях. Одним словом: выбирайте литье для сложных форм, а ковку — для узких допусков.
Структура зерна
В поковке зерна непрерывно располагаются вдоль направления деформации, и при этом отсутствует усадка при затвердевании, характерная для литья. Поэтому при одинаковых материалах и сечениях поковка обладает большей прочностью, вязкостью и усталостной прочностью — это и является основной причиной, по которой для несущих деталей предпочтительно использовать поковку. Литьевые изделия могут в значительной степени восполнить этот разрыв за счет правильного выбора сплава и термообработки, однако риск возникновения внутренних дефектов сохраняется, поэтому детали, критически важные с точки зрения безопасности, либо коваются, либо изготавливаются литьем с последующим неразрушающим контролем в качестве дополнительной меры предосторожности. Одним словом: при одинаковом материале и сечении поковки, как правило, обладают большей прочностью и усталостной прочностью.
Стоимость
Литье изначально обходится дешево: песчаные формы и простые полости стоят недорого, а производство небольших партий является рентабельным. Штампы для ковки стоят дорого, и себестоимость единицы продукции снижается только тогда, когда объём производства становится достаточно большим, чтобы окупить их. Если перевести это на язык принятия решений: небольшое количество деталей и сложные формы говорят в пользу литья; большое количество деталей и простые формы могут сделать ковку более экономичным вариантом. Одним словом: небольшие партии сложных деталей — за литье; большие объёмы простых деталей — за ковку.
Объем производства
Изготовление инструментов для литья не занимает много времени — в частности, песчаное литье позволяет быстро получить образцы и выпустить небольшие партии. Ковка требует сначала разработки штампа, поэтому сроки выполнения заказа на начальном этапе более длительные, но после запуска в производство цикл становится быстрым и стабильным. Когда сроки проекта сжаты, а требования все еще меняются, обычно сначала изготавливают прототип методом литья. Одним словом: если сроки сжаты, а объемы производства неопределенны, сначала следует использовать литье; после стабилизации объемов следует пересмотреть возможность использования ковки.
Выбор материала
Литье позволяет работать с широким спектром материалов — можно лить чугун, сталь, алюминий и медные сплавы. Ковка требует пластичности: хрупкие материалы и высоколегированные марки трудно поддаются ковке. Если материал задан и его трудно ковать, выбор технологии фактически предрешен; если же выбор материала не ограничен, то расширяются как возможности проектирования, так и диапазон затрат. Одним словом: когда материал задан, выбор технологии зачастую также задан.
Преимущества и ограничения литья
Литье подходит для изготовления сложных форм и отличается низкими затратами на запуск производства, однако у него есть очевидные ограничения:
Преимущества:
- Сложные внутренние полости и нестандартные формы, формируемые за один этап
- Низкие затраты на изготовление инструментов
- Широкий выбор материалов
- Осуществимые небольшие партии
Ограничения:
- Риск усадки и пористости; структура зерна менее плотная, чем у поковки
- Более низкие прочность, вязкость и усталостная долговечность при одинаковых характеристиках материала и сечения
- Более широкие допуски при литье в песчаные формы; на критических поверхностях часто требуется припуск на механическую обработку
Преимущества и ограничения ковки
Ковка обеспечивает более надежные характеристики, однако требует затрат на изготовление инструментов и сложную геометрию:
Преимущества:
- Непрерывный поток металла без пористости, вызванной усадкой
- Более высокая прочность и вязкость; улучшенная ударопрочность и стойкость к циклическим нагрузкам
- Более стабильные допуски и качество поверхностей
Ограничения:
- Дорогие штампы; при производстве небольших партий их стоимость невозможно окупить
- Линии разъема и уклоны ограничивают геометрию; создание сложных внутренних полостей невозможно
- Хрупкие и высоколегированные материалы трудно поддаются ковке
Когда следует выбирать литье
В таких ситуациях использование явного присваивания, как правило, является более безопасным вариантом:
- Деталь имеет сложные внутренние полости, тонкие стенки или нестандартную форму
- Размер партии невелик, поэтому затраты на изготовление штампов не окупаются
- Чувствительность к затратам высока, а инвестиции в инструментарий должны оставаться на низком уровне
- Материал ещё не утверждён, и на рассмотрении находится несколько вариантов
- Эксплуатация в основном предполагает статическую нагрузку, без особых требований к усталостной прочности
К типичным литым деталям относятся корпуса насосов, корпуса клапанов, корпуса редукторов, станины станков, конструкционные детали для сельскохозяйственной и автомобильной промышленности, а также чугунные детали, для которых важно гашение вибраций.
Когда следует выбирать ковку
Достижение успеха в тех случаях, когда эксплуатационные характеристики явно превосходят геометрические параметры и стоимость:
- Данная деталь подвергается ударным, циклическим или высоким нагрузкам, и ее усталостная прочность имеет решающее значение
- Допуски и требования к поверхности являются жесткими, поэтому объем последующей обработки следует свести к минимуму
- Объем производства достаточно велик, чтобы окупить затраты на изготовление матрицы
- Далее будет проводиться сварка или механическая обработка, при этом предпочтительно использовать стабильную кованую заготовку
- Материал обладает достаточной пластичностью для формования под давлением
К типичным поковкам относятся валы, шестерни, шатуны, крюки, фланцы и крепежные детали, а также критически важные несущие детали, используемые в нефтегазовой отрасли и тяжелом машиностроении.
Часто задаваемые вопросы
Что прочнее: литой или кованый вариант одной и той же детали?
В целом, ковка: непрерывный ход кристаллитов и отсутствие усадочной пористости обеспечивают более высокую прочность и усталостную долговечность при одинаковых характеристиках материала и сечения. Разница зависит от материала и технологии изготовления, и во многих случаях вполне подходит легированное, прошедшее термообработку литье.
Существуют ли ограничения по размеру или весу при литье или ковке?
Оба метода имеют свои ограничения. Ковка ограничена мощностью пресса и размером штампа, поэтому изготовление очень крупных деталей нецелесообразно. Литье позволяет изготавливать крупные детали, но при тонких стенках возникает риск дефектов, а при изготовлении крупных песчаных отливок необходимо уделять особое внимание контролю усадки и деформаций.
Что дешевле — литье или ковка?
Это зависит от объема. Литье небольших партий сложных деталей обходится дешевле, поскольку затраты на инструмент низкие; ковка больших партий простых деталей может оказаться выгоднее, если учесть распределение затрат на штампы. Переломный момент наступает тогда, когда амортизация инструмента становится решающим фактором.