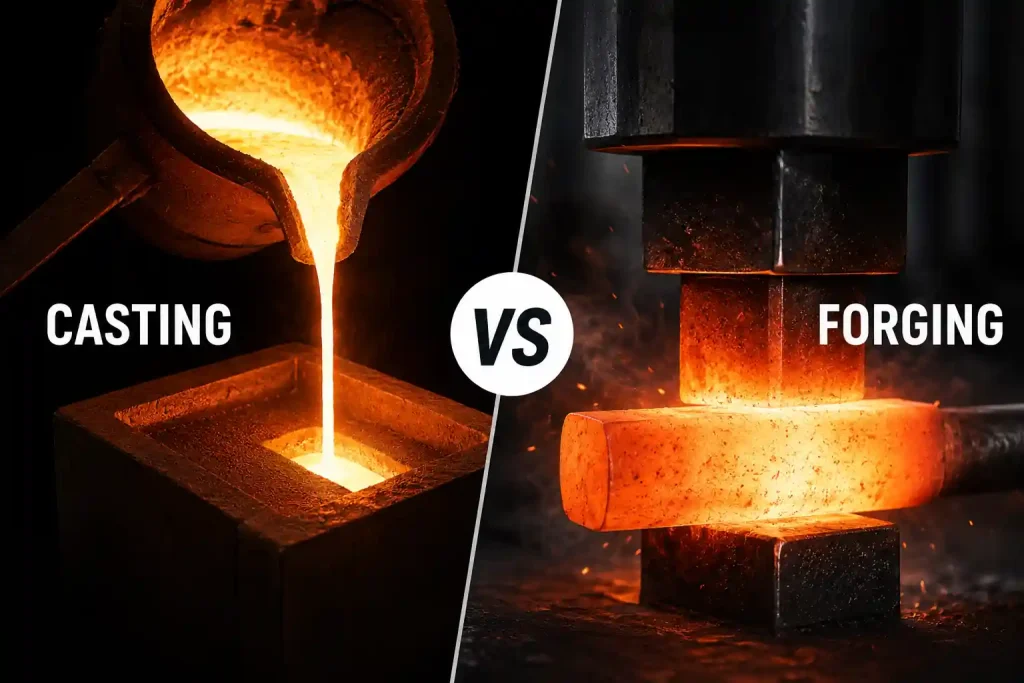
鋳造と鍛造は、金属を成形する上で根本的に異なる2つの方法です。鋳造では金属を溶かし、鋳型に流し込みます。一方、鍛造では金属を加熱し、圧力をかけて成形します。 この2つの方法のどちらが正しいという決まりはありません。どちらを選ぶかは、部品の使用条件、形状、ロット数、予算によって異なります。大まかな目安としては: 複雑な形状や小ロットの生産には鋳造を、強度や疲労寿命が最も重要な場合は鍛造を選択してください.
キャスティングとは?
鋳造とは、金属を溶かして鋳型の中空部に流し込み、その後固化させる工程です。中空部には、使い捨ての砂型、再利用可能な金属型(永久鋳型、ダイカスト)、あるいは精密部品用のロストワックス鋳型などが用いられます。 溶融金属はあらゆる形状に充填されるため、複雑な内部空洞、薄肉、不規則な形状の成形においては、鋳造に匹敵する製造法はほとんどありません。そのため、ギアボックスハウジング、ポンプ本体、バルブ本体、機械のベースなどは、通常、鋳造によって製造されます。
鋳造は金型製作のハードルも低く、特に砂型鋳造では、初期費用をほとんどかけずに小ロットの生産を開始できます。材料の選択肢も幅広く、鋳鉄、鋳鋼、アルミニウム、銅合金など、あらゆる材料を鋳造することができます。 その反面、凝固過程で収縮や気孔が生じることがあり、結晶粒構造の緻密さも鍛造品に比べて劣るため、同じ材料・断面の場合、鋳造部品は一般的に強度、靭性、疲労寿命が低くなります。その低下の程度は、材料や製造プロセスによって異なります。
「鍛造」とは何か?
鍛造では、金属を加工可能な温度まで加熱し、ハンマーやプレス機を用いて成形します。最大の違いは結晶粒の流れにあります。結晶粒は変形方向に連続した線状に並び、鋳造に典型的な収縮や気孔が生じません。 その結果、鍛造品は強度と靭性に優れ、衝撃や繰返し荷重への耐性も高い。シャフト、ギア、コネクティングロッド、フック、締結部品など、破損が許されない部品には、通常、鍛造品が指定される。
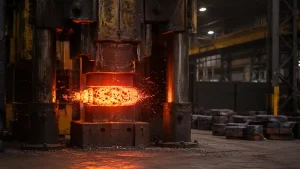
コストは金型と形状に起因します。金型は高価であり、小ロット生産ではそのコストを分散させることができません。分割線や抜き勾配により、鍛造で製造できる形状には制限があり、複雑な内部空洞の形成は事実上不可能です。したがって、鍛造は比較的単純な部品の大ロット生産に適しており、生産量が決定的な要因となる場合が多いのです。
鋳造と鍛造:主な違い
以下の表にその違いをまとめました。続く各セクションでは、それぞれの側面について解説します。
| 寸法 | キャスティング | 鍛造 |
|---|---|---|
| 精度 | 工程によるが、砂型はより緩い | 公差の厳格化、より滑らかな表面 |
| 木目/内部構造 | 収縮および気孔発生のリスク | 連続した木目、収縮なし |
| 費用 | 初期の金型コストが低く、小ロット生産も可能 | 高価な金型は、生産量に応じて償却される |
| 生産量 | 小ロットから大ロットまで | 経済性を高めるには、大量に生産する |
| 素材のフィット感 | 鋳鉄/鋼/アルミニウム/銅合金 | 可塑性が必要。脆い/高合金材は鍛造が困難 |
寸法精度
鋳造は形状の面で優れています。内部の空洞、不規則な形状、複雑な曲面も一工程で成形でき、多くの設計では鋳造後の機械加工が不要です。一方、鍛造は金型の制約を受けるため、形状は単純で、抜き勾配を設ける必要があります。 しかし、寸法精度に関しては、通常、鍛造の方が一貫性が高く、公差が厳しく、表面も滑らかです。鋳造はプロセスによって異なります。ロストワックス鋳造やダイカストは厳しい公差を維持できますが、砂型鋳造は公差が緩く、重要な面には機械加工の余裕が残されることがよくあります。要するに、複雑な形状には鋳造を、厳しい公差には鍛造を選ぶのが良いでしょう。
結晶構造
鍛造品では、結晶粒が変形方向に連続して流れ、鋳造で生じうるような凝固収縮は発生しません。したがって、同じ材料・断面の場合、鍛造品はより強度が高く、靭性に優れ、耐疲労性にも優れています。これが、荷重を受ける部品に鍛造が好まれる根本的な理由です。 鋳造品は、合金の選定や熱処理によってその差の多くを埋めることはできますが、内部欠陥のリスクは残ります。そのため、安全上重要な部品は、鍛造品か、あるいは非破壊検査をバックアップとして実施した上で鋳造されるのが一般的です。要するに、同じ材料・断面の場合、鍛造品は通常、より強度が高く、疲労耐性にも優れています。
費用
鋳造は初期コストが安い:砂型や単純な鋳型は安価であり、小ロット生産も可能だ。一方、鍛造用金型は高価であり、その償却が可能なほど生産量が増えない限り、単価は下がらない。 これを判断基準に置き換えると、部品点数が少なく形状が複雑な場合は鋳造が適しており、部品点数が多く形状が単純な場合は鍛造の方がコスト面で有利となる可能性があります。要するに、複雑な部品の少量生産には鋳造が、単純な部品の大量生産には鍛造が適していると言えます。
生産量
鋳造用金型の製作は迅速に行えます。特に砂型鋳造では、試作品や小ロットの生産を素早く進めることができます。 鍛造はまず金型の開発が必要であるため、初期のリードタイムは長くなりますが、生産が開始されればサイクルは迅速かつ安定します。プロジェクトの納期が逼迫しており、要件がまだ流動的な場合、まずプロトタイプを鋳造するのが一般的な手法です。要するに、時間が限られており生産数量が不確実な場合はまず鋳造を行い、生産数量が安定してから鍛造を再検討するということです。
材料の選定
鋳造は幅広い材料に対応しており、鋳鉄、鋼、アルミニウム、銅合金など、あらゆる材料を鋳造することができます。 鍛造には塑性が必要です。脆い材料や高合金材は鍛造が困難です。材料が固定されており鍛造が難しい場合、加工法の選択は事実上決まってしまいます。一方、材料の選択肢が広い場合は、設計の自由度もコスト面での選択肢も広がります。要するに、材料が固定されている場合、加工法の選択も多くの場合、固定されてしまうのです。
鋳造の利点と限界
鋳造は複雑な形状に適しており、初期コストも低いですが、明らかな限界があります:
メリット:
- 複雑な内部空洞や不規則な形状を1工程で成形
- 金型製作のハードルが低い
- 幅広い素材の選択肢
- 実現可能な小ロット生産
制限事項:
- 収縮および気孔の発生リスク;鍛造品に比べて結晶粒構造の緻密度が低い
- 同じ材料および断面形状において、強度、靭性、および疲労寿命が低下する
- 砂型鋳造の公差幅は広めである。重要な面には、多くの場合、機械加工の余裕が必要となる。
鍛造の利点と限界
鍛造は、金型や形状設計にコストがかかるものの、より信頼性の高い物性を得ることができます:
メリット:
- 収縮孔のない連続的な結晶粒流れ
- より信頼性の高い強度と靭性、および優れた耐衝撃性・耐繰返し荷重性
- より一貫性のある公差と表面仕上げ
制限事項:
- 金型は高価であり、小ロット生産ではそのコストを回収できない
- パーティングラインや抜き勾配の制約により形状に制限が生じ、複雑な内部キャビティの形成は困難である
- 脆性材料や高合金材料は鍛造が困難である
鋳造を選ぶべき場合
こうした状況では、通常、キャストの方がより安全な選択となります:
- この部品には、複雑な内部空洞、薄い肉厚、または不規則な形状がある
- バッチサイズが小さいため、鋳造金型のコストを回収できない
- コストへの敏感度が高く、金型への投資は低く抑えなければならない
- 素材はまだ決定しておらず、いくつかの案が検討されている。
- このサービスは主に静的荷重が主体であり、極端な疲労要件は求められていません。
代表的な鋳造部品としては、ポンプ本体、バルブ本体、ギアボックスハウジング、機械のベース、農業用および自動車用の構造部品、ならびに振動減衰効果を活かした鋳鉄部品などが挙げられます。
鍛造を選ぶべき場合
性能が形状やコストを明らかに上回る場合に勝利を勝ち取る:
- この部品は、衝撃、繰返し荷重、または過酷な荷重にさらされるため、疲労寿命が極めて重要である
- 公差や表面仕上げの要件は厳しいため、加工後の仕上げ作業は最小限に抑えるべきである
- 生産量が十分にあるため、ダイコストを償却できる
- その後、溶接または機械加工が行われるため、安定した鍛造ブランクが望ましい
- この材料は、加圧成形を行うのに十分な延性を持っています
代表的な鍛造品としては、シャフト、ギア、コネクティングロッド、フック、フランジ、締結部品に加え、石油・ガス業界や重機業界における重要な荷重支持部品などが挙げられます。
よくある質問
同じ部品について、鋳造と鍛造のどちらが強度が高いでしょうか?
一般的に、鍛造品は、結晶粒の流れが連続しており、収縮孔がないため、同じ材料および断面形状の場合でも、より優れた強度と疲労寿命を発揮します。その差は材料や製造プロセスによって異なりますが、多くの用途では、合金化・熱処理を施した鋳造品で十分です。
鋳造や鍛造には、サイズや重量の制限はありますか?
どちらにも限界があります。鍛造はプレスの能力や金型のサイズによって制約を受けるため、非常に大きな部品の製造は現実的ではありません。鋳造では大きな部品を製造できますが、肉厚が薄い場合は鋳込み不良のリスクがあり、大型の砂型鋳造では収縮や歪みの制御に注意を払う必要があります。
鋳造と鍛造、どちらが安上がりでしょうか?
それは生産量次第です。複雑な部品を少量生産する場合は、金型への投資額が少なくて済むため、鋳造の方がコストが安くなります。一方、単純な部品を大量生産する場合は、金型のコストを分散させれば、鍛造の方が安くなる可能性があります。両者のコストが拮抗するのは、金型の償却費が決定的な要因となる時点です。