

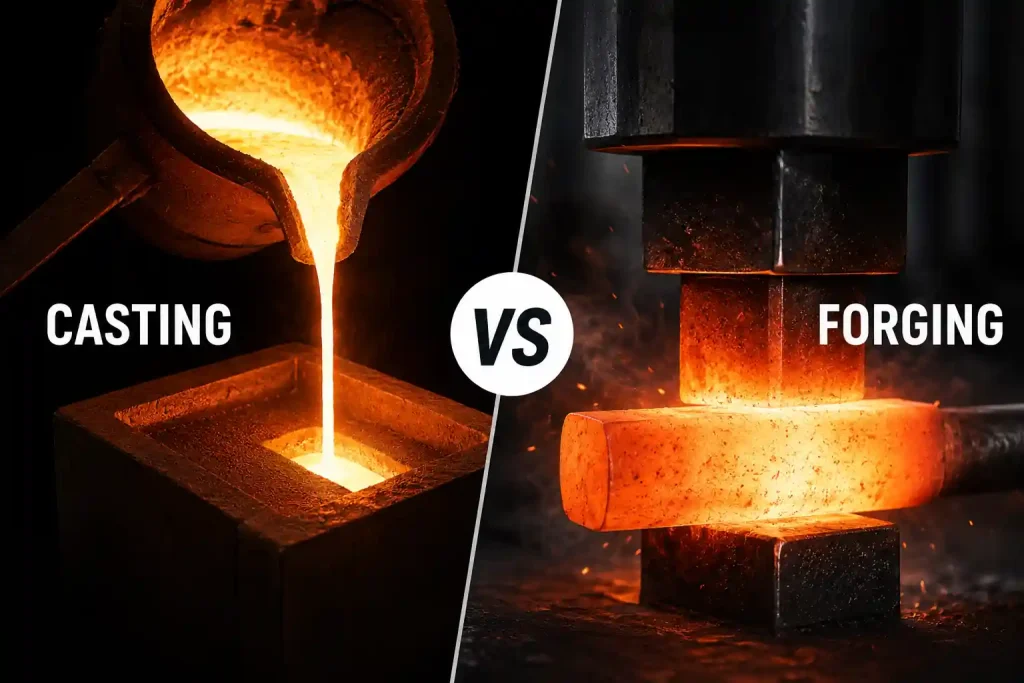
Le moulage et le forgeage sont deux procédés fondamentalement différents de mise en forme du métal. Le moulage consiste à faire fondre le métal puis à le couler dans la cavité d’un moule ; le forgeage consiste à chauffer le métal puis à le façonner sous pression. Il n’y a pas de réponse unique entre les deux : le choix dépend des conditions d’utilisation de la pièce, de sa géométrie, de la taille du lot et du budget. En règle générale : Optez pour le moulage pour les formes complexes et les petites séries ; optez pour le forgeage lorsque la résistance mécanique et la résistance à la fatigue sont primordiales..
Qu'est-ce que le casting ?
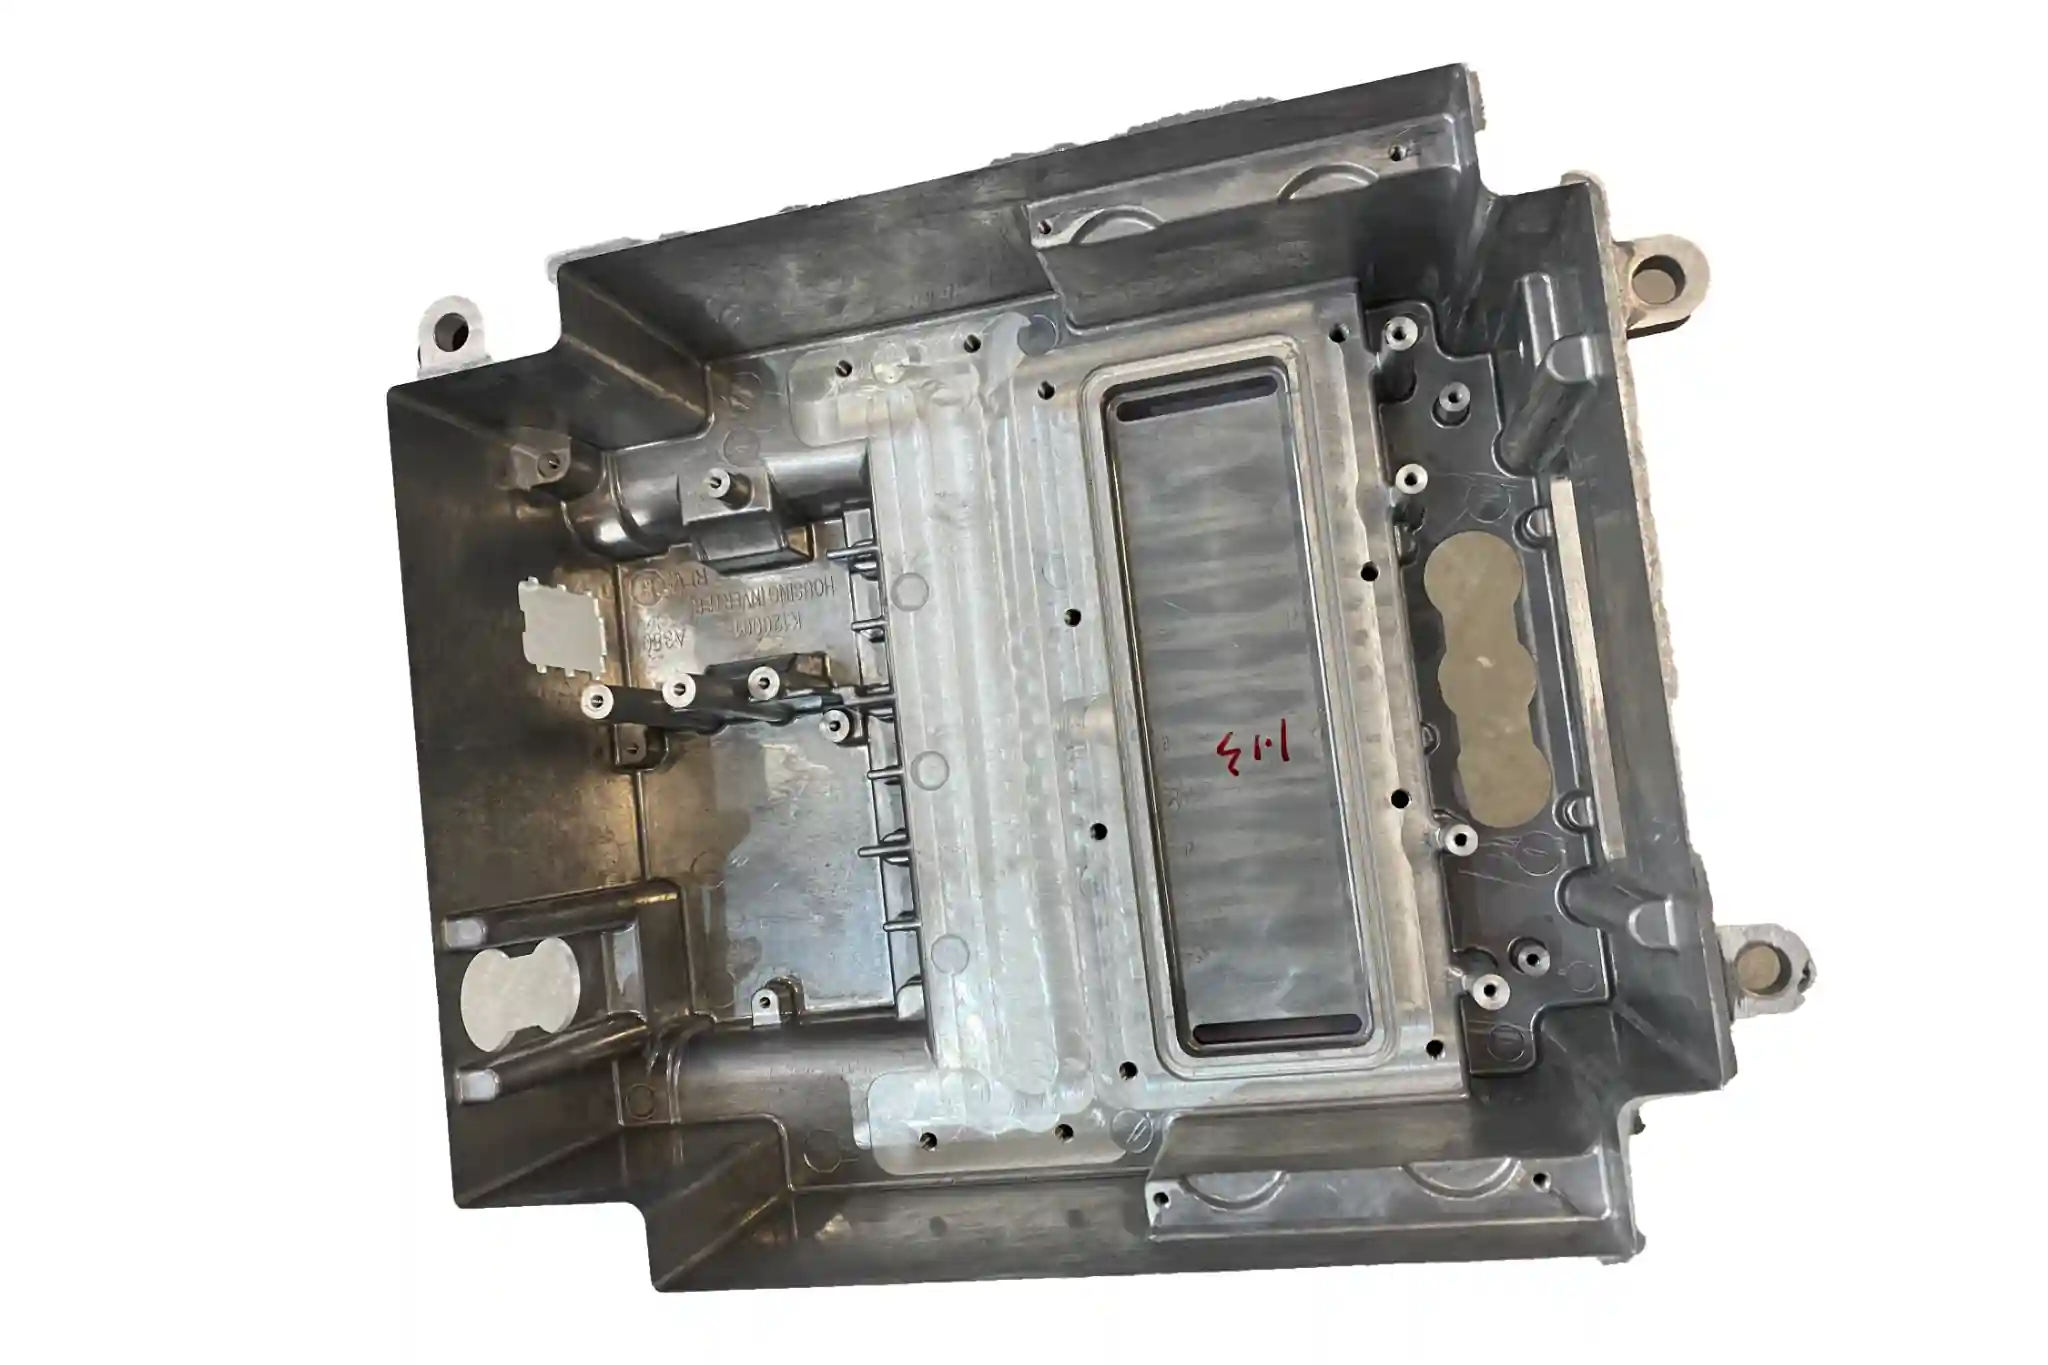
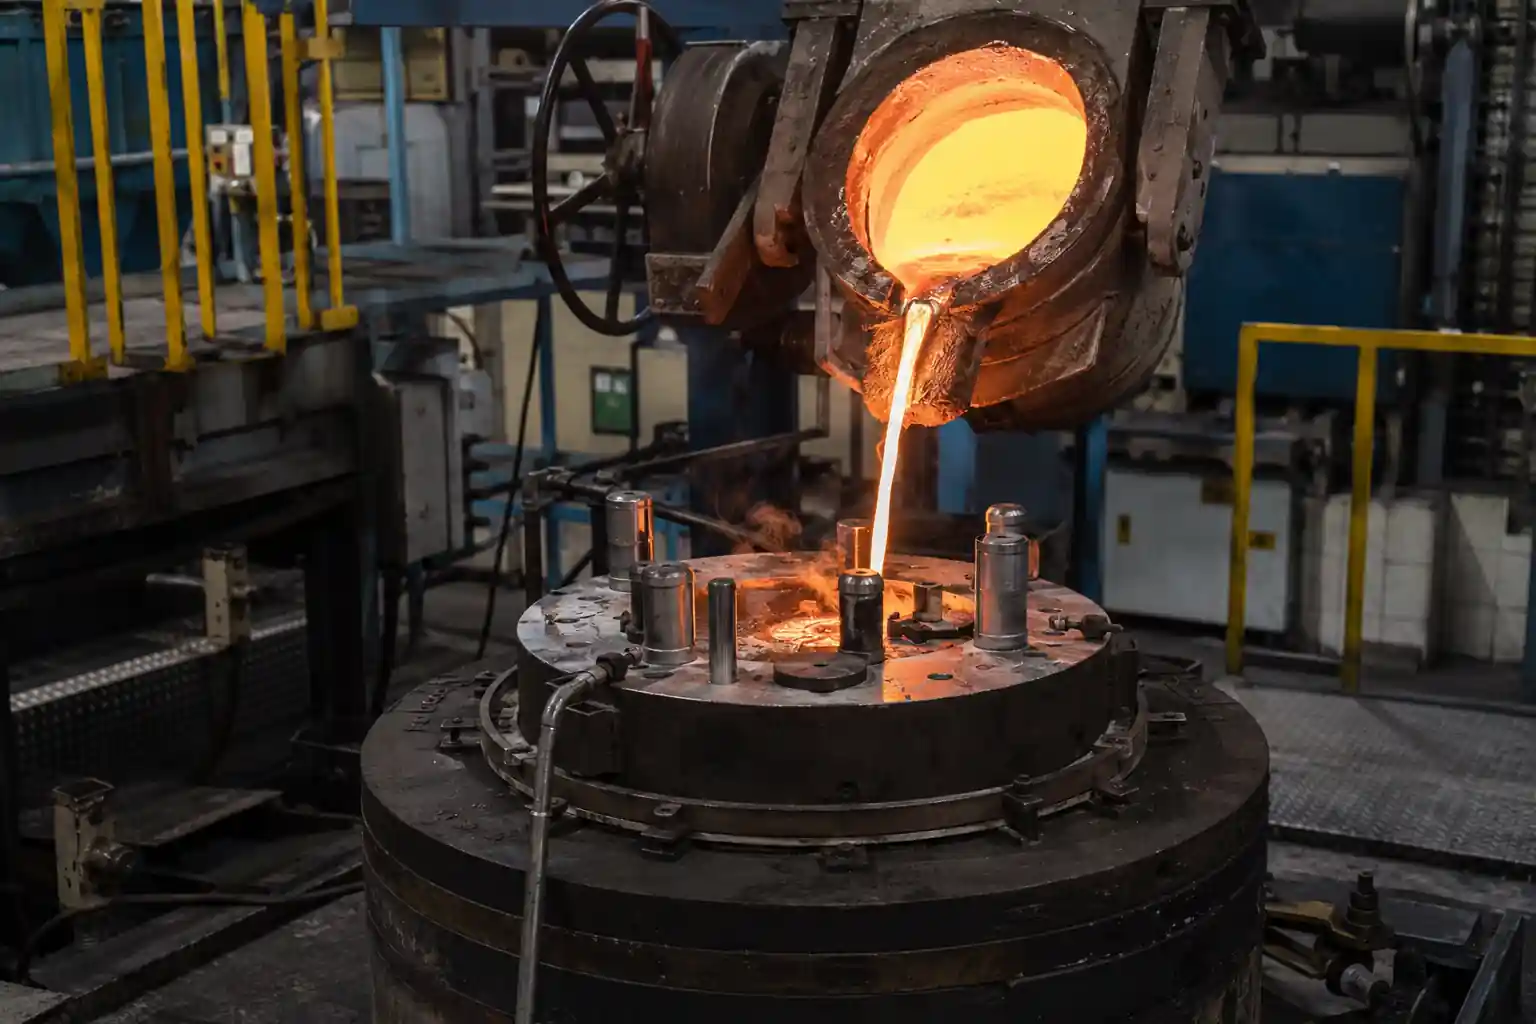
Le moulage est un procédé consistant à faire fondre un métal, à le couler dans la cavité d’un moule, puis à le laisser se solidifier. La cavité peut être un moule en sable à usage unique, un moule métallique réutilisable (moule permanent, moulage sous pression) ou, pour les pièces de précision, un moule à cire perdue. Comme le métal en fusion épouse n'importe quelle forme, le moulage n'a pratiquement pas d'équivalent pour les cavités internes complexes, les parois minces et les géométries irrégulières — c'est pourquoi les carters de boîte de vitesses, les corps de pompe, les corps de soupape et les socles de machines sont généralement moulés.
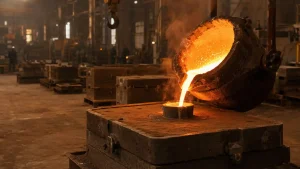
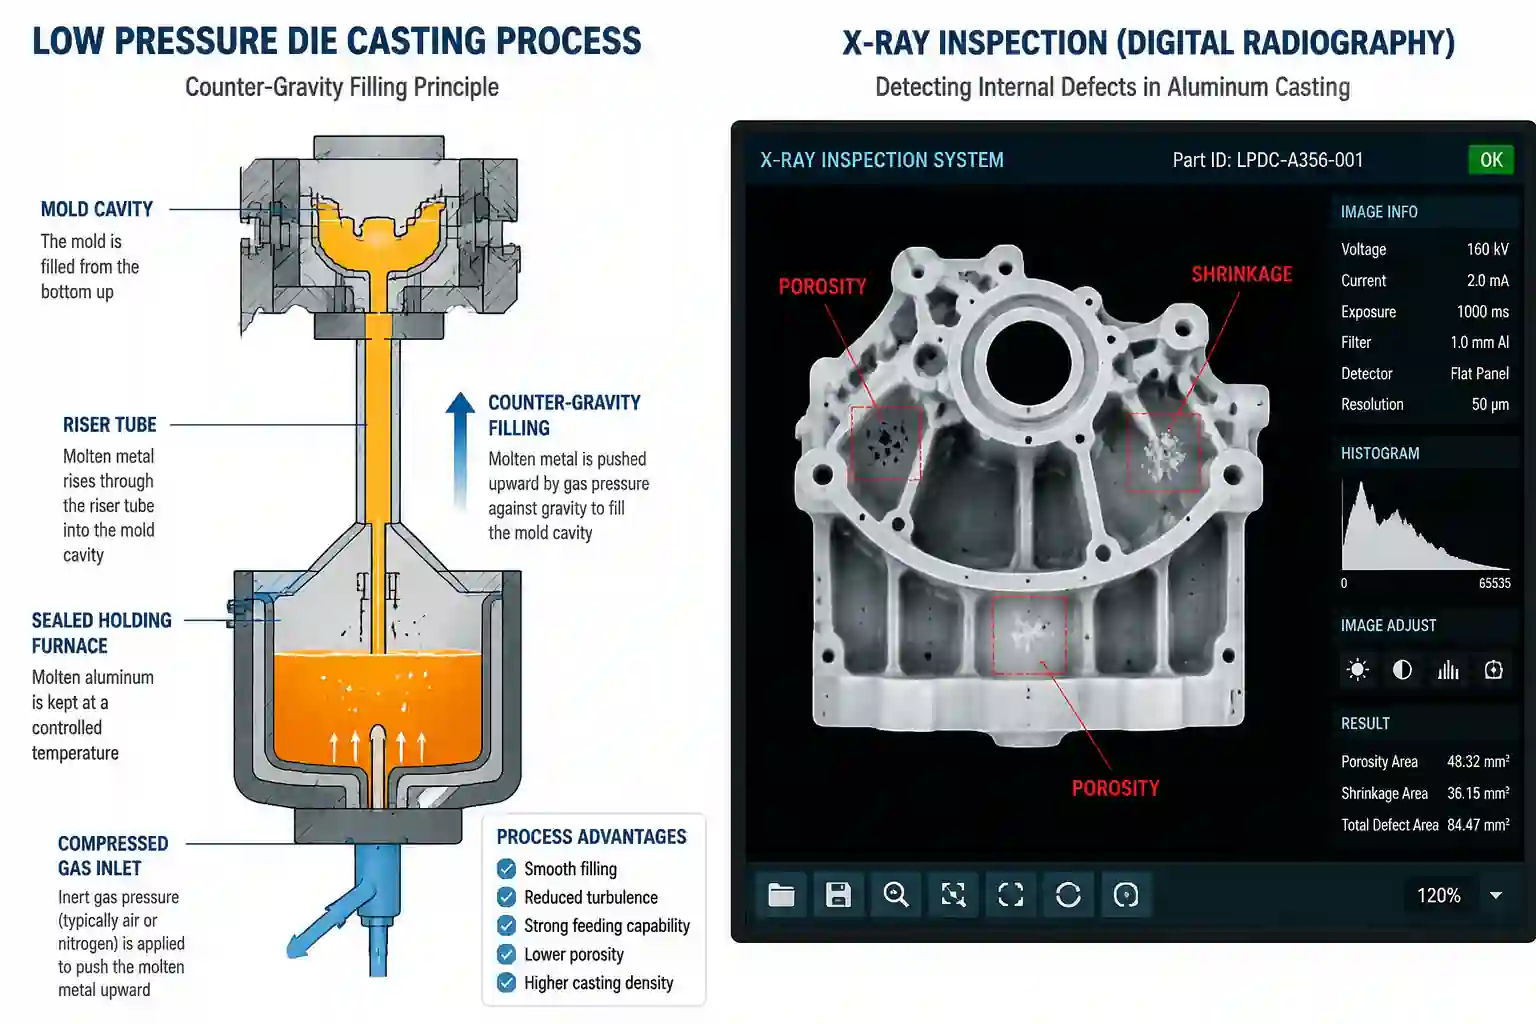
Le moulage présente également un faible seuil d’outillage, en particulier dans le moulage au sable, où la production de petits lots ne nécessite qu’un coût initial très faible. Le choix des matériaux est vaste : la fonte, l’acier moulé, l’aluminium et les alliages de cuivre peuvent tous être moulés. En contrepartie, la solidification peut entraîner un retrait et une porosité, et la structure granulaire est moins dense que celle d’une pièce forgée ; ainsi, à matériau et section égaux, les pièces moulées présentent généralement une résistance, une ténacité et une résistance à la fatigue inférieures. L’ampleur de cette différence dépend du matériau et du procédé utilisé.
Qu'est-ce que le forgeage ?
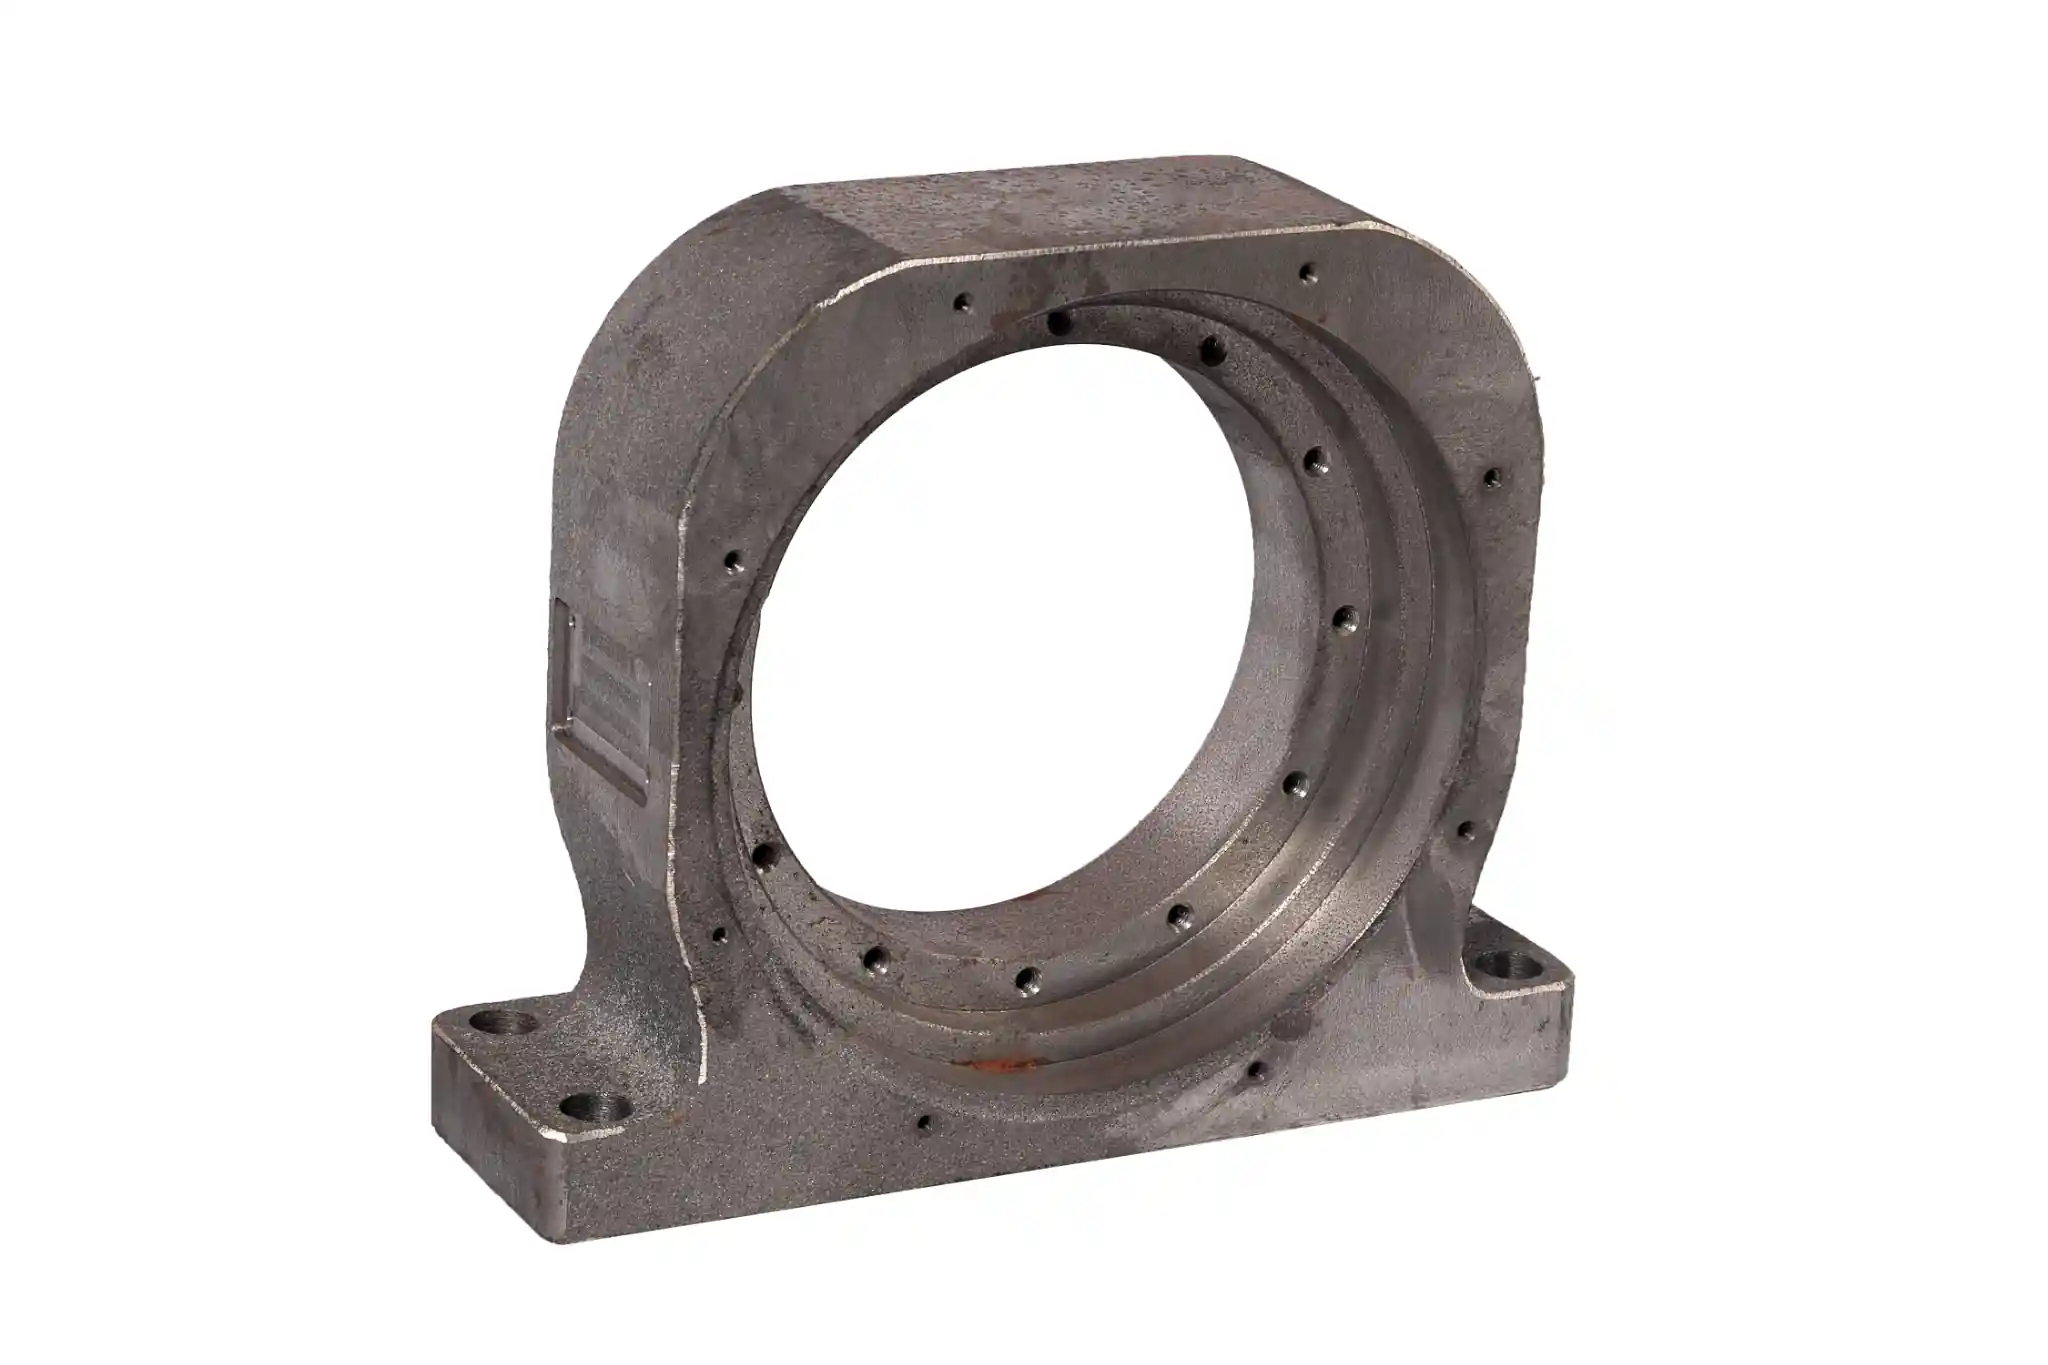
Le forgeage consiste à chauffer le métal jusqu’à ce qu’il soit malléable, puis à le façonner à l’aide de marteaux ou d’une presse. La différence essentielle réside dans le sens du grain : les grains suivent la direction de la déformation en formant une ligne continue, sans le rétrécissement ni la porosité caractéristiques du moulage. De ce fait, les pièces forgées offrent une résistance et une ténacité supérieures et résistent mieux aux chocs et aux contraintes cycliques. Les arbres, engrenages, bielles, crochets et éléments de fixation — des pièces pour lesquelles la défaillance n’est pas envisageable — sont systématiquement réalisés en pièces forgées.
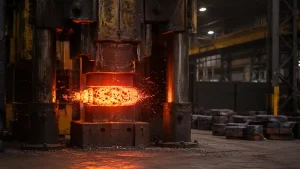
Le coût réside dans l'outillage et la géométrie. Les matrices sont onéreuses, et les petites séries ne permettent pas de répartir ce coût. Les lignes de joint et les angles de dépouille limitent les formes que peut produire une pièce forgée, et les cavités internes complexes sont pratiquement impossibles à réaliser. Le forgeage convient donc aux grandes séries de pièces relativement simples, ce qui explique pourquoi le volume de production est souvent le facteur déterminant.
Moulage ou forgeage : principales différences
Le tableau ci-dessous résume ces différences ; les sections suivantes expliquent chacune de ces dimensions.
| Dimension | Casting | Forgeage |
|---|---|---|
| Précision | Cela dépend du procédé ; les moules en sable sont moins compacts | Des tolérances plus strictes, une surface plus lisse |
| Grain / structure interne | Risque de retrait et de porosité | Flux continu de grains, sans rétrécissement |
| Coût | Coût de lancement réduit, production en petites séries possible | Matrices coûteuses, amorties en fonction du volume |
| Volume de production | Petits et grands lots | De grands lots pour être rentable |
| Ajustement du tissu | Fonte / acier / aluminium / alliages de cuivre | Nécessite de la plasticité ; les métaux fragiles ou fortement alliés sont difficiles à forger |
Précision dimensionnelle
Le moulage l’emporte sur le plan de la forme : les cavités internes, les formes irrégulières et les courbes complexes peuvent être réalisées en une seule étape, et de nombreuses pièces ne nécessitent aucun usinage après le moulage. Le forgeage est limité par la matrice ; les formes doivent donc rester simples et comporter un angle de dépouille. En matière de précision dimensionnelle, cependant, le forgeage offre généralement un résultat plus homogène, avec des tolérances plus serrées et une surface plus lisse. Le moulage dépend du procédé utilisé : le moulage à la cire perdue et le moulage sous pression respectent des tolérances serrées, tandis que le moulage au sable est plus souple et laisse souvent une marge d'usinage sur les faces critiques. En résumé : optez pour le moulage pour les formes complexes, et pour le forgeage pour les tolérances serrées.
Structure du grain
Dans une pièce forgée, les grains s'alignent de manière continue dans le sens de la déformation, et il n'y a pas de retrait de solidification comme celui que peut produire la coulée. Pour un même matériau et une même section, une pièce forgée est donc plus résistante, plus tenace et plus résistante à la fatigue — c'est la raison fondamentale pour laquelle les pièces soumises à des charges privilégient le forgeage. Les pièces moulées peuvent combler une grande partie de cet écart grâce au choix de l'alliage et au traitement thermique, mais le risque de défauts internes demeure ; c'est pourquoi les pièces critiques pour la sécurité sont soit forgées, soit moulées, avec recours à des contrôles non destructifs à titre de mesure de sécurité supplémentaire. En résumé : à matériau et section égaux, les pièces forgées sont généralement plus résistantes et plus résistantes à la fatigue.
Coût
Le moulage est peu coûteux au départ : les moules en sable et les cavités simples ne coûtent pas cher, et les petites séries sont rentables. Les matrices de forgeage sont onéreuses, et le coût unitaire ne diminue que lorsque le volume est suffisamment élevé pour permettre leur amortissement. En termes de décision : un nombre réduit de pièces et des formes complexes favorisent le moulage ; un grand nombre de pièces et des formes simples peuvent faire du forgeage la solution la plus économique. En résumé : les petits lots de pièces complexes favorisent le moulage ; les volumes élevés de pièces simples favorisent le forgeage.
Volume de production
Les outillages de moulage sont rapides à fabriquer — le moulage au sable, en particulier, permet d’obtenir rapidement des échantillons et de petites séries. Le forgeage nécessite au préalable la conception d’une matrice, ce qui allonge le délai de mise en œuvre initial, mais une fois la production lancée, le cycle est rapide et stable. Lorsqu’un projet est soumis à des contraintes de temps et que les spécifications sont encore en évolution, il est courant de commencer par couler un prototype. En résumé : optez d’abord pour la coulée lorsque les délais sont serrés et que le volume est incertain ; réévaluez le recours au forgeage une fois que le volume se stabilise.
Sélection des matériaux
Le moulage permet de traiter une large gamme de matériaux : la fonte, l'acier, l'aluminium et les alliages de cuivre peuvent tous être moulés. Le forgeage nécessite de la plasticité : les matériaux fragiles et les nuances fortement alliées sont difficiles à forger. Si le matériau est imposé et difficile à forger, le choix du procédé est de fait déterminé ; si le choix du matériau est libre, l’espace de conception et les possibilités en termes de coûts s’élargissent. En résumé : lorsque le matériau est imposé, le choix du procédé l’est souvent aussi.
Avantages et limites du moulage
Le moulage convient aux formes complexes et présente un faible coût de démarrage, mais il a des limites évidentes :
Avantages :
- Réalisation en une seule étape de cavités internes complexes et de formes irrégulières
- Faible coût d'outillage
- Large choix de matériaux
- Petits lots réalisables
Limites :
- Risque de retrait et de porosité ; structure granulaire moins dense que celle d'une pièce forgée
- Résistance, ténacité et résistance à la fatigue inférieures pour un même matériau et une même section
- Tolérances plus larges pour le moulage au sable ; les faces critiques nécessitent souvent une marge d'usinage
Avantages et limites du forgeage
Le forgeage permet d'obtenir des propriétés plus fiables, au prix de contraintes liées à l'outillage et à la géométrie :
Avantages :
- Écoulement continu des grains sans porosité de retrait
- Une résistance mécanique et une ténacité accrues ; une meilleure résistance aux chocs et aux sollicitations cycliques
- Des tolérances et des surfaces plus homogènes
Limites :
- Les matrices coûtent cher ; les petites séries ne permettent pas d'amortir leur coût
- Les lignes de joint et le déport limitent la géométrie ; les cavités internes complexes sont impossibles à réaliser
- Les matériaux fragiles et fortement alliés sont difficiles à forger
Quand opter pour le moulage ?
Dans ces situations, la conversion est généralement l'option la plus sûre :
- La pièce présente des cavités internes complexes, des parois minces ou des formes irrégulières
- La taille des lots est réduite et ne permet pas d'amortir le coût des matrices de forgeage
- La sensibilité aux coûts est élevée et les investissements en outillage doivent rester faibles
- Le choix du matériau n'est pas encore définitif et plusieurs options sont à l'étude.
- L'utilisation se caractérise principalement par des charges statiques, sans exigences extrêmes en matière de fatigue.
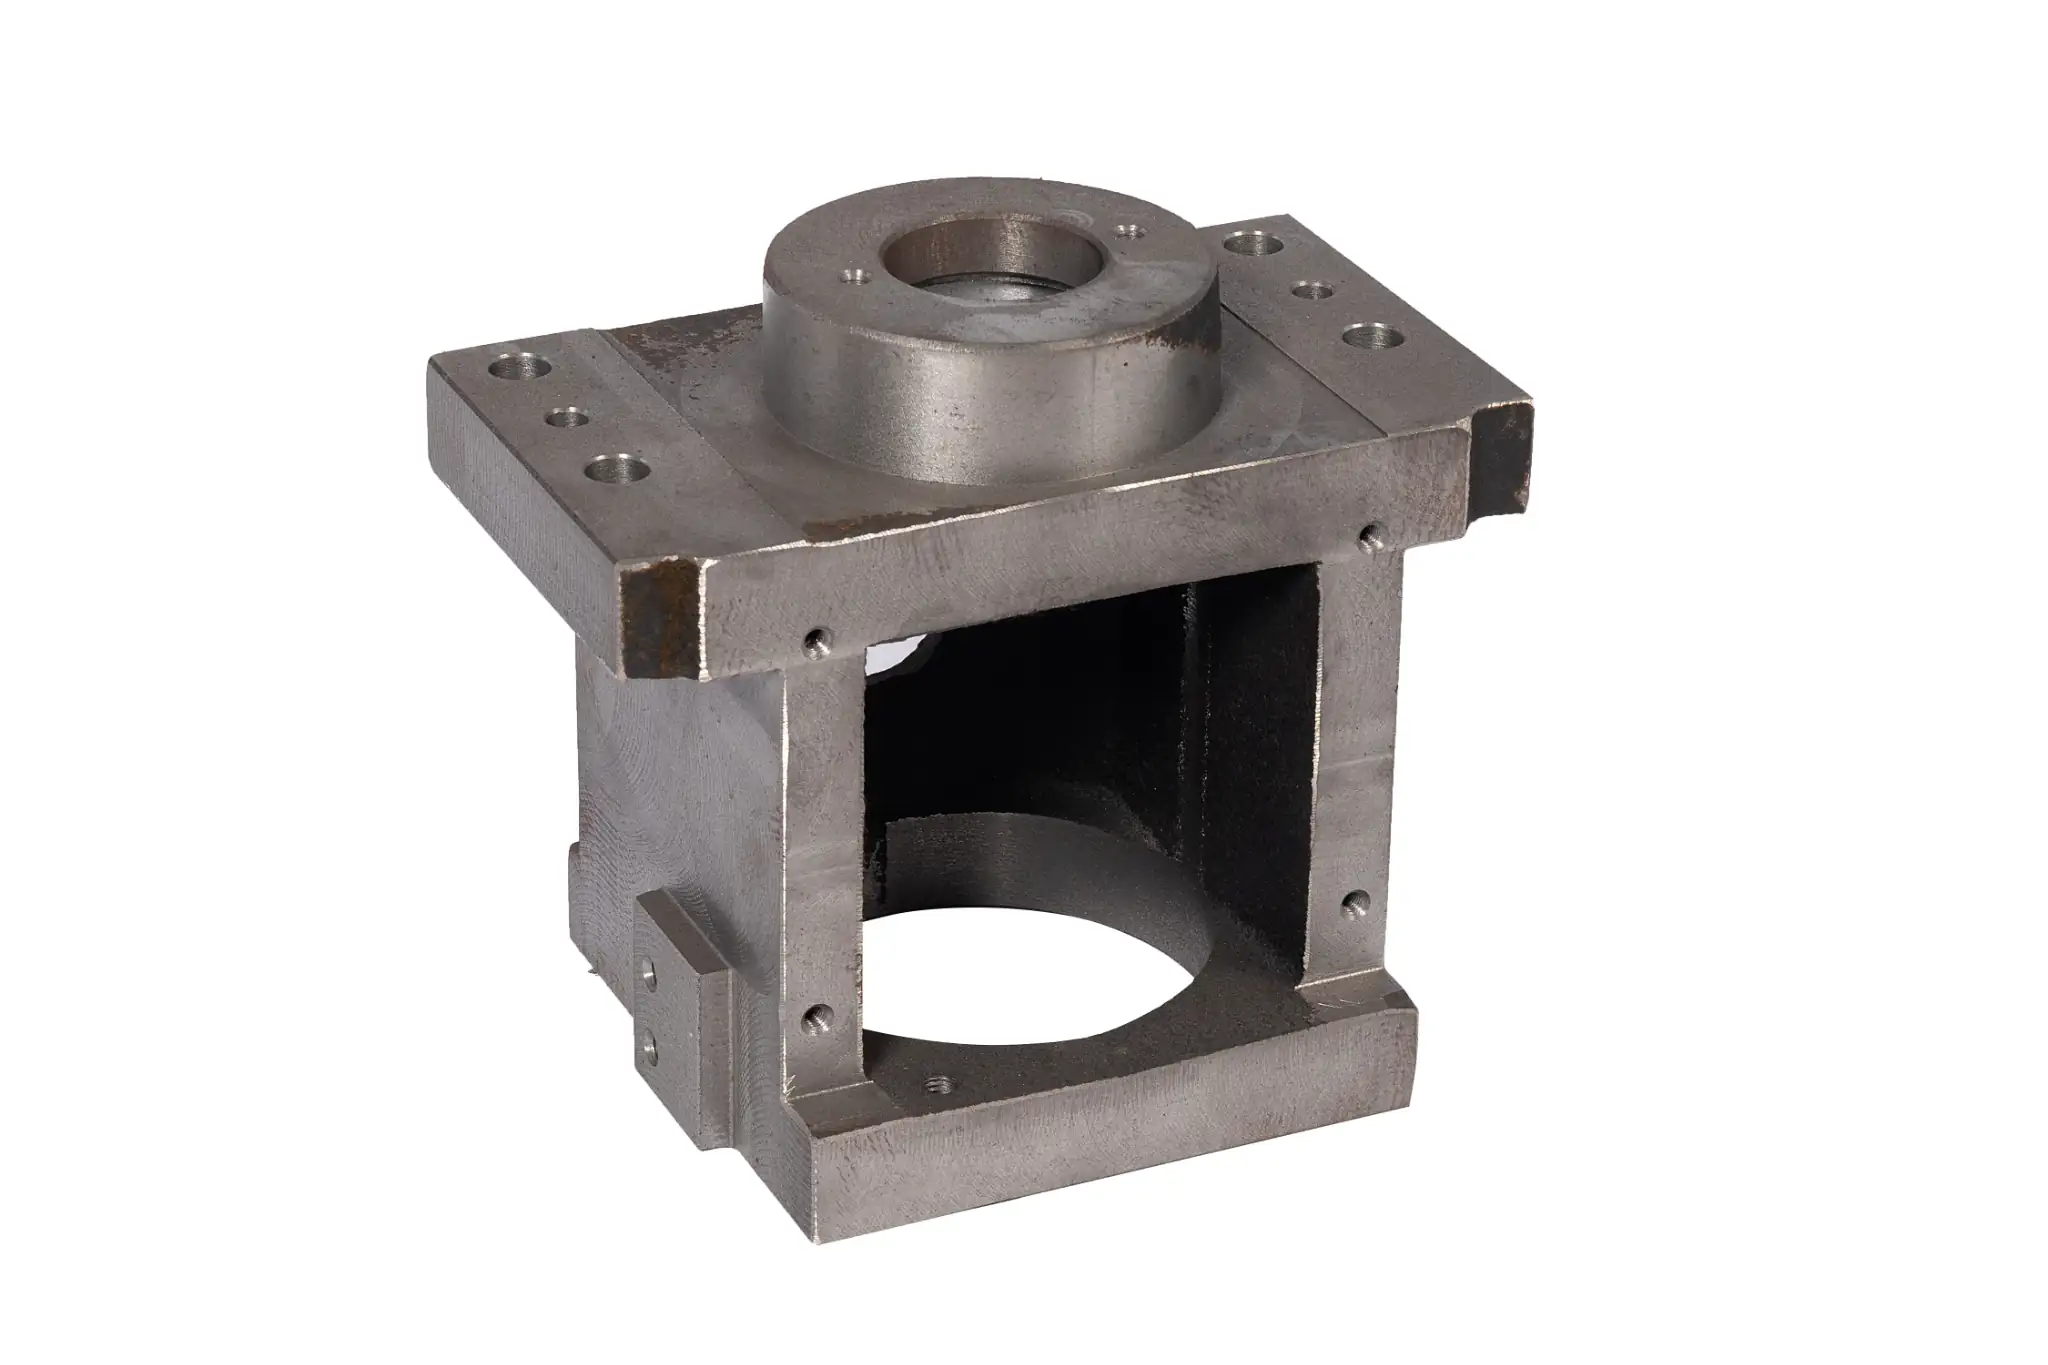
Parmi les pièces moulées courantes, on peut citer les corps de pompe, les corps de soupapes, les carters de boîte de vitesses, les socles de machines, les pièces structurelles destinées aux secteurs agricole et automobile, ainsi que les composants en fonte qui bénéficient d'un amortissement des vibrations.
Quand opter pour le forgeage ?
Le forgeage s'impose lorsque les performances l'emportent clairement sur la géométrie et le coût :
- La pièce est soumise à des chocs, à des contraintes cycliques ou à des charges importantes, et sa durée de vie en fatigue est déterminante.
- Les tolérances et les exigences en matière de finition sont strictes et les opérations post-usinage doivent être réduites au minimum
- Le volume est suffisamment important pour amortir le coût des matrices
- Cette étape sera suivie d'opérations de soudage ou d'usinage ; il est préférable de disposer d'une ébauche forgée stable.
- Ce matériau est suffisamment ductile pour permettre le formage sous pression
Les pièces forgées typiques sont les arbres, les engrenages, les bielles, les crochets, les brides et les éléments de fixation, ainsi que les pièces critiques soumises à des charges importantes dans les secteurs du pétrole et du gaz et des machines lourdes.
FAQ
Entre une pièce moulée et une pièce forgée d'un même composant, laquelle est la plus résistante ?
De manière générale, la pièce forgée présente un écoulement continu des grains et l'absence de porosité de retrait, ce qui lui confère une meilleure résistance et une meilleure résistance à la fatigue pour un même matériau et une même section. La différence dépend du matériau et du procédé ; dans de nombreuses applications, une pièce moulée alliée et traitée thermiquement est tout à fait adaptée.
Y a-t-il des restrictions de taille ou de poids pour la fonderie ou le forgeage ?
Ces deux procédés ont leurs limites. Le forgeage est limité par la capacité de la presse et la taille de la matrice, ce qui rend la fabrication de pièces de très grande taille impossible. Le moulage permet de produire des pièces de grande taille, mais les parois minces présentent un risque de défauts de coulée, et les pièces moulées au sable de grande taille nécessitent une attention particulière pour contrôler le retrait et la déformation.
Qu'est-ce qui revient moins cher : le moulage ou le forgeage ?
Tout dépend du volume. La fonderie de petites séries de pièces complexes revient moins cher, car l'investissement en outillage est faible ; la forge de grandes séries de pièces simples peut s'avérer plus économique une fois que les coûts des matrices sont répartis. Le seuil de rentabilité se situe là où l'amortissement de l'outillage devient le facteur déterminant.