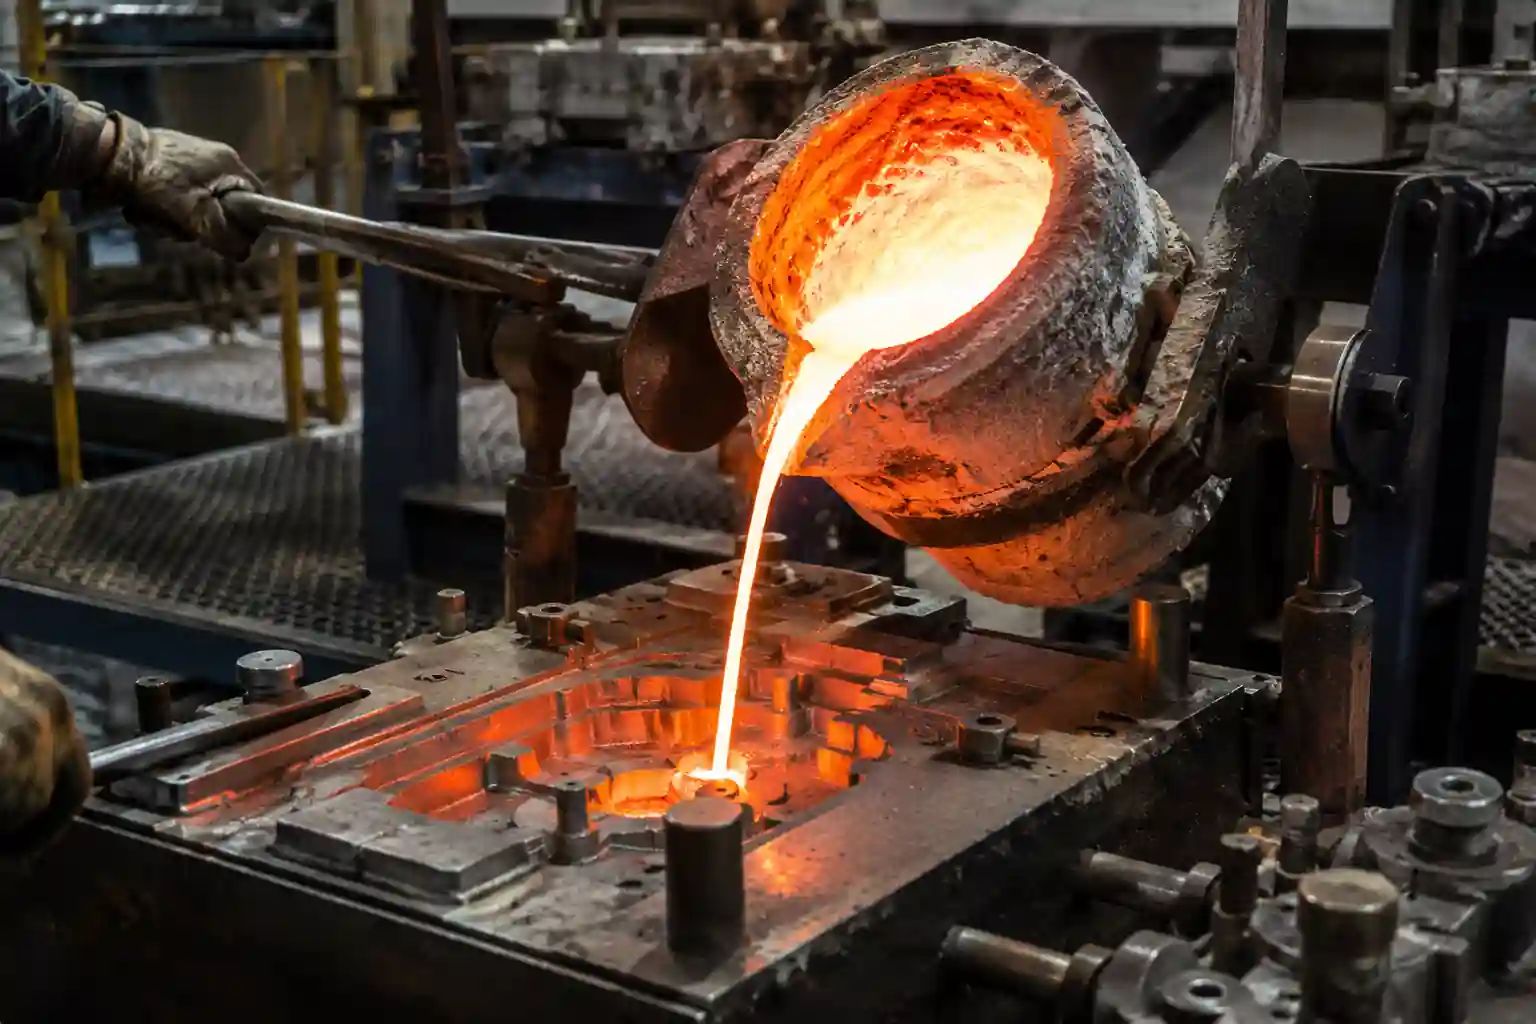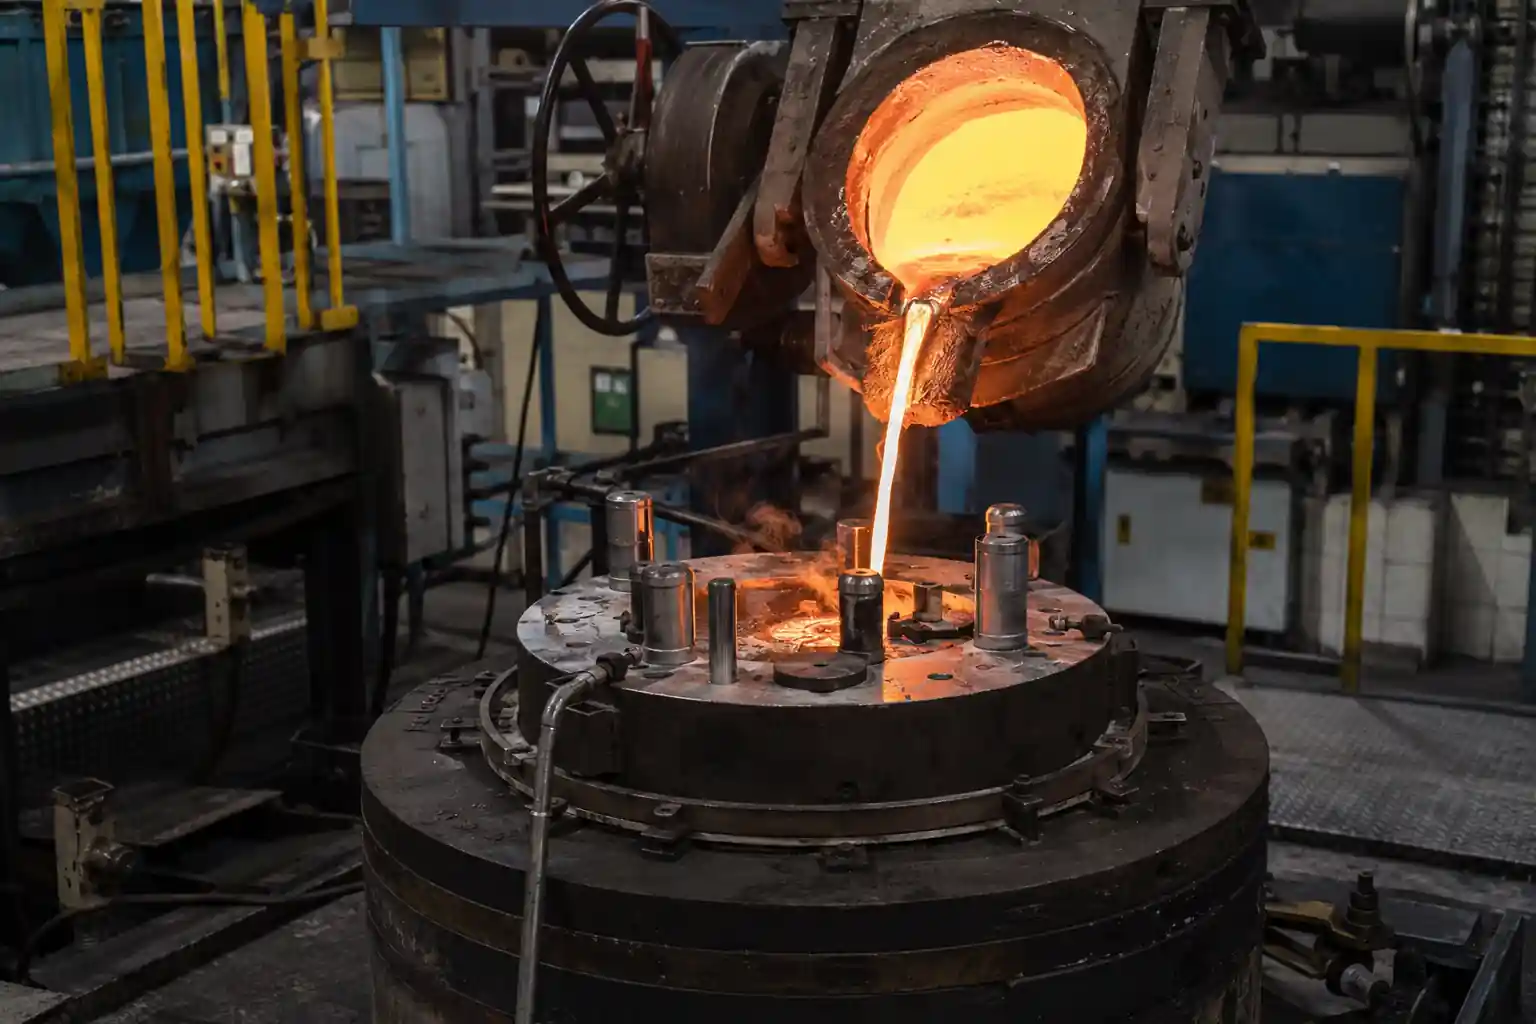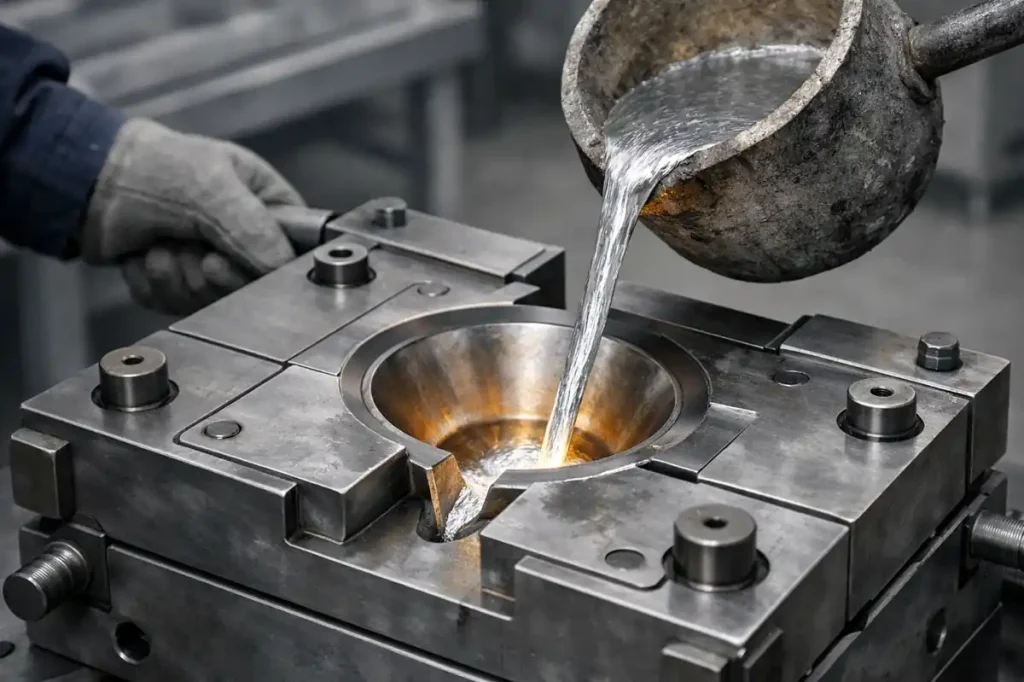
Гравитационное литье — это производственный процесс, при котором расплавленный металл заливается в форму и заполняет полость под действием собственного веса, после чего охлаждается и затвердевает, превращаясь в готовое литье. При производстве алюминиевых деталей под гравитационным литьем под давлением обычно понимается гравитационное литье с использованием многоразовых металлических форм.
Строго говоря, термин «гравитационное литье» относится к способу заполнения формы, а «металлическая форма» — к типу формы. При песочном литье заполнение формы также может осуществляться под действием силы тяжести, однако этот метод отличается от гравитационного литья под давлением конструкцией формы, условиями охлаждения и организацией производства. В следующих разделах основное внимание уделяется гравитационному литью алюминия в постоянные металлические формы.
Что такое гравитационное литье под давлением?
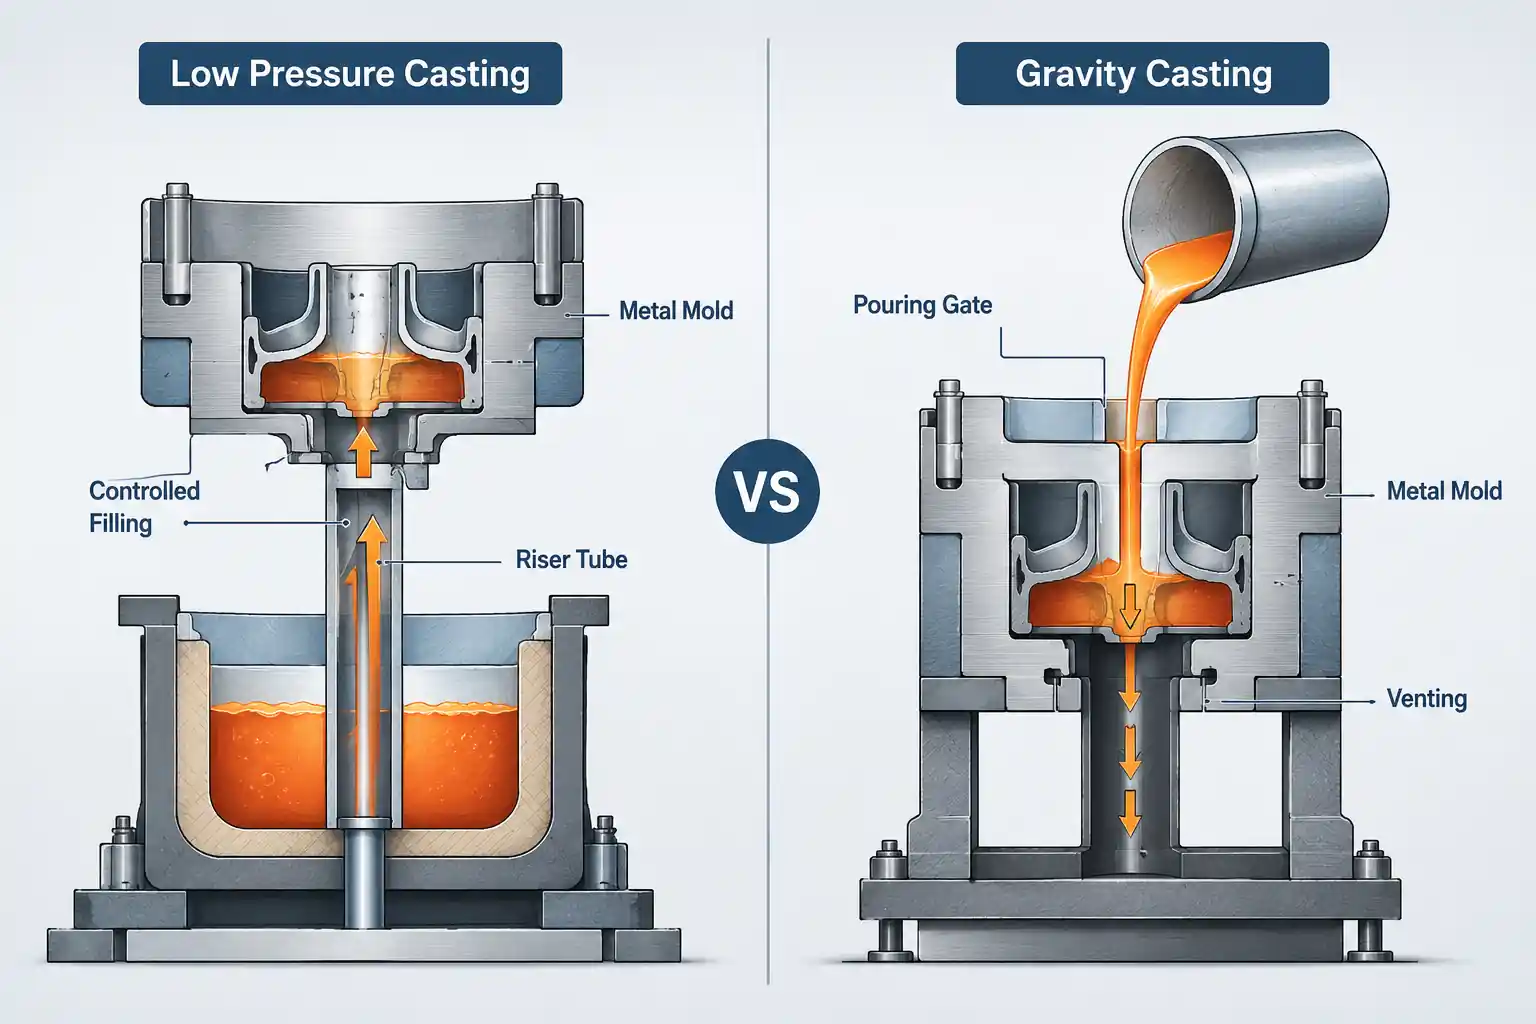
При гравитационном литье используется многоразовая металлическая форма. Расплавленный металл поступает в полость через литниковую систему и заполняет её под действием силы тяжести. После охлаждения и затвердевания форма открывается, отливка извлекается, а форма может быть повторно использована в следующем производственном цикле.
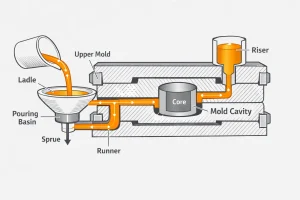
Этот процесс относится к группе методов литья в постоянные формы и широко применяется для изготовления алюминиевых деталей. Его основное отличие от литья под высоким давлением заключается в способе заполнения формы. При гравитационном литье не используется система впрыска, которая бы быстро нагнетала расплавленный металл в форму. Вместо этого поток металла регулируется с помощью системы литниковых каналов и конструкции формы.
Как работает литье под действием силы тяжести?
Этот процесс в основном включает в себя две задачи: полное заполнение полости формы и контроль процесса затвердевания отливки. Подготовка формы, заливка и охлаждение должны осуществляться согласованно, чтобы получить отливку, пригодную для последующей механической обработки и чистовой обработки.
Подготовка формы и предварительный нагрев
Сначала форма очищается, предварительно нагревается и покрывается специальным слоем в соответствии с технологическими требованиями. Предварительный нагрев помогает предотвратить слишком быструю потерю тепла расплавленным металлом при контакте с формой, а покрытие защищает форму и способствует регулированию локального теплообмена.
Если деталь содержит изогнутые проходы или внутренние элементы, которые невозможно извлечь непосредственно из металлической формы, перед закрытием формы можно установить песчаные сердечники. Эти сердечники необходимо расположить с высокой точностью, иначе может произойти смещение внутренней полости или измениться локальная толщина стенок.
Заливка и наполнение
Подготовленный расплав поступает через литниковый канал и распределяется по всей полости с помощью системы литников. Система литников должна обеспечивать максимально плавное направление потока металла, а вентиляционные отверстия позволяют выходить воздуху из полости и снижают риск образования застрявших газов и попадания оксидной пленки.
Разлив может осуществляться с использованием стационарной формы или оборудования для наклонного разлива, которое изменяет ориентацию формы посредством контролируемого вращения. Наклон может способствовать регулированию траектории потока, однако его эффективность зависит от того, насколько конструкция литниковой системы соответствует последовательности движений.
Отвердевание и подача
Металл при затвердевании даёт усадку, поэтому участки, которые ещё не затвердели, нуждаются в дополнительном количестве расплавленного металла для компенсации усадки. Литниковые каналы служат для накопления и подачи расплавленного металла, а локальное охлаждение формы помогает регулировать последовательность затвердевания.
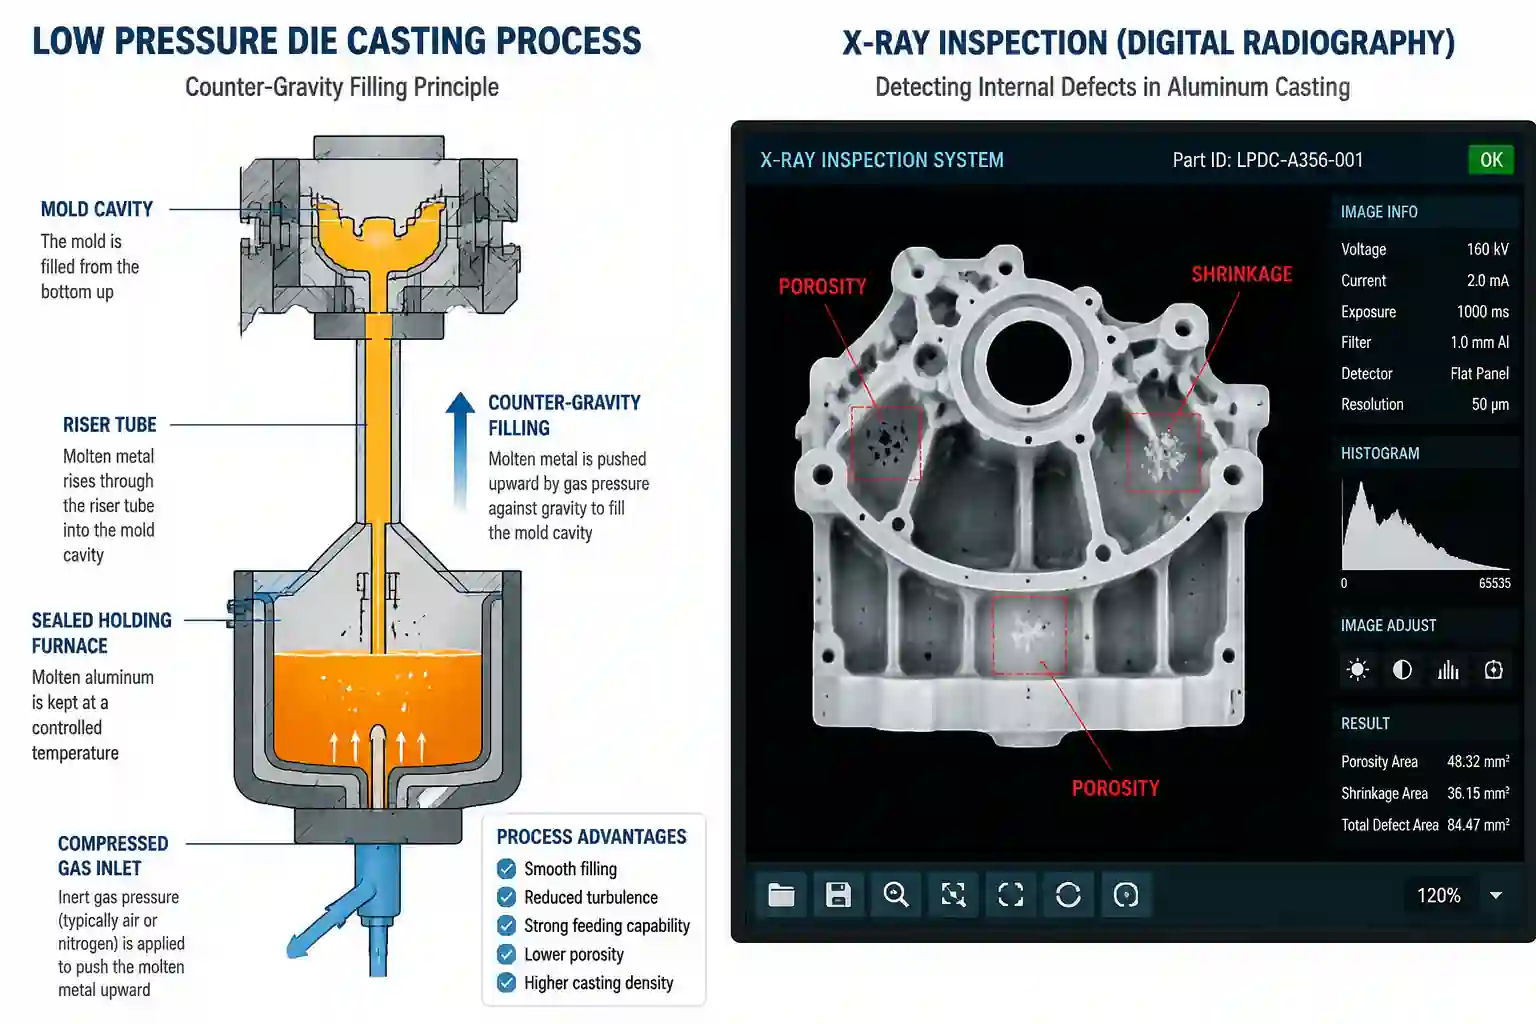
В более толстых участках обычно образуются зоны повышенной температуры, которые затвердевают позже. Если канал подачи застывает слишком рано, могут остаться усадочные полости или усадочная пористость. Поэтому при проектировании канала подачи необходимо учитывать как геометрию детали, так и локальное рассеивание тепла.
Раскрытие формы и последующая обработка
Как только отливка достигает состояния, пригодного для извлечения, форма открывается, и из нее удаляются песчаные сердечники, литники, подводы и облойки. Необходимо также контролировать время извлечения. Слишком раннее извлечение отливки может привести к деформации, а слишком позднее — к задержке формы и увеличению производственного цикла.
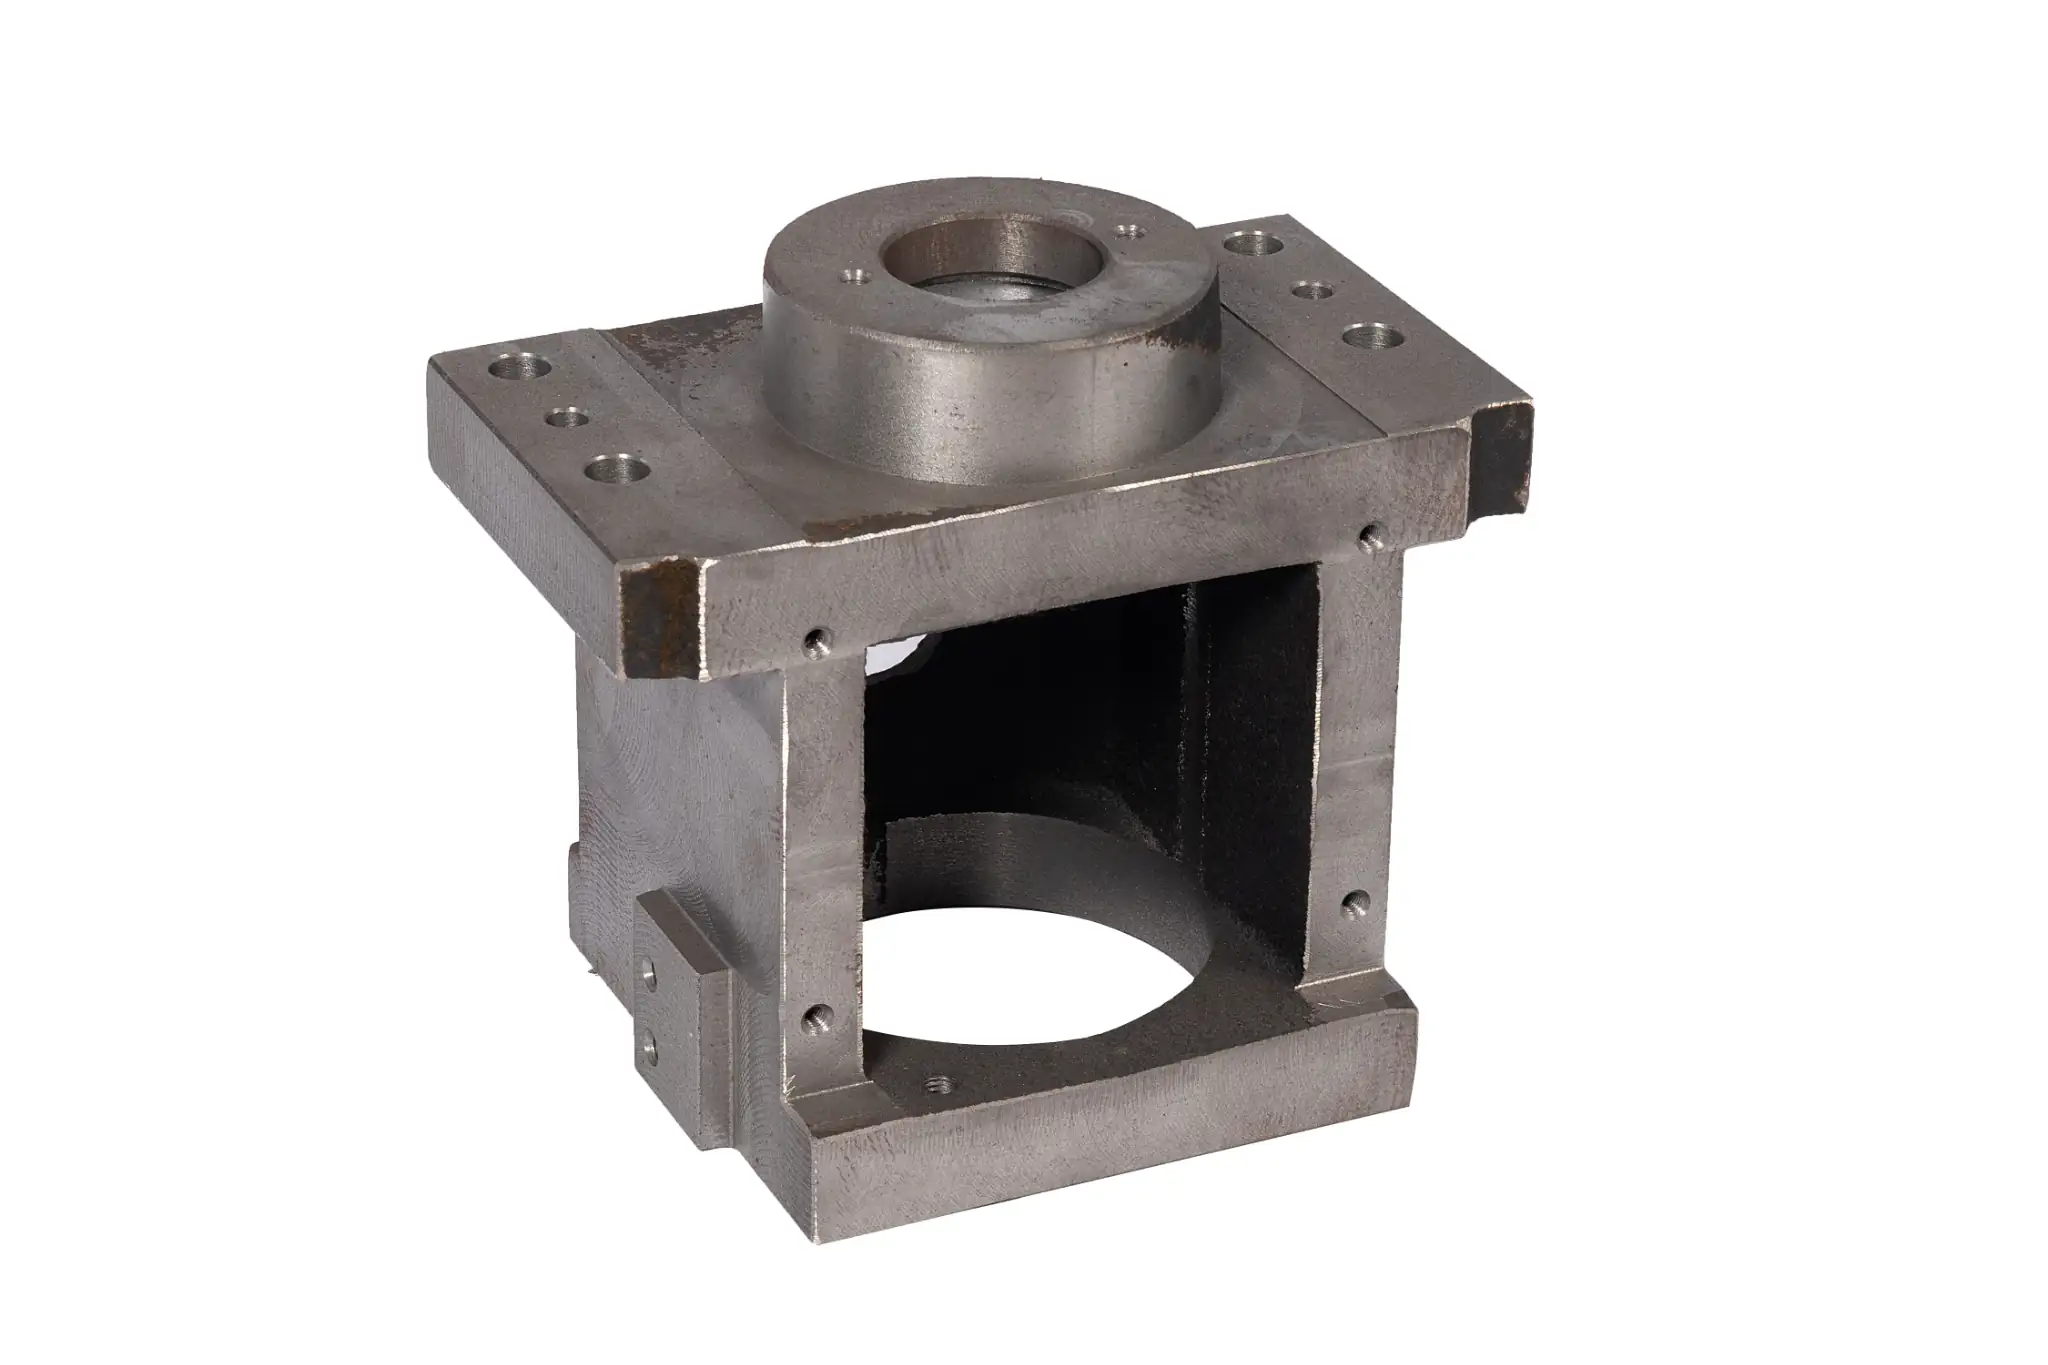
В зависимости от требований чертежа отливка может также подвергаться термообработке, механической обработке с ЧПУ и финишной обработке поверхности. Различные сплавы и области применения требуют разных технологических процессов, поэтому не каждая деталь, изготовленная методом гравитационного литья, проходит одинаковую последующую обработку.
Какие материалы обычно используются в гравитационном литье под давлением?
Литье под действием силы тяжести в основном применяется для цветных сплавов, таких как алюминиевые, магниевые и медные сплавы. Алюминиевые сплавы особенно широко используются в производстве промышленных деталей. Литые алюминиевые сплавы, такие как A356 и A357, часто используются для изготовления корпусов, кронштейнов, корпусов насосов и конструкционных элементов, которые могут потребовать последующей механической обработки или термообработки.
Различные сплавы отличаются по текучести, диапазонам затвердевания и реакции на термообработку. Поэтому выбор материала влияет на процесс заполнения формы, подачу материала и управление тепловым режимом. Длинные детали с тонкими стенками более чувствительны к теплопотерям и течению металла во время заполнения, тогда как при изготовлении более толстых или несущих деталей необходимо также учитывать механические свойства, условия термообработки и конечные эксплуатационные требования.
Если в чертеже уже указан сплав, то процесс литья, как правило, необходимо адаптировать с учетом этого материала, а не применять один фиксированный набор технологических параметров, основанный исключительно на форме детали.
Что следует учитывать при проектировании литья под действием силы тяжести?
При проектировании литья под действием силы тяжести речь идет не только о том, можно ли получить конечную геометрию изделия. Необходимо также учитывать, сможет ли расплавленный металл полностью заполнить полость формы, сможет ли отливка затвердеть контролируемым образом, сможет ли форма нормально раскрыться и можно ли будет эффективно провести последующую механическую обработку.
Толщина стенок и переходы сечений
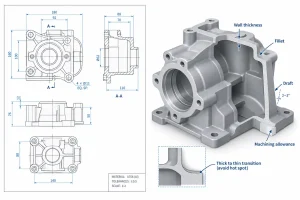
Толщина стенок напрямую влияет на процесс заливки и затвердевания. В длинных и тонких участках металл может утратить текучесть до того, как полностью достигнет конца полости, тогда как в толстых участках он остывает медленнее, что повышает вероятность образования локальных горячих точек.
По возможности следует избегать резких изменений толщины сечения. Корни фланцев, крупные выступы и места пересечения ребер могут приводить к локальному скоплению материала, поэтому условия подачи материала и охлаждения в этих местах следует тщательно проверять.
Филеты и углы
Скосы могут улучшить течение металла по полости формы и снизить локальные напряжения, вызванные резкими изменениями сечения. Острые углы могут затруднять заполнение формы, а также создавать неблагоприятные локальные условия нагрева и затвердевания.
В местах соединений конструкций плавные переходы, как правило, легче контролировать, чем резкое увеличение толщины сечения.
Линии развертки и разъёма
Постоянные металлические формы должны многократно открываться для извлечения отливки, поэтому при проектировании геометрии детали необходимо учитывать направление извлечения. Для подрезов, глубоких полостей и боковых элементов могут потребоваться подвижные вставки, механизмы извлечения сердечника или другое вспомогательное оборудование.
Расположение линии разъема также влияет на конструкцию пресс-формы и последующую очистку. Сосредоточение сложных элементов в местах, из которых изделие трудно извлечь, может увеличить как сложность изготовления пресс-формы, так и трудозатраты на производстве.
Песчаные керны и внутренние особенности
Внутренние каналы, полости и элементы, которые невозможно сформировать непосредственно с помощью съемных металлических сердечников, можно изготовить с помощью песчаных сердечников. Сердечники должны не только обеспечивать требуемую геометрию, но и сохранять стабильность во время заливки.
Смещение сердечника может привести к смещению внутренних полостей, неравномерной толщине стенок и повлиять на припуск на обработку или монтажные размеры. Поэтому при проектировании внутренних элементов необходимо учитывать процесс изготовления, позиционирования и извлечения сердечника.
Система затворов и тракт розлива
Литниковые каналы и литники должны доставлять расплавленный металл в различные участки полости, сводя к минимуму чрезмерную турбулентность и ненужное сопротивление потоку. В случае деталей с большим расстоянием течения чрезмерно длинные пути наполнения или резкие изменения сечения могут повысить риск преждевременного охлаждения в отдаленных участках.
При проектировании также необходимо учитывать вопросы вентиляции. Если воздух не может эффективно выходить, может произойти локальное скопление газа даже в том случае, когда расплавленный металл достигает полости.
Консолидация и контроль «горячих точек»
Толстые фланцы, крупные выступы, седла подшипников и места пересечения ребер — типичные зоны повышенного напряжения. Эти участки обычно затвердевают в последнюю очередь, поэтому траектории подачи материала должны оставаться эффективными на поздних этапах затвердевания.
Для оптимизации последовательности затвердевания можно использовать подводящие каналы, локальное охлаждение и регулировку толщины стенок. По сравнению с общими размерами детали локальные скопления материала зачастую оказывают большее влияние на вероятность образования усадочных полостей и усадочной пористости.
Припуск на обработку и опорные плоскости
Для деталей, требующих обработки на станках с ЧПУ, при проектировании отливки необходимо заложить припуск на механическую обработку и определить базовая плоскость. Если припуски на подшипниковые гнезда, уплотнительные поверхности, монтажные отверстия или резьбовые участки недостаточны, то в ходе последующей механической обработки может оказаться невозможным обеспечить соответствие требованиям чертежа.
Необходимо также уделить внимание взаимосвязи между обработанными поверхностями и расположением «горячих точек». Внутренняя усадка, незаметная в литом состоянии, может проявиться после механической обработки на уплотнительной поверхности или седле подшипника.
На практике при проектировании литья под действием силы тяжести необходимо одновременно ответить на три вопроса: Сможет ли металл полностью заполнить полость? Сможет ли отливка надежно затвердеть? Сможет ли заготовка выдержать необходимую последующую механическую обработку?
Преимущества и недостатки гравитационного литья под давлением
Преимущества
- Более стабильные размеры при серийном производстве. Многоразовые металлические формы позволяют сохранять относительно стабильный профиль полости. При контроле температуры формы и степени износа легче обеспечить постоянство припусков на механическую обработку и расположение монтажных элементов.
- Во многих случаях поверхность получается более гладкой, чем у обычных изделий, изготовленных методом песчаного литья. Металлическая полость не воспроизводит зернистую текстуру песчаной формы, хотя окончательный вид поверхности по-прежнему зависит от покрытия формы, линий разъема и методов очистки.
- Хорошо подходит для последующей прецизионной обработки. Основной корпус, выступы и ребра можно изготовить методом литья, а седла под подшипники, резьбовые отверстия и уплотнительные поверхности обрабатываются механически впоследствии.
- Песчаные сердечники можно использовать для создания внутренних каналов. Это расширяет спектр внутренних полостей, которые можно изготовить с помощью многоразовой металлической формы.
- Некоторые алюминиевые сплавы поддаются термической обработке. Литейные алюминиевые сплавы, такие как A356 и A357, можно подвергать термообработке для изменения механических свойств, хотя конечные характеристики по-прежнему зависят от материала, области применения и риска деформации.
Недостатки
- Ограниченные возможности для наполнения длинных изделий с тонкими стенками. Расплавленный металл в процессе течения непрерывно отдает тепло форме, поэтому длинные тонкие участки могут начать затвердевать до того, как полость будет полностью заполнена.
- Более высокие первоначальные инвестиции в инструмент по сравнению с традиционным литьем в песчаные формы. Металлические формы должны иметь обработанные на станке полости, механизмы открытия и закрытия, а также учитывать воздействие многократных термоциклов.
- Производственные циклы, как правило, более длительные, чем при литье под высоким давлением. Гравитационное заливание и затвердевание занимают время, а установка песчаного сердечника и очистка формы могут ещё больше увеличить продолжительность цикла.
- Сложная геометрия усложняет изготовление инструментов и работу с оборудованием. Для выполнения подрезов, глубоких полостей и боковых элементов могут потребоваться съемные вставки, системы извлечения сердечников или песчаные сердечники.
Если чертеж содержит как длинные тонкие стенки, так и толстые основания фланцев, эти участки следует тщательно проверить, чтобы определить, можно ли изготовить их при одинаковых технологических условиях. Подобные локальные особенности зачастую оказывают большее влияние на сложность изготовления, чем общие размеры детали.
Каковы наиболее распространенные области применения гравитационного литья под давлением?
Гравитационное литье под давлением широко применяется для изготовления алюминиевых деталей, конструкция которых достигла относительно стабильной стадии и которые требуют серийного производства. Окончательный выбор метода производства по-прежнему зависит от размеров, геометрии и объема производства.
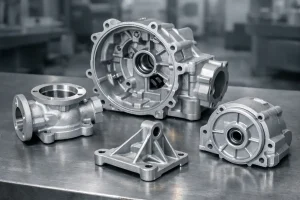
Автомобили
- Головки цилиндров
- Некоторые блоки цилиндров
- Впускные коллекторы
- Кронштейны крепления двигателя
Эти детали могут сочетать в себе внутренние каналы, несущие конструкции и обработанные поверхности, поэтому необходимо комплексно оценивать метод формования, свойства материала и требования к последующей механической обработке.
Промышленное оборудование
- Корпуса редукторов
- Корпуса подшипников
- Заглушки для оборудования
- Кронштейны для крепления оборудования
Эти детали часто имеют среднюю толщину стенок, монтажные выступы или чётко определённые элементы, обеспечивающие точность посадки. После определения основной геометрии можно серийно изготавливать литые заготовки, а точную механическую обработку сосредоточить на отдельных функциональных участках.
Оборудование для работы с жидкостями и энергией
- Корпуса насосов из алюминия
- Корпуса клапанов
- Корпуса гидравлических систем
- Корпуса приводов
Эти детали часто содержат внутренние каналы, соединительные фланцы или уплотнительные зоны. Поэтому возможности литья необходимо учитывать в совокупности с конечными функциональными требованиями. Для деталей, находящихся под давлением или предназначенных для работы с жидкостями, следует также определить требования к испытаниям на герметичность и испытаниям под давлением. Один лишь приемлемый внешний вид и размеры не являются доказательством того, что деталь будет соответствовать требованиям к герметичности.
Чем отличается литье под давлением с использованием силы тяжести от других методов литья?
| Сравнение | Гравитационное литье под давлением | Литье в песок | Литье под высоким давлением |
|---|---|---|---|
| Способ наполнения | В основном гравитационное розливание | Обычно заливка производится самотеком, хотя возможны и другие методы | Быстрое наполнение с помощью системы впрыска |
| Тип пресс-формы | Многоразовая металлическая форма, которую можно использовать в сочетании с песчаными сердечниками | Одноразовая песчаная форма; модели можно использовать повторно | Многоразовая металлическая форма |
| Возможность обработки тонкостенных изделий | Ограничено составом сплава, толщиной стенки и расстоянием течения | Обусловлено условиями формования и заливки | Высокоскоростная заливка, как правило, лучше подходит для тонкостенных изделий |
| Производственный цикл | Под влиянием времени заливки, затвердевания и выталкивания | Показатели сильно варьируются; автоматизированные линии также могут обеспечивать высокую производительность | Как правило, более быстрый и подходящий для непрерывного производства |
| Инвестиции в оборудование | Как правило, дороже, чем базовое оборудование для литья в песчаные формы | Простые инструменты, как правило, стоят дешевле | Инвестиции в инструменты и оборудование, как правило, выше |
| Объем производства | Затраты на инструмент необходимо распределить на серийное производство | Может использоваться как для мелкосерийного, так и для массового производства в зависимости от системы | Как правило, требуется более крупный объем продаж, чтобы оправдать первоначальные инвестиции |
| Типичные детали | Корпуса, головки цилиндров, корпуса насосов, кронштейны | Крупные корпуса, станины станков, сложные отливки | Тонкостенные корпуса, крышки, конструкционные детали, выпускаемые большими партиями |
При литье в песчаные формы используются одноразовые формы, что обеспечивает большую гибкость при изготовлении некоторых крупных деталей, сложных конструкций или изделий, конструкция которых еще часто меняется. Этот метод также подходит для крупносерийного производства, поэтому его не следует рассматривать как технологию, применяемую исключительно для мелкосерийных заказов.
При гравитационном литье под давлением для изготовления литых заготовок используются многоразовые металлические формы; этот метод лучше подходит для относительно стабильных конструкций при постоянном производственном спросе, особенно в тех случаях, когда требуются внутренние полости и последующая механическая обработка. Экономическая целесообразность данного метода зависит от того, можно ли распределить затраты на инструмент на фактический объем производства, а также от того, являются ли приемлемыми затраты на последующую механическую обработку.
При литье под высоким давлением используется метод быстрого заполнения, что позволяет улучшить качество формовки тонкостенных деталей; этот метод лучше подходит для коротких циклов и непрерывного крупносерийного производства. Однако инвестиции как в инструменты, так и в оборудование, как правило, выше. Когда объём производства достаточно велик, а деталь предъявляет сложные требования к тонкостенности, литье под высоким давлением может стать более подходящим вариантом.
Заключение
Литье под действием силы тяжести хорошо подходит для алюминиевых деталей со стабильной конструкцией, требующих серийного производства и имеющих локальные элементы, которые нуждаются в прецизионной механической обработке. При выборе технологии следует уделять особое внимание материалу, переходам толщины стенок, путям заполнения, «горячим точкам», конструкции стержней и требованиям к последующей механической обработке.
Вместо того чтобы оценивать процесс исключительно по общему размеру детали или стоимости литья, целесообразнее определить, можно ли выполнить все эти условия в рамках одной технологической схемы.