A fundição por gravidade é um processo de fabrico no qual o metal fundido é vertido num molde e preenche a cavidade pelo seu próprio peso, antes de arrefecer e solidificar, dando origem a uma peça fundida acabada. Na fabricação de componentes de alumínio, a fundição por gravidade refere-se normalmente à fundição por gravidade com moldes metálicos reutilizáveis.
Em sentido estrito, o termo «gravidade» refere-se ao método de enchimento, enquanto «molde metálico» se refere ao tipo de molde. A fundição em areia também pode recorrer à gravidade para encher o molde, mas difere da fundição por gravidade na construção do molde, nas condições de arrefecimento e na organização da produção. As secções seguintes centram-se principalmente na fundição por gravidade de alumínio com moldes metálicos permanentes.
O que é a fundição injectada por gravidade?
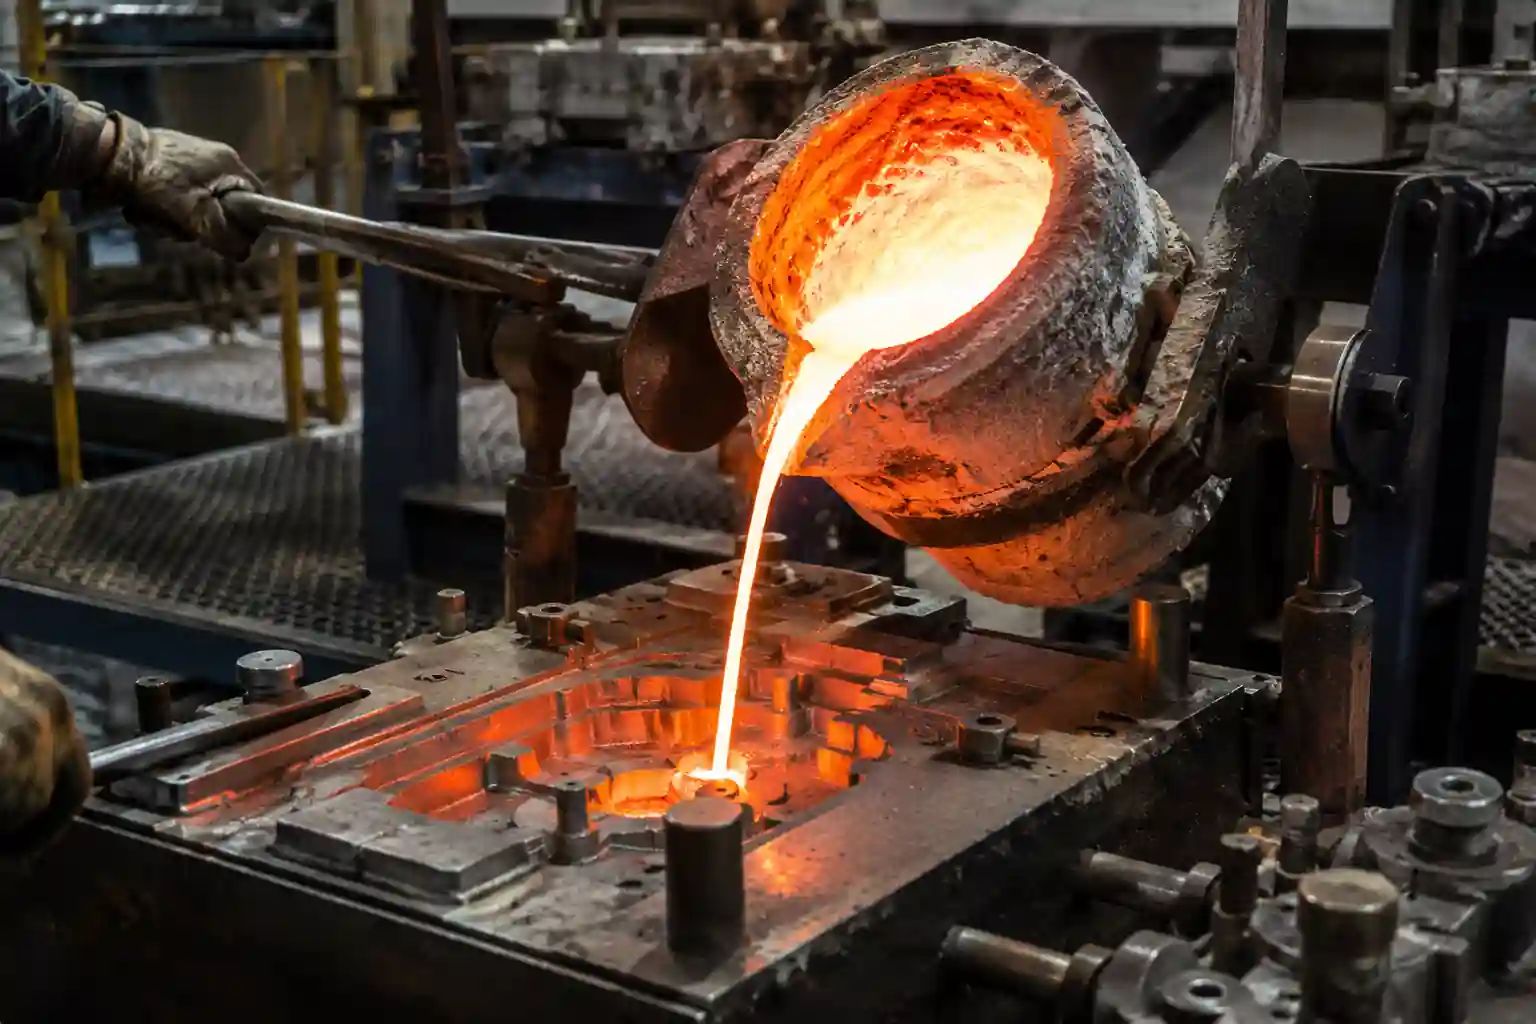
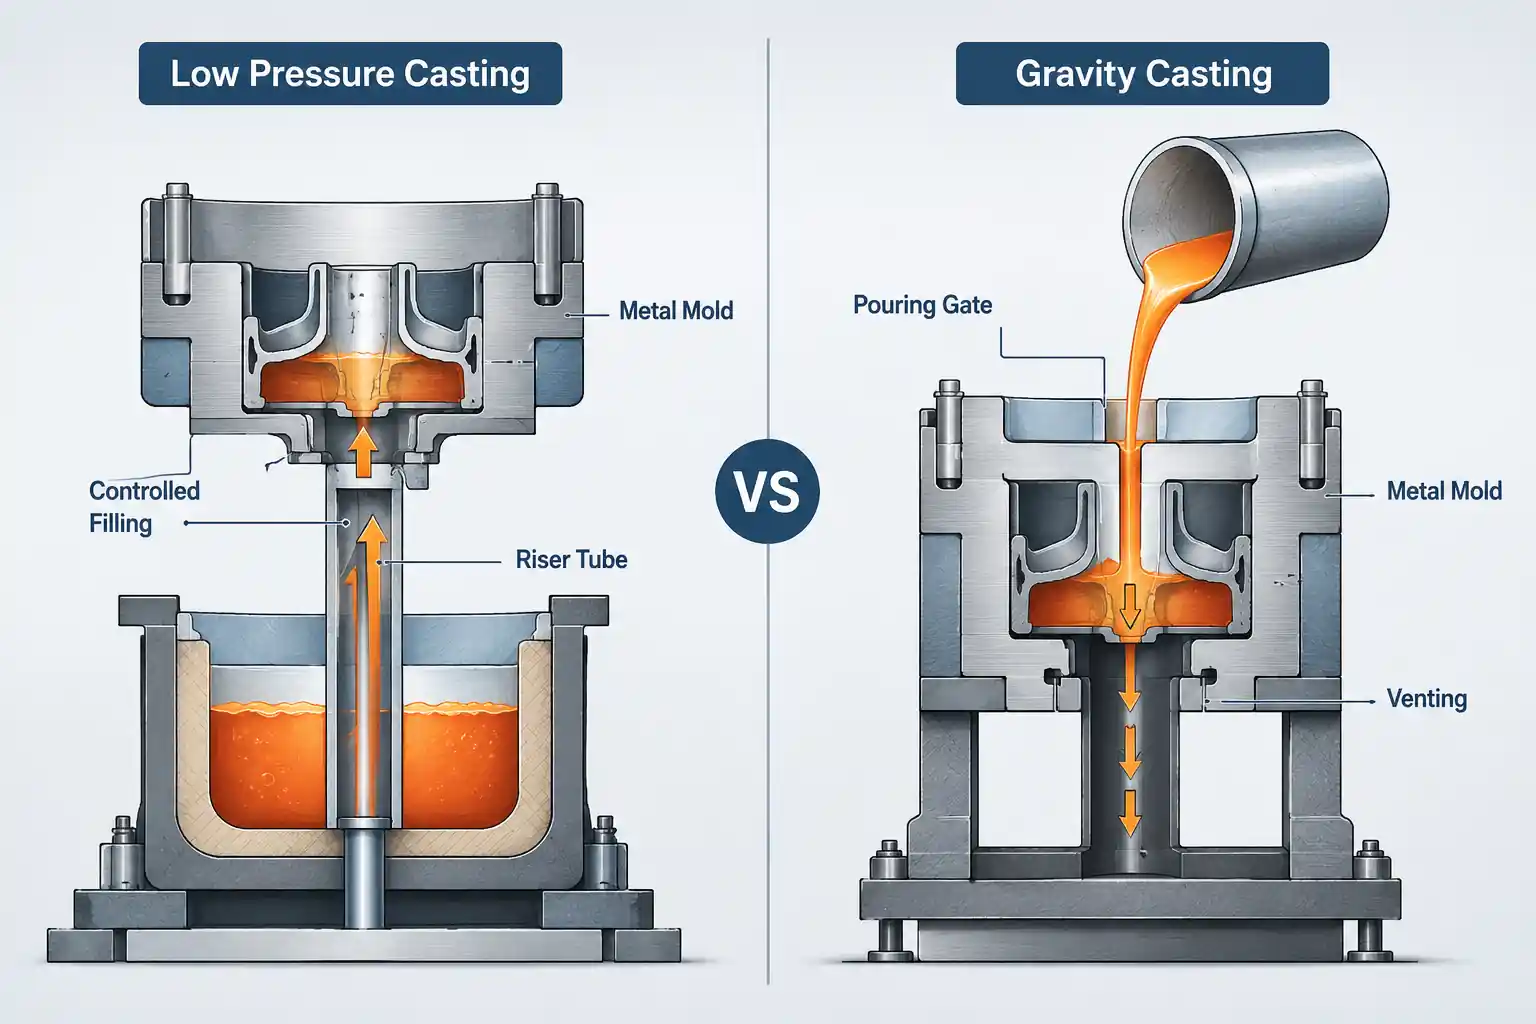
A fundição por gravidade utiliza um molde metálico reutilizável. O metal fundido entra na cavidade através de um sistema de canais de alimentação e preenche-a por ação da gravidade. Após o arrefecimento e a solidificação, o molde é aberto, a peça fundida é removida e o molde pode ser reutilizado para o próximo ciclo de produção.
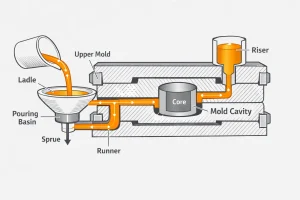
Este processo pertence à família da fundição em molde permanente e é frequentemente utilizado para componentes de alumínio. A sua principal diferença em relação à fundição sob alta pressão reside no método de enchimento. A fundição por gravidade não utiliza um sistema de injeção para introduzir rapidamente o metal fundido no molde. Em vez disso, o fluxo do metal é controlado através do sistema de canais de alimentação e da disposição do molde.
Como funciona a fundição por gravidade?
O processo envolve principalmente duas tarefas: encher completamente a cavidade do molde e controlar a forma como a peça fundida se solidifica. A preparação do molde, o vazamento e o arrefecimento devem funcionar em conjunto para produzir uma peça fundida adequada para a posterior maquinagem e acabamento.
Preparação e pré-aquecimento do molde
O molde é primeiro limpo, pré-aquecido e revestido de acordo com os requisitos do processo. O pré-aquecimento ajuda a evitar que o metal fundido perca calor demasiado rapidamente quando entra em contacto com o molde, enquanto o revestimento protege o molde e ajuda a controlar a transferência de calor local.
Se o componente contiver passagens curvas ou características internas que não possam ser desmoldadas diretamente do molde de metal, podem ser instalados núcleos de areia antes do fecho do molde. Estes núcleos devem ser posicionados com precisão; caso contrário, a cavidade interna pode deslocar-se ou a espessura local da parede pode sofrer alterações.
Verter e encher
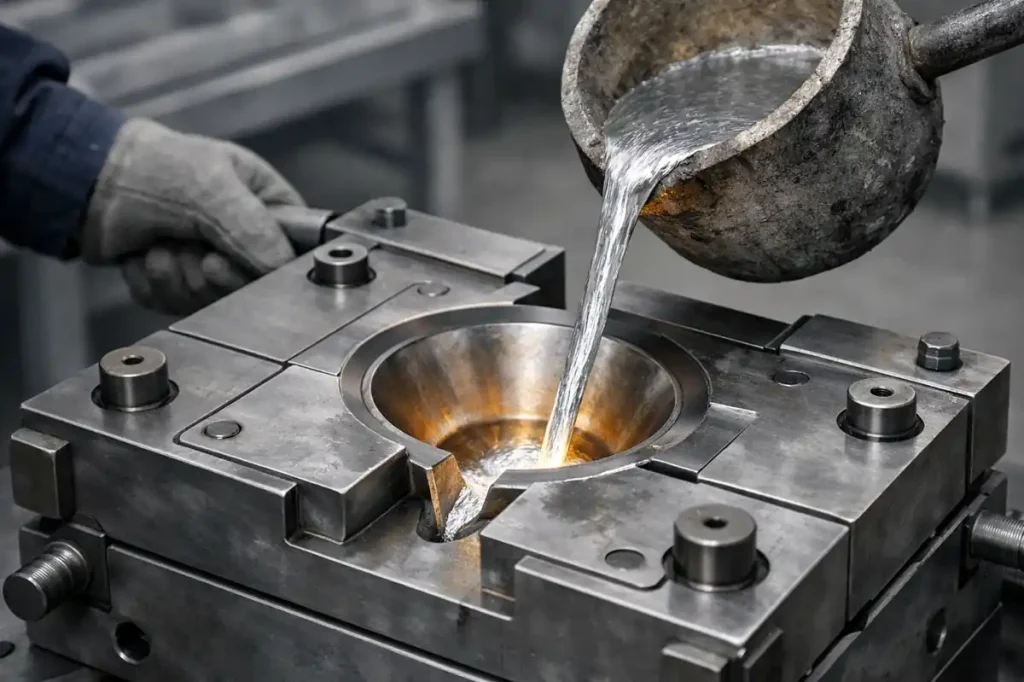
O metal fundido preparado entra pela porta de injeção e é distribuído por toda a cavidade através do sistema de canais de distribuição. O sistema de injeção deve conduzir o metal da forma mais suave possível, enquanto os orifícios de ventilação permitem que o ar presente na cavidade escape e reduzem o risco de gás retido e de arrastamento de uma película de óxido.
A injeção pode ser realizada com um molde fixo ou com equipamento de injeção por inclinação que altera a orientação do molde através de uma rotação controlada. A inclinação pode ajudar a controlar o percurso do fluxo, mas a sua eficácia depende da adequação entre o desenho do canal de alimentação e a sequência de movimentos.
Solidificação e alimentação
O metal contrai-se durante a solidificação, pelo que as regiões que ainda não se solidificaram necessitam de metal líquido adicional para compensar a contração. Os canais de alimentação armazenam e fornecem metal fundido, enquanto o arrefecimento local do molde pode ajudar a controlar a sequência de solidificação.
As secções mais espessas tendem a formar pontos de aquecimento e a solidificar mais tarde. Se o percurso de alimentação congelar demasiado cedo, podem permanecer cavidades de contração ou porosidade de contração. Por conseguinte, a conceção do percurso de alimentação deve ter em conta tanto a geometria do componente como a dissipação local de calor.
Abertura do molde e pós-processamento
Assim que a peça fundida atingir um estado adequado para a sua remoção, o molde é aberto e os núcleos de areia, canais de alimentação, canais de subida e rebarbas são removidos. O momento da ejeção também tem de ser controlado. Retirar a peça fundida demasiado cedo pode causar deformações, enquanto retirá-la demasiado tarde ocupa o molde e prolonga o ciclo de produção.
Dependendo dos requisitos do desenho, a peça fundida pode também ser submetida a tratamento térmico, maquinagem CNC e acabamento de superfície. As diferentes ligas e aplicações exigem percursos de processo distintos, pelo que nem todos os componentes fundidos por gravidade são submetidos ao mesmo pós-processamento.
Que materiais são habitualmente utilizados na fundição por gravidade?
A fundição por gravidade é utilizada principalmente para ligas não ferrosas, tais como ligas de alumínio, magnésio e cobre. As ligas de alumínio são particularmente comuns no fabrico de componentes industriais. As ligas de alumínio fundidas, como a A356 e a A357, são frequentemente utilizadas em caixas, suportes, corpos de bombas e componentes estruturais que possam requerer maquinagem ou tratamento térmico posteriores.
As diferentes ligas apresentam diferentes níveis de fluidez, intervalos de solidificação e respostas ao tratamento térmico. A seleção do material afeta, portanto, o enchimento do molde, a alimentação e a gestão térmica. As peças longas e de paredes finas são mais sensíveis à perda de calor e ao fluxo do metal durante o enchimento, enquanto as peças mais espessas ou sujeitas a cargas também exigem que se tenham em conta as propriedades mecânicas, as condições de tratamento térmico e os requisitos finais de utilização.
Se o desenho já especificar uma liga, o processo de fundição tem normalmente de ser adaptado a esse material, em vez de se aplicar um conjunto fixo de parâmetros de processo baseado apenas na forma do componente.
O que deve ser tido em conta na conceção da fundição por gravidade?
A conceção da fundição por gravidade não se resume apenas a determinar se a geometria final pode ser obtida. É também necessário ter em conta se o metal fundido consegue preencher completamente a cavidade, se a peça fundida consegue solidificar de forma controlada, se o molde consegue abrir corretamente e se a maquinagem subsequente pode ser realizada de forma eficiente.
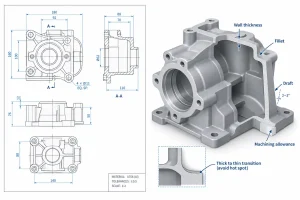
Espessura da parede e transições de secção
A espessura da parede afeta diretamente o enchimento e a solidificação. As secções longas e finas podem perder fluidez antes de o metal atingir completamente o fim da cavidade, enquanto as secções espessas arrefecem mais lentamente e têm maior tendência para formar pontos quentes locais.
Sempre que possível, devem evitar-se alterações bruscas na espessura da secção. As raízes das flanges, as saliências de grandes dimensões e as intersecções entre nervuras podem provocar uma acumulação local de material, pelo que as condições de alimentação e arrefecimento devem ser cuidadosamente verificadas.
Filetes e cantos
Os filetes podem melhorar o fluxo do metal através da cavidade e reduzir a tensão local causada por mudanças abruptas de secção. Os cantos agudos podem aumentar a dificuldade de enchimento e também podem criar condições térmicas e de solidificação locais desfavoráveis.
Nas junções estruturais, as transições graduais são, em geral, mais fáceis de controlar do que os aumentos bruscos da espessura da secção.
Linhas de esboço e de separação
Os moldes metálicos permanentes têm de se abrir repetidamente para libertar a peça fundida, pelo que a geometria do componente deve ter em conta a direção de extração. Os recortes, as cavidades profundas e os elementos laterais podem exigir inserções móveis, mecanismos de extração do núcleo ou outras ferramentas auxiliares.
A posição da linha de separação também afeta a construção do molde e a limpeza subsequente. Concentrar características complexas em áreas de difícil desmoldagem pode aumentar tanto a complexidade do molde como o esforço de produção.
Núcleos de areia e características internas
As passagens internas, cavidades e características que não podem ser formadas diretamente por núcleos metálicos amovíveis podem ser produzidas com núcleos de areia. Os núcleos devem não só formar a geometria necessária, como também permanecer estáveis durante o vazamento.
O deslocamento do núcleo pode alterar as cavidades internas, criar espessuras de parede irregulares e afetar a margem de usinagem ou as dimensões de montagem. Por conseguinte, a conceção das características internas deve ter em conta a produção, o posicionamento e a remoção do núcleo.
Sistema de distribuição e percurso de enchimento
As portas e os canais de alimentação têm de distribuir o metal fundido por diferentes zonas da cavidade, minimizando simultaneamente a turbulência excessiva e a resistência desnecessária ao fluxo. No caso de componentes com longas distâncias de fluxo, percursos de enchimento excessivamente longos ou alterações abruptas na secção podem aumentar o risco de arrefecimento prematuro em zonas remotas.
A ventilação também deve ser tida em conta durante a conceção. Se o ar não conseguir escapar de forma eficaz, pode ocorrer o acúmulo local de gás, mesmo quando o metal fundido atinge a cavidade.
Solidificação e controlo de pontos quentes
Flange espessas, saliências de grandes dimensões, assentos de rolamentos e intersecções de nervuras são locais onde frequentemente se verificam pontos críticos. Estas regiões solidificam-se normalmente em último lugar, pelo que as vias de alimentação têm de se manter eficazes durante as fases finais da solidificação.
Os canais de alimentação, o arrefecimento local e os ajustes na espessura das paredes podem ser utilizados para melhorar a sequência de solidificação. Em comparação com as dimensões globais do componente, as concentrações locais de material têm frequentemente uma influência maior no risco de cavidades de contração e porosidade de contração.
Margem de usinagem e pontos de referência de localização
No caso de componentes que requerem maquinagem CNC, a margem de maquinagem e os pontos de referência de posicionamento devem ser definidos durante a conceção da peça fundida. Se os assentos dos rolamentos, as superfícies de vedação, os orifícios de montagem ou as áreas roscadas não tiverem margem suficiente, a maquinagem posterior poderá não conseguir cumprir os requisitos do desenho.
A relação entre as superfícies maquinadas e a localização dos pontos críticos também requer atenção. A contração interna, que não é visível no estado de fundição, pode ficar exposta após a maquinagem numa superfície de vedação ou num assento de rolamento.
Na prática, a conceção do processo de fundição por gravidade tem de responder a três questões em simultâneo: O metal consegue preencher a cavidade? A peça fundida consegue solidificar de forma fiável? A peça fundida em bruto consegue suportar a maquinação necessária nas etapas seguintes?
Vantagens e desvantagens da fundição por gravidade
Vantagens
- Dimensões mais consistentes na produção em série. Os moldes metálicos reutilizáveis permitem manter um perfil da cavidade relativamente estável. Quando a temperatura do molde e o desgaste são controlados, é mais fácil manter a consistência da margem de usinagem e da posição dos elementos de fixação.
- Uma superfície mais fina do que a das peças moldadas em areia convencionais, em muitos casos. Uma cavidade metálica não reproduz a textura granulada de um molde de areia, embora a superfície final continue a depender do revestimento do molde, das linhas de separação e dos métodos de limpeza.
- Ideal para a posterior usinagem de precisão. O corpo principal, as saliências e as nervuras podem ser moldados, enquanto os assentos dos rolamentos, os orifícios roscados e as superfícies de vedação são maquinados posteriormente.
- Os núcleos de areia podem ser utilizados para criar passagens internas. Isto alarga a gama de cavidades internas que podem ser fabricadas num molde metálico reutilizável.
- Algumas ligas de alumínio podem ser submetidas a tratamento térmico. As ligas de alumínio fundido, como a A356 e a A357, podem ser submetidas a tratamento térmico para modificar as suas propriedades mecânicas, embora o estado final dependa ainda do material, da aplicação e do risco de deformação.
Desvantagens
- Capacidade limitada para o enchimento de peças longas e de paredes finas. O metal fundido perde calor continuamente para o molde à medida que flui, pelo que as secções longas e finas podem começar a solidificar antes de a cavidade estar completamente preenchida.
- Investimento inicial em ferramentas superior ao da fundição em areia convencional. Os moldes metálicos requerem cavidades maquinadas, estruturas de abertura e fecho e a consideração de ciclos térmicos repetidos.
- Os ciclos de produção são normalmente mais lentos do que os da fundição sob alta pressão. O enchimento por gravidade e a solidificação demoram algum tempo, enquanto a colocação do núcleo de areia e a limpeza do molde podem prolongar ainda mais a duração do ciclo.
- A geometria complexa aumenta a dificuldade no que diz respeito às ferramentas e ao funcionamento. Os recantos, as cavidades profundas e os detalhes laterais podem exigir inserções móveis, sistemas de extração de núcleos ou núcleos de areia.
Se um desenho contiver tanto paredes longas e finas como bases de flange espessas, estas áreas devem ser verificadas cuidadosamente para determinar se podem ser produzidas nas mesmas condições de processo. Características locais como estas têm frequentemente mais influência na dificuldade de fabrico do que as dimensões globais da peça.
Quais são as aplicações mais comuns da fundição por gravidade?
A fundição por gravidade é habitualmente utilizada para componentes de alumínio que tenham atingido uma fase de conceção relativamente estável e que exijam uma produção em série. A escolha final do processo depende, ainda assim, do tamanho, da geometria e do volume de produção.
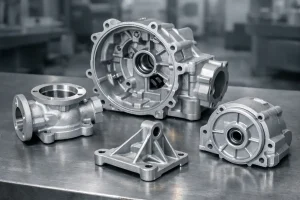
Automóvel
- Cabeças de cilindro
- Alguns blocos de motor
- Coletores de admissão
- Suportes de fixação do motor
Estes componentes podem combinar passagens internas, estruturas de suporte de carga e superfícies maquinadas, pelo que o método de fabrico, as propriedades dos materiais e os requisitos de maquinagem subsequentes têm de ser avaliados em conjunto.
Máquinas industriais
- Caixas de velocidades
- Caixas de rolamentos
- Tampas das extremidades do equipamento
- Suportes de fixação para máquinas
Estas peças apresentam frequentemente uma espessura de parede moderada, saliências de montagem ou características de encaixe claramente definidas. Uma vez estabelecida a geometria principal, é possível produzir repetidamente peças em bruto fundidas e concentrar a maquinagem de precisão em áreas funcionais específicas.
Equipamentos para fluidos e energia
- Corpos de bomba em alumínio
- Corpos de válvula
- Caixas do sistema hidráulico
- Caixas de atuadores
Estes componentes incluem frequentemente passagens internas, flanges de ligação ou áreas de vedação. Por conseguinte, a capacidade de fundição deve ser considerada em conjunto com os requisitos funcionais finais. No caso de componentes sujeitos a pressão ou destinados ao manuseamento de fluidos, devem também ser definidos os requisitos relativos aos ensaios de estanqueidade e aos ensaios de pressão. A aparência e as dimensões aceitáveis, por si só, não comprovam que um componente cumpra os requisitos de vedação.
Em que medida é que a fundição por gravidade se compara com outros processos de fundição?
| Comparação | Fundição injectada por gravidade | Fundição em areia | Fundição injectada a alta pressão |
|---|---|---|---|
| Método de enchimento | Enchimento principalmente por gravidade | Normalmente é vertido por gravidade, embora sejam possíveis outros métodos | Enchimento rápido através de um sistema de injeção |
| Tipo de molde | Molde metálico reutilizável, que pode ser combinado com núcleos de areia | Molde de areia descartável; os modelos podem ser reutilizados | Molde metálico reutilizável |
| Capacidade de trabalhar com paredes finas | Limitado pela liga, pela espessura da parede e pela distância de fluxo | Limitado pelas condições de moldagem e enchimento | O enchimento a alta velocidade é, em geral, mais adequado para paredes finas |
| Ciclo de produção | Influenciado pelo tempo de vazamento, solidificação e ejeção | Varia muito; as linhas automatizadas também podem atingir um elevado rendimento | Normalmente mais rápido e adequado para a produção em série |
| Investimento em ferramentas | Normalmente mais caro do que o equipamento básico para fundição em areia | As ferramentas simples são, em geral, mais baratas | Os investimentos em ferramentas e equipamento são normalmente mais elevados |
| Volume de produção | Os custos com ferramentas têm de ser repartidos pela produção em série | Pode ser utilizado desde volumes reduzidos até à produção em massa, dependendo do sistema | Normalmente, é necessário um volume mais elevado para justificar o investimento inicial |
| Peças típicas | Caixas, cabeças de cilindro, corpos de bomba, suportes | Caixas de grandes dimensões, bases de máquinas, peças fundidas complexas | Caixas de parede fina, tampas, peças estruturais de grande volume |
A fundição em areia utiliza moldes descartáveis e é mais flexível no caso de alguns componentes de grandes dimensões, estruturas complexas ou produtos que ainda sofrem alterações frequentes. Também permite a produção em grande volume, pelo que não deve ser entendida como um processo utilizado apenas para trabalhos de baixo volume.
A fundição por gravidade utiliza moldes metálicos reutilizáveis para produzir peças brutas fundidas e é mais adequada para projetos relativamente estáveis com uma procura de produção contínua, especialmente quando também são necessárias cavidades internas e maquinação subsequente. A sua viabilidade económica depende da possibilidade de repartir o custo do ferramentas pelo volume de produção efetivo e de o custo da maquinação a jusante ser aceitável.
A fundição sob alta pressão recorre ao enchimento rápido para melhorar a capacidade de moldagem de paredes finas e é mais adequada para tempos de ciclo curtos e produção contínua de grande volume. No entanto, tanto o investimento em ferramentas como em equipamento é, geralmente, mais elevado. Quando o volume de produção é suficientemente grande e o componente apresenta requisitos complexos em termos de paredes finas, a fundição sob alta pressão pode tornar-se uma opção mais adequada.
Conclusão
A fundição por gravidade é particularmente adequada para componentes de alumínio com desenhos estáveis, requisitos de produção repetitiva e características locais que exigem maquinagem de precisão. Na seleção do processo, deve prestar-se especial atenção ao material, às transições de espessura de parede, aos percursos de enchimento, aos pontos quentes, às estruturas do núcleo e aos requisitos de maquinagem posteriores.
Em vez de avaliar o processo apenas com base no tamanho global da peça ou no preço da fundição, é mais útil determinar se todas estas condições podem ser satisfeitas no âmbito do mesmo processo de fabrico.