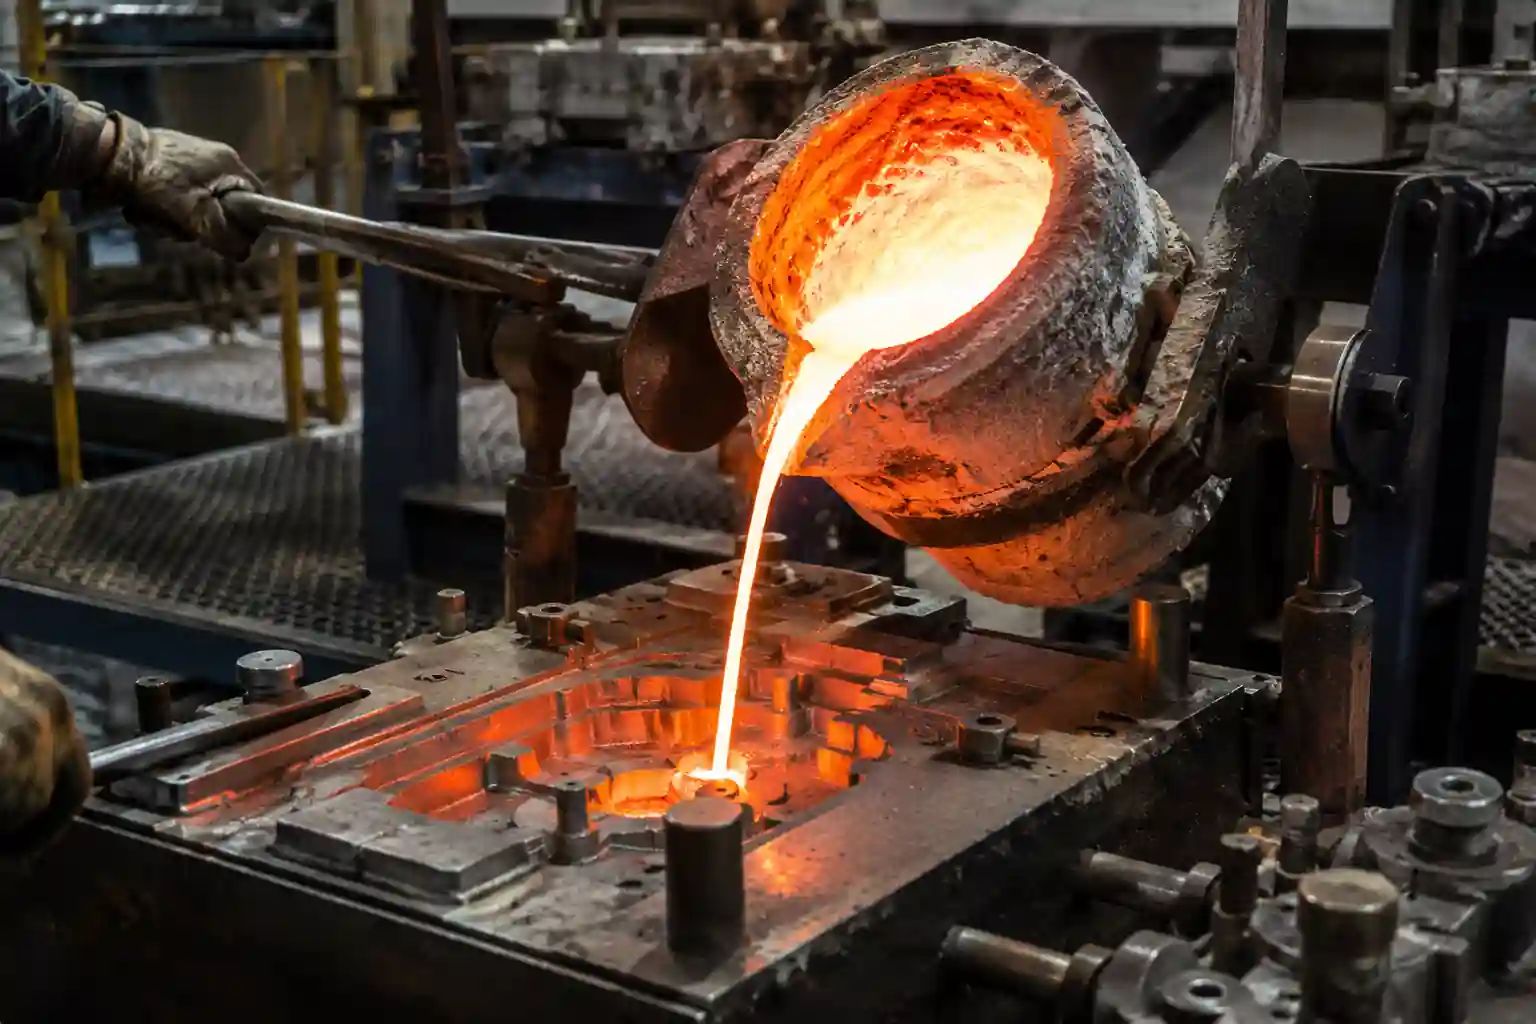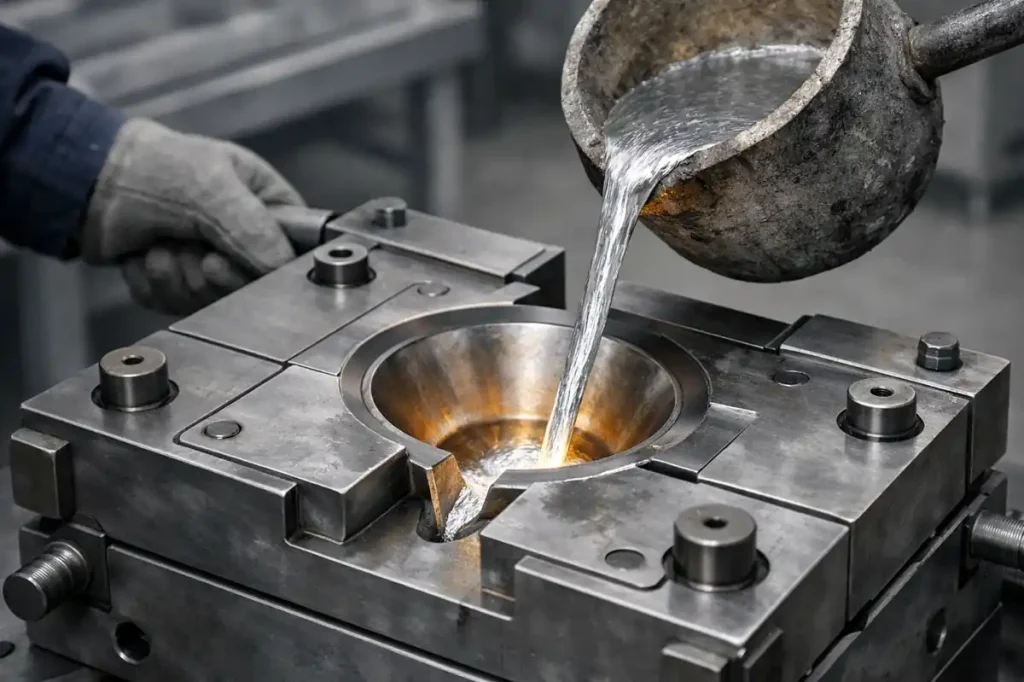
Beim Schwerkraftguss handelt es sich um ein Fertigungsverfahren, bei dem geschmolzenes Metall in eine Form gegossen wird und den Formhohlraum unter seinem eigenen Gewicht ausfüllt, bevor es abkühlt und zu einem fertigen Gussteil erstarrt. Bei der Herstellung von Aluminiumkomponenten versteht man unter Schwerkraftdruckguss in der Regel das Gießen unter Schwerkraft mit wiederverwendbaren Metallformen.
Genau genommen bezeichnet der Begriff „Schwerkraft“ die Füllmethode, während „Metallform“ die Art der Form beschreibt. Auch beim Sandguss kann die Schwerkraft zum Befüllen der Form genutzt werden, doch unterscheidet sich dieses Verfahren vom Schwerkraftdruckguss hinsichtlich des Formaufbaus, der Kühlbedingungen und der Produktionsorganisation. Die folgenden Abschnitte konzentrieren sich hauptsächlich auf den Aluminium-Schwerkraftdruckguss mit dauerhaften Metallformen.
Was ist Schwerkraftdruckguss?
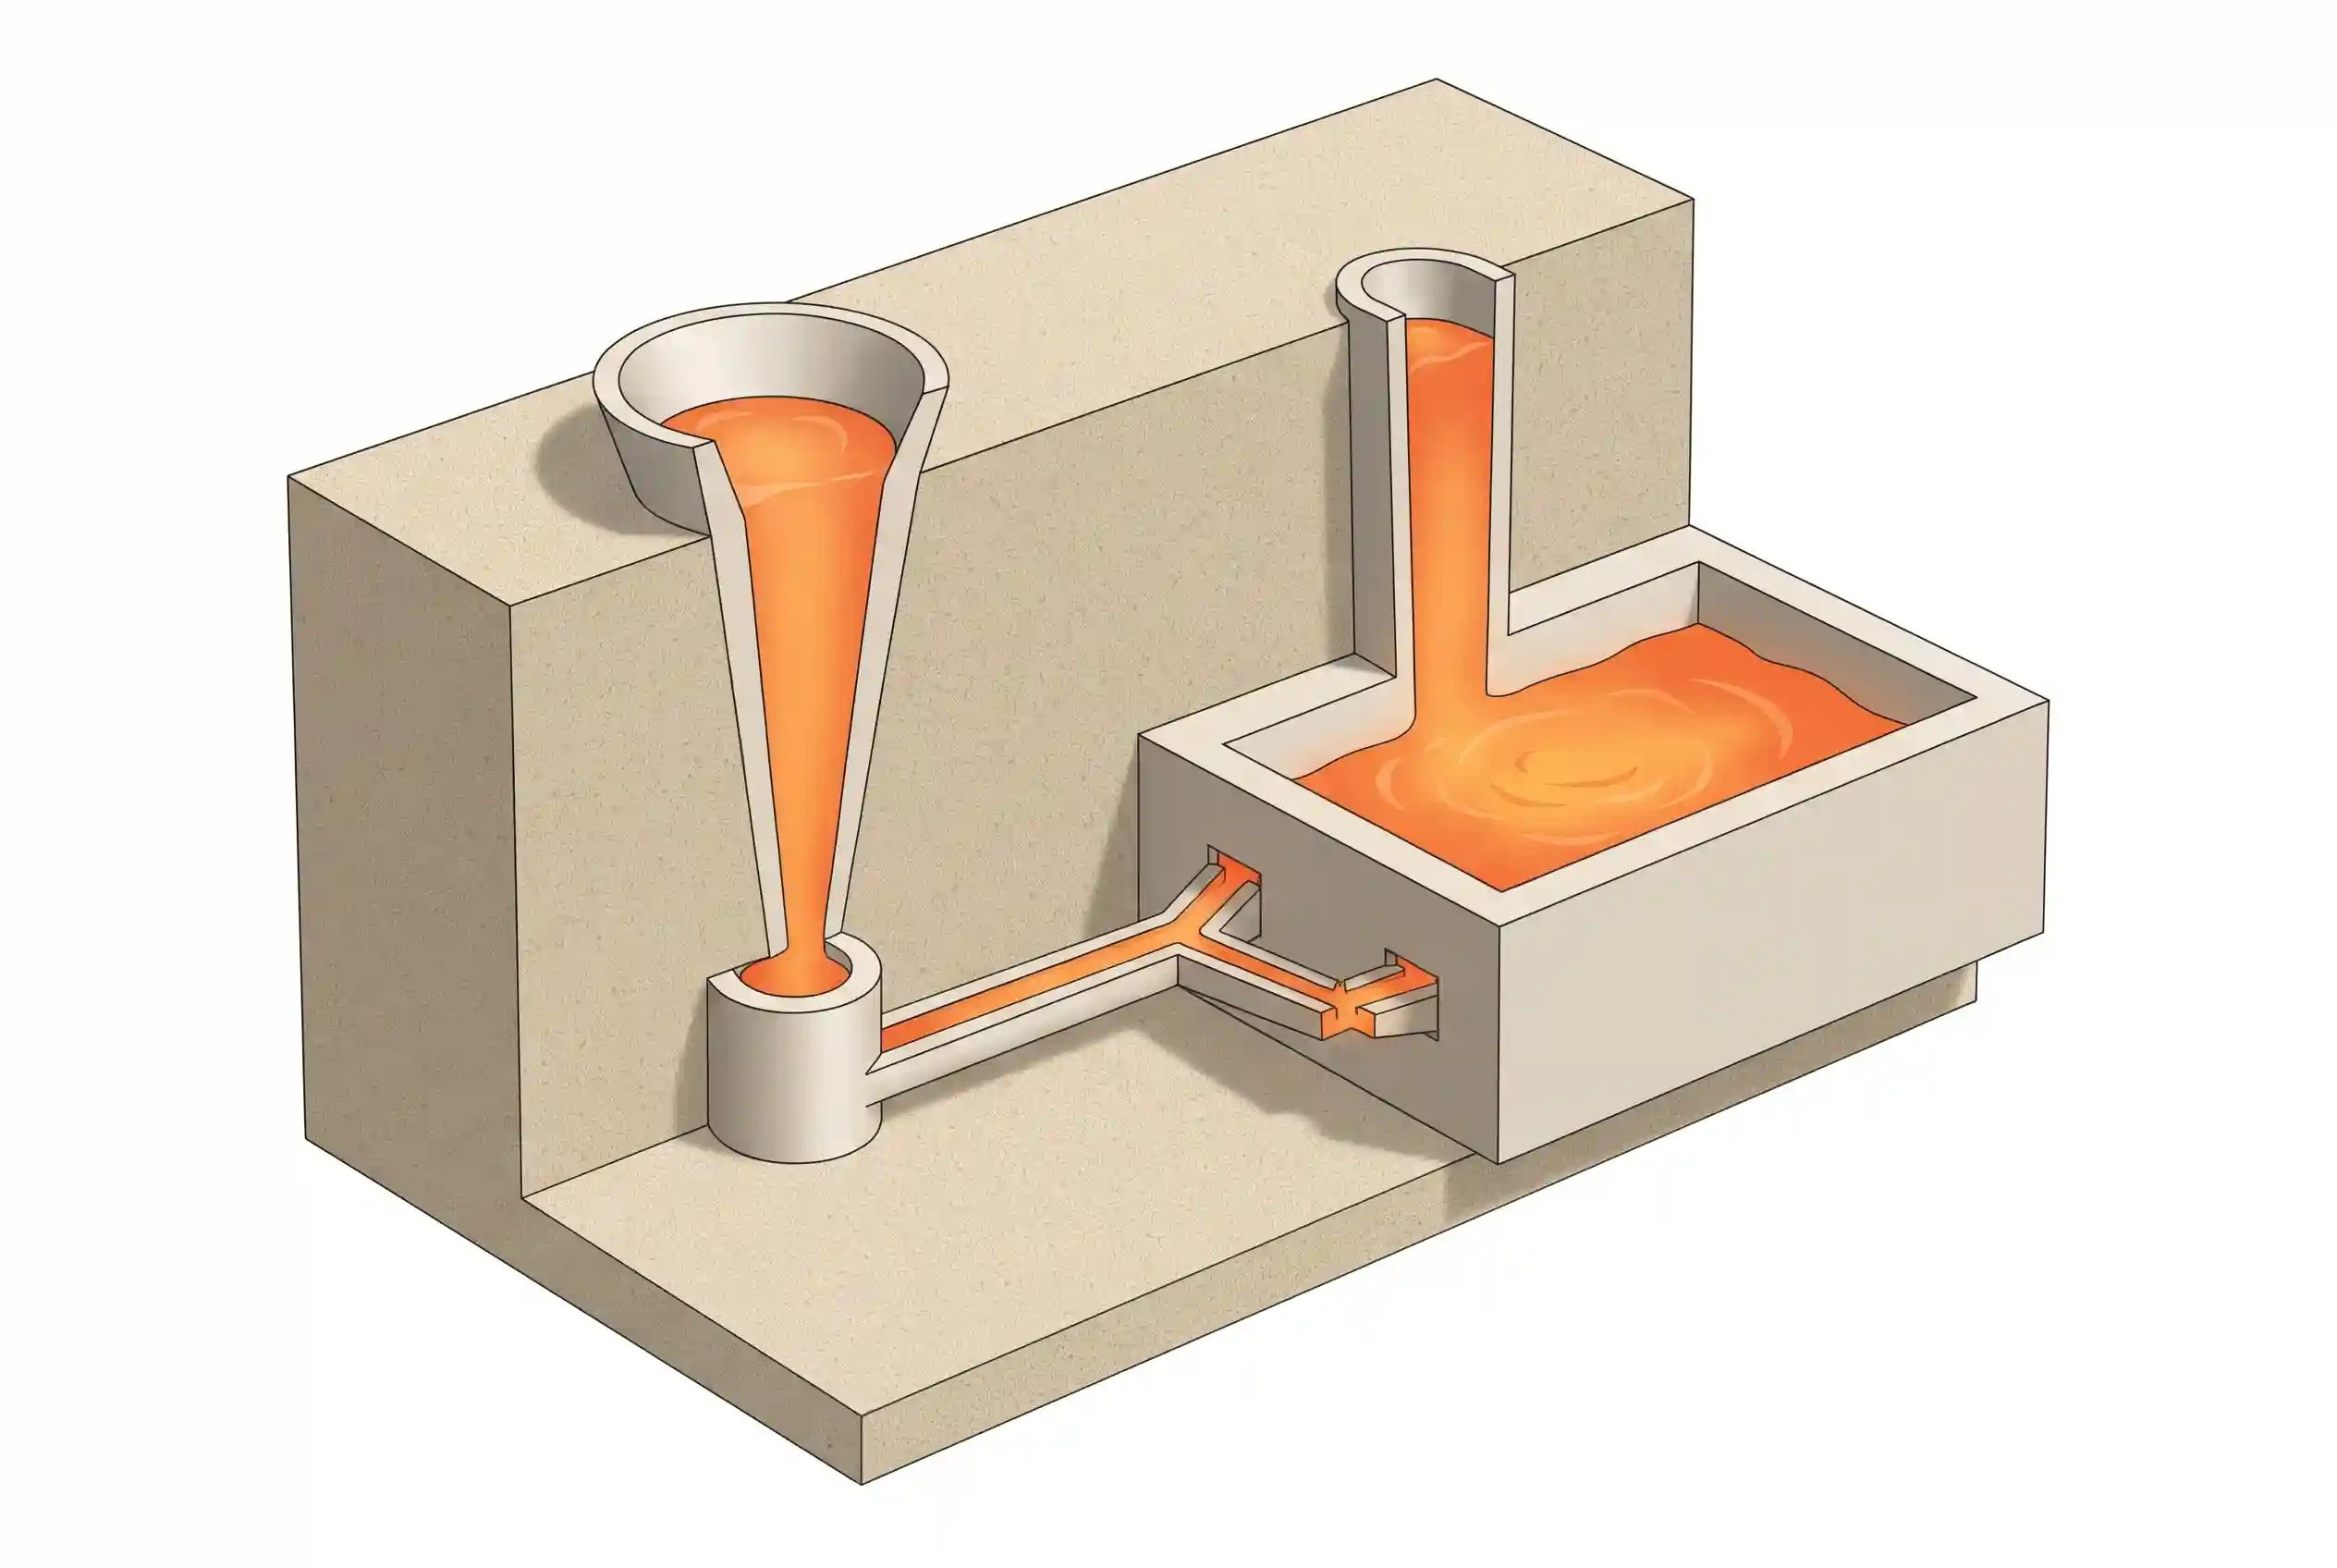
Beim Schwerkraftdruckguss wird eine wiederverwendbare Metallform verwendet. Geschmolzenes Metall gelangt über ein Angusssystem in den Formhohlraum und füllt diesen unter Einwirkung der Schwerkraft aus. Nach dem Abkühlen und Erstarren wird die Form geöffnet, das Gussteil entnommen und die Form kann für den nächsten Produktionszyklus wiederverwendet werden.
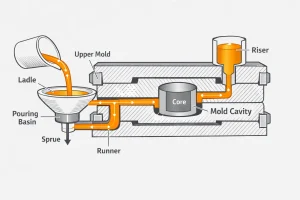
Dieses Verfahren gehört zur Familie der Festformgussverfahren und wird häufig für Aluminiumkomponenten eingesetzt. Der wesentliche Unterschied zum Hochdruckguss liegt in der Art der Formfüllung. Beim Schwerkraftguss wird kein Einspritzsystem verwendet, um die Schmelze schnell in die Form zu drücken. Stattdessen wird der Metallfluss über das Angusssystem und die Formgestaltung gesteuert.
Wie funktioniert der Schwerkraftdruckguss?
Der Prozess umfasst im Wesentlichen zwei Aufgaben: das vollständige Befüllen des Formhohlraums und die Steuerung des Erstarrungsprozesses des Gussteils. Die Formvorbereitung, der Gussvorgang und die Abkühlung müssen aufeinander abgestimmt sein, um ein Gussteil zu erhalten, das für die anschließende Bearbeitung und Endbearbeitung geeignet ist.
Formvorbereitung und Vorwärmen
Die Form wird zunächst gereinigt, vorgewärmt und entsprechend den Prozessanforderungen beschichtet. Das Vorwärmen verhindert, dass die Metallschmelze beim Kontakt mit der Form zu schnell an Wärme verliert, während die Beschichtung die Form schützt und dazu beiträgt, die lokale Wärmeübertragung zu steuern.
Enthält das Bauteil gekrümmte Passagen oder innere Strukturen, die nicht direkt aus der Metallform gelöst werden können, können vor dem Schließen der Form Sandkerne eingesetzt werden. Diese Kerne müssen präzise positioniert werden, da sich sonst der Innenraum verschieben oder die Wandstärke an bestimmten Stellen verändern kann.
Ausgießen und Befüllen
Das vorbereitete geschmolzene Metall tritt durch den Anguss ein und wird über das Angusssystem im Gussraum verteilt. Das Angusssystem sollte das Metall so reibungslos wie möglich leiten, während Entlüftungskanäle die Luft im Gussraum entweichen lassen und das Risiko von eingeschlossenem Gas und der Mitführung von Oxidschichten verringern.
Das Gießen kann mit einer stationären Form oder mit einer Kippgießanlage erfolgen, bei der die Ausrichtung der Form durch kontrollierte Drehung verändert wird. Das Kippen kann dabei helfen, den Fließweg zu steuern, doch seine Wirksamkeit hängt davon ab, wie gut die Gestaltung des Angusskanals auf die Bewegungsabfolge abgestimmt ist.
Verfestigung und Zuführung
Metall zieht sich beim Erstarren zusammen, sodass Bereiche, die noch nicht erstarrt sind, zusätzliches flüssiges Metall benötigen, um die Schrumpfung auszugleichen. Angusskanäle speichern und führen geschmolzenes Metall zu, während eine lokale Formkühlung dazu beitragen kann, den Erstarrungsablauf zu steuern.
Dickere Abschnitte neigen dazu, Überhitzungsstellen zu bilden und erst später zu erstarren. Wenn der Angusskanal zu früh erstarrt, können Schrumpfhohlräume oder Schrumpfporosität zurückbleiben. Bei der Gestaltung des Angusskanals müssen daher sowohl die Bauteilgeometrie als auch die lokale Wärmeableitung berücksichtigt werden.
Formöffnung und Nachbearbeitung
Sobald das Gussteil einen für die Entnahme geeigneten Zustand erreicht hat, wird die Form geöffnet und die Sandkerne, Angüsse, Steige sowie der Grat werden entfernt. Auch der Zeitpunkt der Entnahme muss genau gesteuert werden. Eine zu frühe Entnahme des Gussteils kann zu Verformungen führen, während eine zu späte Entnahme die Form blockiert und den Produktionszyklus verlängert.
Je nach den Anforderungen an die Zeichnung kann das Gussteil auch einer Wärmebehandlung, einer CNC-Bearbeitung und einer Oberflächenveredelung unterzogen werden. Unterschiedliche Legierungen und Anwendungsbereiche erfordern unterschiedliche Fertigungsabläufe, sodass nicht jedes Schwerkraftgussteil die gleiche Nachbearbeitung durchläuft.
Welche Werkstoffe werden üblicherweise beim Schwerkraftdruckguss verwendet?
Der Schwerkraftdruckguss wird hauptsächlich für Nichteisenlegierungen wie Aluminium-, Magnesium- und Kupferlegierungen eingesetzt. Aluminiumlegierungen sind in der Fertigung von Industriekomponenten besonders verbreitet. Aluminiumgusslegierungen wie A356 und A357 werden häufig für Gehäuse, Halterungen, Pumpenkörper und Strukturbauteile verwendet, die möglicherweise einer anschließenden Bearbeitung oder Wärmebehandlung bedürfen.
Verschiedene Legierungen weisen unterschiedliche Fließfähigkeit, Erstarrungsbereiche und Reaktionen auf Wärmebehandlungen auf. Die Materialauswahl wirkt sich daher auf die Formfüllung, die Zuführung und das Wärmemanagement aus. Lange, dünnwandige Bauteile reagieren empfindlicher auf Wärmeverluste und den Metallfluss während der Formfüllung, während bei dickeren oder tragenden Bauteilen auch die mechanischen Eigenschaften, der Wärmebehandlungszustand und die Anforderungen an den späteren Einsatz berücksichtigt werden müssen.
Wenn in der Zeichnung bereits eine Legierung angegeben ist, muss der Gussprozess in der Regel an dieses Material angepasst werden, anstatt einen festen Satz von Prozessparametern anzuwenden, der sich ausschließlich auf die Form des Bauteils stützt.
Was ist bei der Konstruktion von Schwerkraftdruckgussformen zu beachten?
Bei der Konstruktion von Schwerkraft-Druckgussformen geht es nicht nur darum, ob die endgültige Geometrie geformt werden kann. Es muss auch berücksichtigt werden, ob die Schmelze den Formhohlraum vollständig ausfüllen kann, ob das Gussteil kontrolliert erstarren kann, ob sich die Form ordnungsgemäß öffnen lässt und ob die anschließende Bearbeitung effizient durchgeführt werden kann.
Wanddicke und Querschnittsübergänge
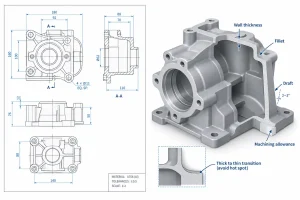
Die Wandstärke wirkt sich direkt auf den Einfüllvorgang und die Erstarrung aus. Lange, dünne Abschnitte können ihre Fließfähigkeit verlieren, bevor das Metall das Ende des Formhohlraums vollständig erreicht hat, während dicke Abschnitte langsamer abkühlen und eher lokale Überhitzungsstellen bilden.
Abrupte Änderungen der Querschnittsdicke sollten nach Möglichkeit vermieden werden. Flanschwurzeln, große Vorsprünge und Schnittstellen zwischen Rippen können zu lokalen Materialansammlungen führen und sollten hinsichtlich der Zufuhr- und Kühlbedingungen sorgfältig geprüft werden.
Fugen und Ecken
Entlastungsrillen können den Metallfluss durch den Formkanal verbessern und lokale Spannungen verringern, die durch abrupte Querschnittsänderungen verursacht werden. Scharfe Ecken können die Füllung erschweren und zudem ungünstige lokale thermische Bedingungen sowie Erstarrungsbedingungen hervorrufen.
An Konstruktionsanschlüssen lassen sich allmähliche Übergänge in der Regel leichter kontrollieren als plötzliche Zunahmen der Querschnittsdicke.
Entwurfs- und Trennlinien
Da sich dauerhafte Metallformen wiederholt öffnen und das Gussteil freigeben müssen, muss bei der Geometrie des Bauteils die Entnahmerichtung berücksichtigt werden. Hinterschneidungen, tiefe Hohlräume und seitliche Merkmale erfordern unter Umständen bewegliche Einsätze, Kernziehvorrichtungen oder andere Hilfswerkzeuge.
Die Lage der Trennfuge wirkt sich zudem auf den Formenbau und die anschließende Reinigung aus. Die Konzentration komplexer Merkmale in Bereichen, die sich nur schwer lösen lassen, kann sowohl die Komplexität des Werkzeugs als auch den Produktionsaufwand erhöhen.
Sandkerne und innere Merkmale
Innere Durchgänge, Hohlräume und Strukturen, die nicht direkt mit herausnehmbaren Metallkernen geformt werden können, lassen sich mit Sandkernen herstellen. Die Kerne müssen nicht nur die erforderliche Geometrie aufweisen, sondern auch während des Gießvorgangs stabil bleiben.
Eine Verschiebung des Kerns kann zu einer Verschiebung der inneren Hohlräume führen, ungleichmäßige Wandstärken verursachen und sich auf die Bearbeitungszugabe oder die Montageabmessungen auswirken. Bei der Konstruktion innerer Merkmale müssen daher die Herstellung, die Positionierung und die Entnahme des Kerns berücksichtigt werden.
Ventilsystem und Füllweg
Angusskanäle und Angussrinnen müssen die Metallschmelze in verschiedene Bereiche des Formhohlraums leiten und dabei übermäßige Turbulenzen und unnötigen Strömungswiderstand minimieren. Bei Bauteilen mit langen Strömungswegen können übermäßig lange Füllwege oder abrupte Querschnittsänderungen das Risiko einer vorzeitigen Abkühlung in abgelegenen Bereichen erhöhen.
Auch die Entlüftung muss bei der Konstruktion berücksichtigt werden. Wenn die Luft nicht ausreichend entweichen kann, kann es zu lokalen Gaseinschlüssen kommen, selbst wenn die Metallschmelze den Hohlraum erreicht.
Verfestigung und Hot-Spot-Kontrolle
Dicke Flansche, große Vorsprünge, Lagersitze und Rippenschnittstellen sind typische Problemstellen. Diese Bereiche erstarren in der Regel als Letzte, weshalb die Zuführwege auch in den späteren Phasen der Erstarrung funktionsfähig bleiben müssen.
Durch den Einsatz von Angusskanälen, lokaler Kühlung und Anpassungen der Wandstärke lässt sich der Erstarrungsablauf verbessern. Im Vergleich zur Gesamtgröße des Bauteils haben lokale Materialkonzentrationen oft einen größeren Einfluss auf das Risiko von Schrumpfhohlräumen und Schrumpfporosität.
Bearbeitungszugabe und Bezugspunkte
Bei Bauteilen, die eine CNC-Bearbeitung erfordern, sollten bereits bei der Konstruktion des Gussteils die Bearbeitungszugaben und Bezugspunkte festgelegt werden. Wenn Lagersitze, Dichtflächen, Befestigungsbohrungen oder Gewindebereiche nicht über ausreichende Bearbeitungszugaben verfügen, können die Anforderungen der Zeichnung bei der späteren Bearbeitung möglicherweise nicht erfüllt werden.
Auch der Zusammenhang zwischen bearbeiteten Oberflächen und den Stellen, an denen sich Hotspots bilden, muss berücksichtigt werden. Innenschrumpfung, die im Gusszustand nicht sichtbar ist, kann nach der Bearbeitung an einer Dichtfläche oder einem Lagersitz zutage treten.
In der Praxis müssen bei der Konstruktion von Schwerkraftgussformen drei Fragen gleichzeitig beantwortet werden: Kann das Metall den Hohlraum ausfüllen? Kann das Gussteil zuverlässig erstarren? Ist der Gussrohling für die erforderliche nachgelagerte Bearbeitung geeignet?
Vor- und Nachteile des Schwerkraftdruckgusses
Vorteile
- Gleichmäßigere Maße bei der Serienfertigung. Wiederverwendbare Metallformen können ein relativ stabiles Formnestprofil gewährleisten. Wenn die Formtemperatur und der Verschleiß kontrolliert werden, lassen sich das Bearbeitungsaufmaß und die Position der Befestigungspunkte leichter konsistent halten.
- In vielen Fällen eine feinere Oberfläche als bei herkömmlichen Sandgussteilen. Ein Metallhohlraum bildet die körnige Struktur einer Sandform nicht nach, obwohl die endgültige Oberfläche weiterhin von der Formbeschichtung, den Trennlinien und den Reinigungsverfahren abhängt.
- Gut geeignet für die anschließende Präzisionsbearbeitung. Der Hauptkörper, die Vorsprünge und die Rippen können im Gussverfahren gefertigt werden, während Lagersitze, Gewindebohrungen und Dichtflächen anschließend maschinell bearbeitet werden.
- Mit Sandkernen lassen sich innere Hohlräume schaffen. Dadurch wird das Spektrum der Hohlräume erweitert, die in einer wiederverwendbaren Metallform hergestellt werden können.
- Einige Aluminiumlegierungen lassen sich wärmebehandeln. Aluminiumgusslegierungen wie A356 und A357 können einer Wärmebehandlung unterzogen werden, um ihre mechanischen Eigenschaften zu verändern, wobei der endgültige Zustand jedoch weiterhin vom Werkstoff, der Anwendung und dem Verformungsrisiko abhängt.
Nachteile
- Eingeschränkte Eignung für das Befüllen langer, dünnwandiger Teile. Geschmolzenes Metall gibt beim Fließen kontinuierlich Wärme an die Form ab, sodass lange, dünne Abschnitte bereits zu erstarren beginnen können, bevor der Formhohlraum vollständig gefüllt ist.
- Höhere Anfangsinvestitionen in die Werkzeuge als beim herkömmlichen Sandguss. Metallformen erfordern bearbeitete Kavitäten, Öffnungs- und Schließmechanismen sowie die Berücksichtigung wiederholter Temperaturwechsel.
- Die Produktionszyklen sind in der Regel langsamer als beim Hochdruckguss. Das Schwerkraftgießen und das Erstarren nehmen Zeit in Anspruch, während das Einbringen des Sandkerns und die Reinigung der Form die Zykluszeit zusätzlich verlängern können.
- Eine komplexe Geometrie erhöht den Aufwand bei der Werkzeugfertigung und den Bedienungsaufwand. Hinterschnitte, tiefe Hohlräume und seitliche Strukturen erfordern unter Umständen bewegliche Einsätze, Kernzugsysteme oder Sandkerne.
Enthält eine Zeichnung sowohl lange, dünne Wände als auch dicke Flanschansätze, sollten diese Bereiche sorgfältig geprüft werden, um festzustellen, ob sie unter denselben Prozessbedingungen gefertigt werden können. Lokale Merkmale wie diese haben oft einen größeren Einfluss auf die Fertigungsschwierigkeiten als die Gesamtgröße des Bauteils.
Was sind gängige Anwendungsbereiche des Schwerkraftdruckgusses?
Der Schwerkraftdruckguss wird üblicherweise für Aluminiumkomponenten eingesetzt, deren Konstruktion sich bereits in einem relativ stabilen Stadium befindet und die in Serie gefertigt werden sollen. Die endgültige Wahl des Verfahrens hängt jedoch weiterhin von Größe, Geometrie und Produktionsvolumen ab.
Automobilindustrie
- Zylinderköpfe
- Einige Motorblöcke
- Ansaugkrümmer
- Motorhalterungen
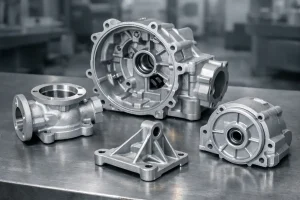
Da diese Bauteile interne Kanäle, tragende Strukturen und bearbeitete Oberflächen kombinieren können, müssen das Formgebungsverfahren, die Materialeigenschaften und die Anforderungen an die nachfolgende Bearbeitung gemeinsam bewertet werden.
Industriemaschinen
- Getriebegehäuse
- Lagergehäuse
- Endkappen für Geräte
- Maschinenhalterungen
Diese Teile weisen häufig eine moderate Wandstärke, Befestigungsvorsprünge oder klar definierte Passmerkmale auf. Sobald die Hauptgeometrie festgelegt ist, können Gussrohlinge wiederholt hergestellt werden, und die Präzisionsbearbeitung kann sich auf lokale Funktionsbereiche konzentrieren.
Flüssigkeits- und Energieanlagen
- Pumpengehäuse aus Aluminium
- Ventilkörper
- Gehäuse für Hydrauliksysteme
- Antriebsgehäuse
Diese Bauteile weisen häufig interne Durchgänge, Verbindungsflansche oder Dichtungsbereiche auf. Daher müssen die Gussmöglichkeiten im Zusammenhang mit den endgültigen funktionalen Anforderungen berücksichtigt werden. Bei druckführenden oder mit Flüssigkeiten in Berührung kommenden Bauteilen sollten zudem Anforderungen an Dichtheits- und Druckprüfungen festgelegt werden. Ein einwandfreies Erscheinungsbild und korrekte Abmessungen allein sind kein Beweis dafür, dass ein Bauteil die Dichtheitsanforderungen erfüllt.
Wie schneidet das Schwerkraftdruckgussverfahren im Vergleich zu anderen Gussverfahren ab?
| Vergleich | Schwerkraft-Druckguss | Sandguss | Hochdruck-Druckguss |
|---|---|---|---|
| Abfüllverfahren | Vorwiegend Schwerkraftabfüllung | In der Regel im Schwerkraftgussverfahren, obwohl auch andere Verfahren möglich sind | Schnelles Befüllen über ein Einspritzsystem |
| Formtyp | Wiederverwendbare Metallform, kann mit Sandkernen kombiniert werden | Einweg-Sandform; die Modelle können wiederverwendet werden | Wiederverwendbare Metallform |
| Fähigkeit zur Herstellung dünnwandiger Teile | Abhängig von Legierung, Wandstärke und Fließweg | Eingeschränkt durch die Form- und Füllbedingungen | Das Hochgeschwindigkeitsabfüllen eignet sich im Allgemeinen besser für dünne Wände. |
| Produktionszyklus | Beeinflusst durch Gieß-, Erstarrungs- und Ausstoßzeit | Das ist sehr unterschiedlich; automatisierte Fertigungslinien können ebenfalls eine hohe Produktionsleistung erzielen | In der Regel schneller und für die Serienfertigung geeignet |
| Investitionen in Werkzeuge | In der Regel teurer als einfache Sandgussformen | Einfache Werkzeuge sind in der Regel kostengünstiger. | Die Investitionen in Werkzeuge und Ausrüstung fallen in der Regel höher aus |
| Produktionsvolumen | Die Werkzeugkosten müssen auf die Serienfertigung verteilt werden | Je nach System einsetzbar von kleinen Stückzahlen bis zur Massenproduktion | Erfordert in der Regel ein höheres Volumen, um die Anfangsinvestition zu rechtfertigen |
| Typische Bauteile | Gehäuse, Zylinderköpfe, Pumpengehäuse, Halterungen | Große Gehäuse, Maschinenfundamente, komplexe Gussteile | Dünnwandige Gehäuse, Abdeckungen, Strukturteile in Großserie |
Beim Sandguss kommen Einwegformen zum Einsatz, was bei einigen großen Bauteilen, komplexen Strukturen oder Produkten, deren Design sich noch häufig ändert, eine größere Flexibilität ermöglicht. Da sich dieses Verfahren auch für die Großserienfertigung eignet, sollte es nicht als ein Verfahren verstanden werden, das ausschließlich für Kleinserien eingesetzt wird.
Beim Schwerkraftdruckguss werden wiederverwendbare Metallformen zur Herstellung von Gussrohlingen verwendet. Dieses Verfahren eignet sich besser für relativ stabile Konstruktionen mit kontinuierlichem Produktionsbedarf, insbesondere wenn auch Innenhohlräume und eine anschließende Bearbeitung erforderlich sind. Die wirtschaftliche Eignung hängt davon ab, ob sich die Werkzeugkosten auf das tatsächliche Produktionsvolumen verteilen lassen und ob die Kosten für die nachgelagerte Bearbeitung akzeptabel sind.
Beim Hochdruckguss wird die schnelle Formfüllung genutzt, um die Formbarkeit dünnwandiger Bauteile zu verbessern; dieses Verfahren eignet sich besser für kurze Zykluszeiten und die kontinuierliche Großserienfertigung. Allerdings sind die Investitionen sowohl in Werkzeuge als auch in Anlagen in der Regel höher. Wenn das Produktionsvolumen ausreichend groß ist und das Bauteil komplexe Anforderungen an die Dünnwandigkeit stellt, kann der Hochdruckguss die geeignetere Option sein.
Fazit
Der Schwerkraftdruckguss eignet sich besonders gut für Aluminiumkomponenten mit stabilen Geometrien, Anforderungen an die Serienfertigung und lokalen Merkmalen, die eine präzise Bearbeitung erfordern. Bei der Prozessauswahl sollten insbesondere das Material, Wandstärkenübergänge, Füllwege, Hotspots, Kernstrukturen und die Anforderungen an die nachgelagerte Bearbeitung berücksichtigt werden.
Anstatt den Prozess ausschließlich anhand der Gesamtgröße des Bauteils oder des Gusspreises zu beurteilen, ist es sinnvoller zu prüfen, ob alle diese Bedingungen im Rahmen desselben Fertigungsverfahrens erfüllt werden können.