Le moulage par gravité est un procédé de fabrication dans lequel du métal en fusion est versé dans un moule et remplit la cavité sous l'effet de son propre poids, avant de refroidir et de se solidifier pour former une pièce moulée finie. Dans la fabrication de pièces en aluminium, le moulage sous pression par gravité désigne généralement le moulage par gravité réalisé à l'aide de moules métalliques réutilisables.
À proprement parler, le terme « gravité » désigne le procédé de remplissage, tandis que « moule métallique » désigne le type de moule. Le moulage au sable peut également recourir à la gravité pour remplir le moule, mais il se distingue du moulage sous pression par gravité par la conception du moule, les conditions de refroidissement et l'organisation de la production. Les sections suivantes traitent principalement du moulage sous pression par gravité de l'aluminium à l'aide de moules métalliques permanents.
Qu'est-ce que le moulage sous pression par gravité ?
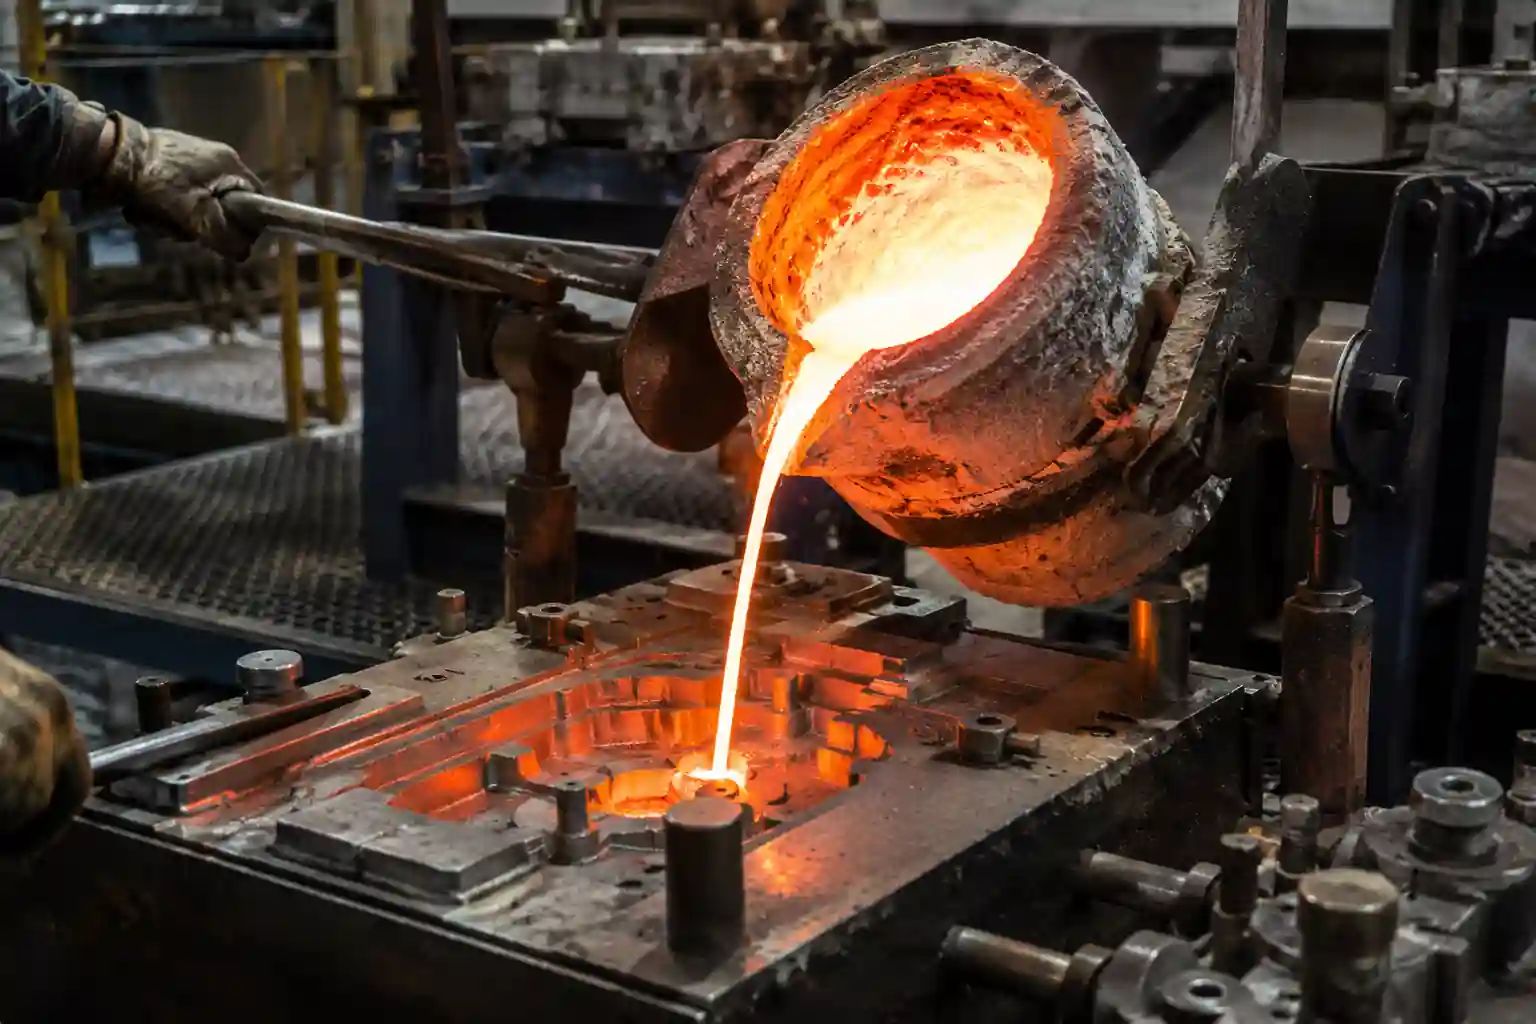
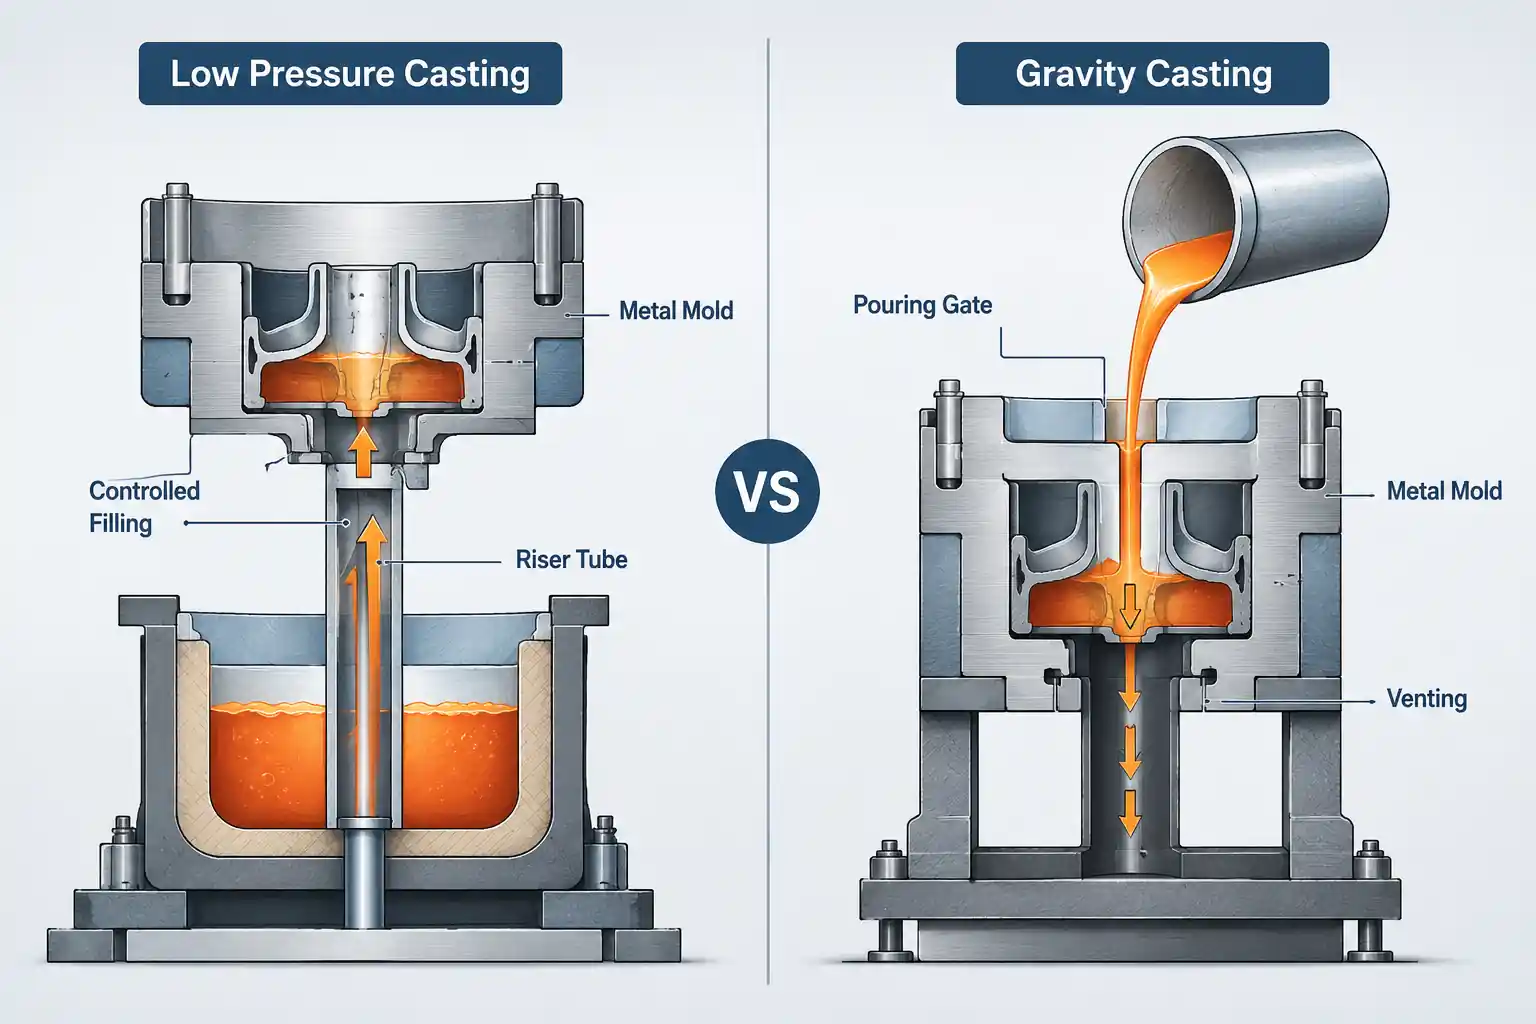
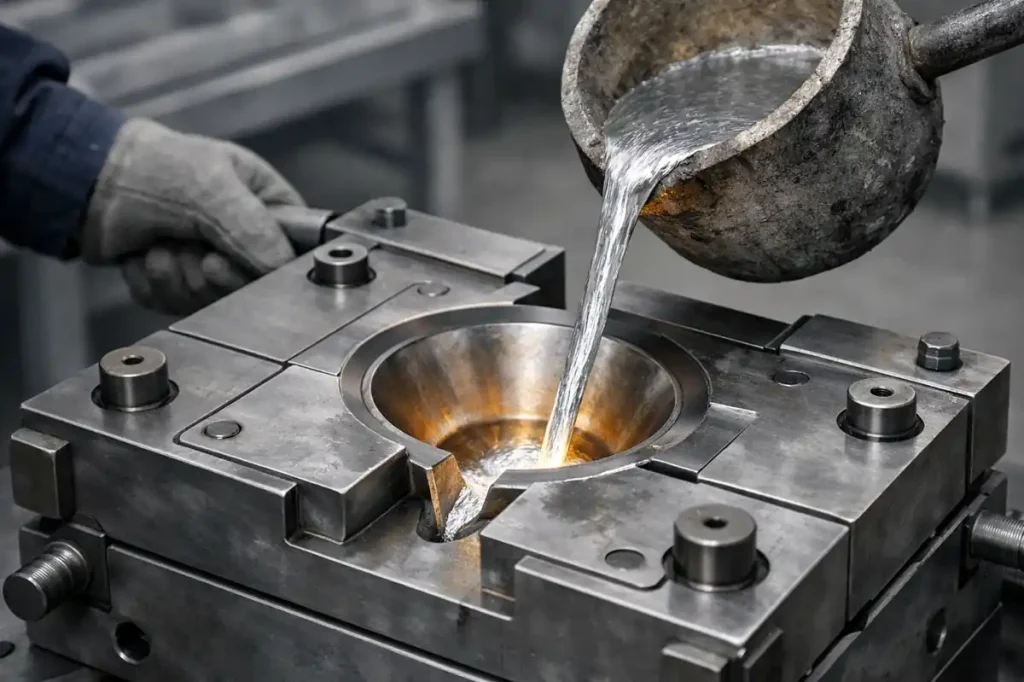
Le moulage par gravité utilise un moule métallique réutilisable. Le métal en fusion pénètre dans la cavité par un système d'alimentation et la remplit sous l'effet de la gravité. Une fois le refroidissement et la solidification terminés, le moule est ouvert, la pièce moulée est retirée, et le moule peut être réutilisé pour le cycle de production suivant.
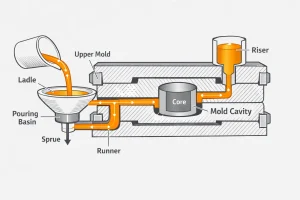
Ce procédé fait partie de la famille des moulages en moule permanent et est couramment utilisé pour les pièces en aluminium. Il se distingue principalement du moulage sous haute pression par son mode de remplissage. Le moulage par gravité ne recourt pas à un système d’injection pour propulser rapidement le métal en fusion dans le moule. L’écoulement du métal est plutôt contrôlé par le système d’alimentation et la configuration du moule.
Comment fonctionne le moulage par gravité ?
Ce procédé comprend principalement deux étapes : le remplissage complet de la cavité du moule et le contrôle de la solidification de la pièce moulée. La préparation du moule, la coulée et le refroidissement doivent être coordonnés afin d'obtenir une pièce moulée adaptée à l'usinage et à la finition ultérieurs.
Préparation du moule et préchauffage
Le moule est d'abord nettoyé, préchauffé et enduit conformément aux exigences du procédé. Le préchauffage permet d'éviter que le métal en fusion ne se refroidisse trop rapidement au contact du moule, tandis que l'enduit protège le moule et contribue à contrôler le transfert thermique local.
Si la pièce comporte des passages courbes ou des éléments internes qui ne peuvent pas être démoulés directement du moule métallique, il est possible d’installer des noyaux en sable avant la fermeture du moule. Ces noyaux doivent être positionnés avec précision, faute de quoi la cavité interne risque de se décaler ou l’épaisseur locale des parois de varier.
Verser et remplir
Le métal en fusion préparé pénètre par la buse d'injection et est réparti dans toute la cavité par le réseau de canaux d'injection. Le système d'injection doit guider le métal de la manière la plus fluide possible, tandis que les évents permettent à l'air présent dans la cavité de s'échapper et réduisent le risque de gaz piégés et d'entraînement d'un film d'oxyde.
La coulée peut être réalisée à l'aide d'un moule fixe ou d'un équipement de coulée par basculement qui modifie l'orientation du moule par une rotation contrôlée. Le basculement peut faciliter le contrôle du trajet d'écoulement, mais son efficacité dépend de l'adéquation entre la conception du canal d'injection et la séquence de mouvements.
Solidification et alimentation
Le métal se contracte lors de la solidification ; les zones qui ne se sont pas encore solidifiées ont donc besoin d'un apport supplémentaire de métal en fusion pour compenser ce retrait. Les masselottes stockent et fournissent le métal en fusion, tandis que le refroidissement local du moule peut aider à contrôler la séquence de solidification.
Les sections plus épaisses ont tendance à former des points chauds et à se solidifier plus tardivement. Si le trajet d'alimentation se solidifie trop tôt, des cavités de retrait ou une porosité de retrait peuvent subsister. La conception du système d'alimentation doit donc tenir compte à la fois de la géométrie de la pièce et de la dissipation locale de la chaleur.
Ouverture du moule et post-traitement
Une fois que la pièce moulée a atteint un état permettant son démoulage, le moule est ouvert et les noyaux en sable, les canaux d'alimentation, les masselottes et les bavures sont retirés. Le moment du démoulage doit également être contrôlé. Retirer la pièce moulée trop tôt peut entraîner une déformation, tandis que la retirer trop tard occupe le moule et allonge le cycle de production.
En fonction des exigences du plan, la pièce moulée peut également subir un traitement thermique, un usinage CNC et une finition de surface. Les différents alliages et applications nécessitant des processus spécifiques, toutes les pièces moulées par gravité ne font pas l'objet du même traitement de finition.
Quels sont les matériaux couramment utilisés dans le moulage sous pression par gravité ?
Le moulage sous pression par gravité est principalement utilisé pour les alliages non ferreux tels que l'aluminium, le magnésium et les alliages de cuivre. Les alliages d'aluminium sont particulièrement courants dans la fabrication de composants industriels. Les alliages d'aluminium moulés, tels que les nuances A356 et A357, sont souvent utilisés pour la fabrication de boîtiers, de supports, de corps de pompe et de composants structurels pouvant nécessiter un usinage ou un traitement thermique ultérieur.
Les différents alliages présentent des caractéristiques distinctes en termes de fluidité, de plages de solidification et de comportement au traitement thermique. Le choix du matériau a donc une incidence sur le remplissage du moule, l'alimentation et la gestion thermique. Les pièces longues et à parois minces sont plus sensibles aux pertes thermiques et à l'écoulement du métal lors du remplissage, tandis que les pièces plus épaisses ou soumises à des contraintes mécaniques nécessitent également de prendre en compte les propriétés mécaniques, les conditions de traitement thermique et les exigences d'utilisation finale.
Si le plan précise déjà un alliage, il faut généralement adapter le procédé de moulage à ce matériau plutôt que d'appliquer un ensemble fixe de paramètres de procédé basé uniquement sur la forme de la pièce.
Quels sont les éléments à prendre en compte lors de la conception d'un moule pour le moulage sous pression par gravité ?
La conception d'un moulage par gravité ne se limite pas à déterminer si la géométrie finale peut être obtenue. Il faut également vérifier si le métal en fusion peut remplir entièrement la cavité, si la pièce moulée peut se solidifier de manière contrôlée, si le moule peut s'ouvrir correctement et si l'usinage ultérieur peut être réalisé efficacement.
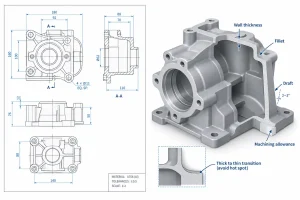
Épaisseur des parois et transitions de section
L'épaisseur de la paroi influe directement sur le remplissage et la solidification. Les sections longues et fines peuvent perdre leur fluidité avant que le métal n'ait entièrement atteint l'extrémité de la cavité, tandis que les sections épaisses se refroidissent plus lentement et sont plus susceptibles de présenter des points chauds locaux.
Il convient d'éviter autant que possible les variations brusques d'épaisseur de la section. Les racines des brides, les bossages de grande taille et les intersections entre les nervures peuvent entraîner une accumulation locale de matière ; il convient donc de vérifier soigneusement les conditions d'alimentation et de refroidissement à ces endroits.
Filets et angles
Les rainures peuvent améliorer l'écoulement du métal dans la cavité et réduire les contraintes locales provoquées par des changements brusques de section. Les angles vifs peuvent compliquer le remplissage et créer des conditions thermiques et de solidification locales défavorables.
Au niveau des jonctions structurelles, les transitions progressives sont généralement plus faciles à maîtriser que les augmentations brusques de l'épaisseur de la section.
Lignes de profil et lignes de séparation
Les moules métalliques permanents devant s'ouvrir à plusieurs reprises pour démouler la pièce, la géométrie de celle-ci doit tenir compte du sens de démoulage. Les contre-dépouilles, les cavités profondes et les éléments latéraux peuvent nécessiter l'utilisation d'inserts mobiles, de mécanismes d'extraction des noyaux ou d'autres outillages auxiliaires.
La position de la ligne de joint influe également sur la conception du moule et son nettoyage ultérieur. Le fait de concentrer des éléments complexes dans des zones difficiles à démouler peut accroître à la fois la complexité de l'outillage et l'effort de production.
Noyaux de sable et caractéristiques internes
Les passages internes, les cavités et les éléments qui ne peuvent pas être formés directement à l'aide de noyaux métalliques amovibles peuvent être réalisés à l'aide de noyaux en sable. Ces noyaux doivent non seulement reproduire la géométrie requise, mais aussi rester stables pendant la coulée.
Le déplacement du noyau peut modifier la position des cavités internes, entraîner une épaisseur de paroi irrégulière et avoir une incidence sur la marge d'usinage ou les cotes d'assemblage. La conception des éléments internes doit donc tenir compte de la fabrication, du positionnement et du retrait du noyau.
Système de distribution et circuit de remplissage
Les canaux de coulée et les coulées doivent acheminer le métal en fusion vers différentes zones de la cavité tout en minimisant les turbulences excessives et les résistances à l'écoulement inutiles. Pour les composants présentant de longues distances d'écoulement, des trajets de remplissage trop longs ou des changements brusques de section peuvent accroître le risque de refroidissement prématuré dans les zones éloignées.
La ventilation doit également être prise en compte lors de la conception. Si l'air ne peut pas s'échapper efficacement, des poches de gaz localisées peuvent se former, même lorsque le métal en fusion atteint la cavité.
Solidification et contrôle des points chauds
Les brides épaisses, les bossages de grande taille, les logements de roulements et les intersections de nervures constituent souvent des points sensibles. Ces zones se solidifient généralement en dernier ; il est donc nécessaire que les trajectoires d’alimentation restent efficaces pendant les dernières phases de la solidification.
Les colonnes de coulée, le refroidissement local et les ajustements de l'épaisseur des parois peuvent tous être utilisés pour améliorer la séquence de solidification. Par rapport à la taille globale de la pièce, les concentrations locales de matière ont souvent une influence plus importante sur le risque d'apparition de cavités de retrait et de porosité de retrait.
Tolérance d'usinage et repères de positionnement
Pour les composants nécessitant un usinage CNC, les surépaisseurs d'usinage et les repères de positionnement doivent être définis dès la conception du moulage. Si les logements de roulements, les surfaces d'étanchéité, les trous de fixation ou les zones filetées ne présentent pas de surépaisseur suffisante, l'usinage ultérieur risque de ne pas permettre de respecter les exigences du plan.
Il convient également de prêter attention à la relation entre les surfaces usinées et l'emplacement des points chauds. Un retrait interne, invisible à l'état brut de coulée, peut apparaître après usinage sur une surface d'étanchéité ou un siège de palier.
Dans la pratique, la conception d'un moule pour le moulage par gravité doit répondre simultanément à trois questions : Le métal peut-il remplir la cavité ? La pièce moulée peut-elle se solidifier de manière fiable ? La pièce moulée brute peut-elle supporter l'usinage en aval requis ?
Avantages et inconvénients du moulage sous pression par gravité
Avantages
- Des dimensions plus homogènes dans la production en série. Les moules métalliques réutilisables permettent de conserver un profil de cavité relativement stable. Lorsque la température du moule et son usure sont maîtrisées, il est plus facile d'assurer la cohérence des surépaisseurs d'usinage et du positionnement des repères de montage.
- Une finition de surface souvent plus fine que celle des pièces moulées au sable classiques. Une cavité métallique ne reproduit pas la texture granuleuse d'un moule en sable, même si l'aspect final de la surface dépend toujours du revêtement du moule, des lignes de joint et des méthodes de nettoyage.
- Parfaitement adapté à l'usinage de précision ultérieur. Le corps principal, les saillies et les nervures peuvent être moulés, tandis que les logements de roulements, les trous filetés et les surfaces d'étanchéité sont usinés par la suite.
- Les noyaux de sable peuvent servir à créer des passages internes. Cela élargit la gamme de cavités internes pouvant être fabriquées dans un moule métallique réutilisable.
- Certains alliages d'aluminium peuvent subir un traitement thermique. Les alliages d'aluminium moulés, tels que les nuances A356 et A357, peuvent faire l'objet d'un traitement thermique afin de modifier leurs propriétés mécaniques, bien que les caractéristiques finales dépendent toujours du matériau, de l'application et du risque de déformation.
Inconvénients
- Capacité limitée pour le remplissage de pièces longues à parois minces. Le métal en fusion perd continuellement de la chaleur au profit du moule au fur et à mesure qu'il s'écoule ; ainsi, les parties longues et fines peuvent commencer à se solidifier avant que la cavité ne soit entièrement remplie.
- Un investissement initial en outillage plus élevé que pour le moulage au sable classique. Les moules métalliques nécessitent des cavités usinées, des mécanismes d'ouverture et de fermeture, et doivent être conçus pour résister à des cycles thermiques répétés.
- Les cycles de production sont généralement plus lents que ceux du moulage sous haute pression. Le remplissage par gravité et la solidification prennent du temps, tandis que la mise en place du noyau de sable et le nettoyage du moule peuvent encore allonger la durée du cycle.
- La géométrie complexe accroît la difficulté liée à l'outillage et à l'utilisation. Les contre-dépouilles, les cavités profondes et les détails latéraux peuvent nécessiter l'utilisation d'inserts amovibles, de systèmes d'extraction des noyaux ou de noyaux en sable.
Si un dessin comporte à la fois des parois longues et fines et des bases de bride épaisses, ces zones doivent être examinées avec soin afin de déterminer si elles peuvent être réalisées dans les mêmes conditions de fabrication. Ce sont souvent ces caractéristiques locales qui ont une plus grande influence sur la difficulté de fabrication que la taille globale de la pièce.
Quelles sont les applications courantes du moulage sous pression par gravité ?
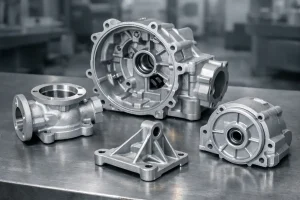
Le moulage sous pression par gravité est couramment utilisé pour les pièces en aluminium dont la conception est relativement aboutie et qui doivent être produites en série. Le choix final du procédé dépend toutefois des dimensions, de la géométrie et du volume de production.
Automobile
- Culasses
- Quelques blocs-moteurs
- Collecteurs d'admission
- Supports de fixation du moteur
Ces composants pouvant combiner des passages internes, des structures porteuses et des surfaces usinées, il convient d’évaluer conjointement le procédé de fabrication, les propriétés des matériaux et les exigences d’usinage en aval.
Machines industrielles
- Carters de boîte de vitesses
- Logements de roulements
- Couvercles d'extrémité pour équipements
- Supports de fixation pour machines
Ces pièces présentent souvent une épaisseur de paroi modérée, des ergots de fixation ou des caractéristiques d'ajustage clairement définies. Une fois la géométrie principale établie, il est possible de produire en série des ébauches moulées et de concentrer l'usinage de précision sur les zones fonctionnelles localisées.
Équipements pour les fluides et l'énergie
- Corps de pompe en aluminium
- Corps de vannes
- Carter de systèmes hydrauliques
- Boîtiers d'actionneurs
Ces composants comportent souvent des passages internes, des brides de raccordement ou des zones d'étanchéité. Les capacités de moulage doivent donc être prises en compte parallèlement aux exigences fonctionnelles finales. Pour les composants sous pression ou destinés au transport de fluides, il convient également de définir les exigences en matière d'essais d'étanchéité et d'essais de pression. Un aspect et des dimensions conformes ne suffisent pas à eux seuls à garantir qu'un composant répondra aux exigences d'étanchéité.
En quoi le moulage par gravité se distingue-t-il des autres procédés de moulage ?
| Comparaison | Moulage sous pression par gravité | Moulage au sable | Moulage sous pression |
|---|---|---|---|
| Méthode de remplissage | Remplissage principalement par gravité | On procède généralement à la coulée par gravité, bien que d’autres méthodes soient possibles | Remplissage rapide grâce à un système d'injection |
| Type de moule | Moule métallique réutilisable, pouvant être associé à des noyaux en sable | Moule en sable jetable ; les modèles peuvent être réutilisés | Moule métallique réutilisable |
| Capacité de fabrication de pièces à parois minces | Limité par l'alliage, l'épaisseur de paroi et la distance d'écoulement | Limité par les conditions de moulage et de remplissage | Le remplissage à grande vitesse est généralement mieux adapté aux parois minces |
| Cycle de production | En fonction du temps de coulée, de solidification et d’éjection | Cela varie considérablement ; les lignes automatisées peuvent également atteindre un rendement élevé | Généralement plus rapide et adapté à la production en continu |
| Investissement dans l'outillage | Généralement plus coûteux que les outils de base pour le moulage au sable | Les outillages simples sont généralement moins coûteux | Les investissements en outillage et en équipement sont généralement plus élevés |
| Volume de production | Les coûts d'outillage doivent être répartis sur les séries de production | Peut être utilisé aussi bien pour la production en petites séries que pour la production de masse, selon le système | Nécessite généralement un volume plus important pour justifier l'investissement initial |
| Pièces typiques | Boîtiers, culasses, corps de pompe, supports | Grands boîtiers, socles de machines, pièces moulées complexes | Boîtiers à parois minces, couvercles, pièces structurelles produites en grande série |
Le moulage au sable utilise des moules jetables et offre une plus grande souplesse pour certains composants de grande taille, certaines structures complexes ou certains produits faisant encore l'objet de modifications fréquentes. Il permet également la production en grande série ; il ne faut donc pas le considérer comme un procédé réservé exclusivement aux petites séries.
Le moulage sous pression par gravité utilise des moules métalliques réutilisables pour produire des ébauches moulées ; il est particulièrement adapté aux conceptions relativement stables faisant l'objet d'une demande de production continue, notamment lorsque des cavités internes et un usinage ultérieur sont également nécessaires. Sa rentabilité dépend de la possibilité de répartir le coût de l'outillage sur le volume de production réel et du caractère acceptable du coût d'usinage en aval.
Le moulage sous haute pression utilise un remplissage rapide pour améliorer la capacité de formage des parois minces et est mieux adapté aux temps de cycle courts et à la production continue à grand volume. Cependant, les investissements en outillage et en équipement sont généralement plus élevés. Lorsque le volume de production est suffisamment important et que la pièce présente des exigences complexes en matière de parois minces, le moulage sous haute pression peut s'avérer une option plus appropriée.
Conclusion
Le moulage sous pression par gravité est particulièrement adapté aux composants en aluminium présentant une géométrie stable, nécessitant une production en série et comportant des détails locaux qui exigent un usinage de précision. Le choix du procédé doit tenir compte notamment du matériau, des variations d'épaisseur de paroi, des voies de remplissage, des points chauds, des structures de noyau et des exigences d'usinage en aval.
Plutôt que d'évaluer le processus uniquement en fonction de la taille globale de la pièce ou du coût de la pièce moulée, il est plus utile de déterminer si toutes ces conditions peuvent être satisfaites dans le cadre d'un même processus de fabrication.