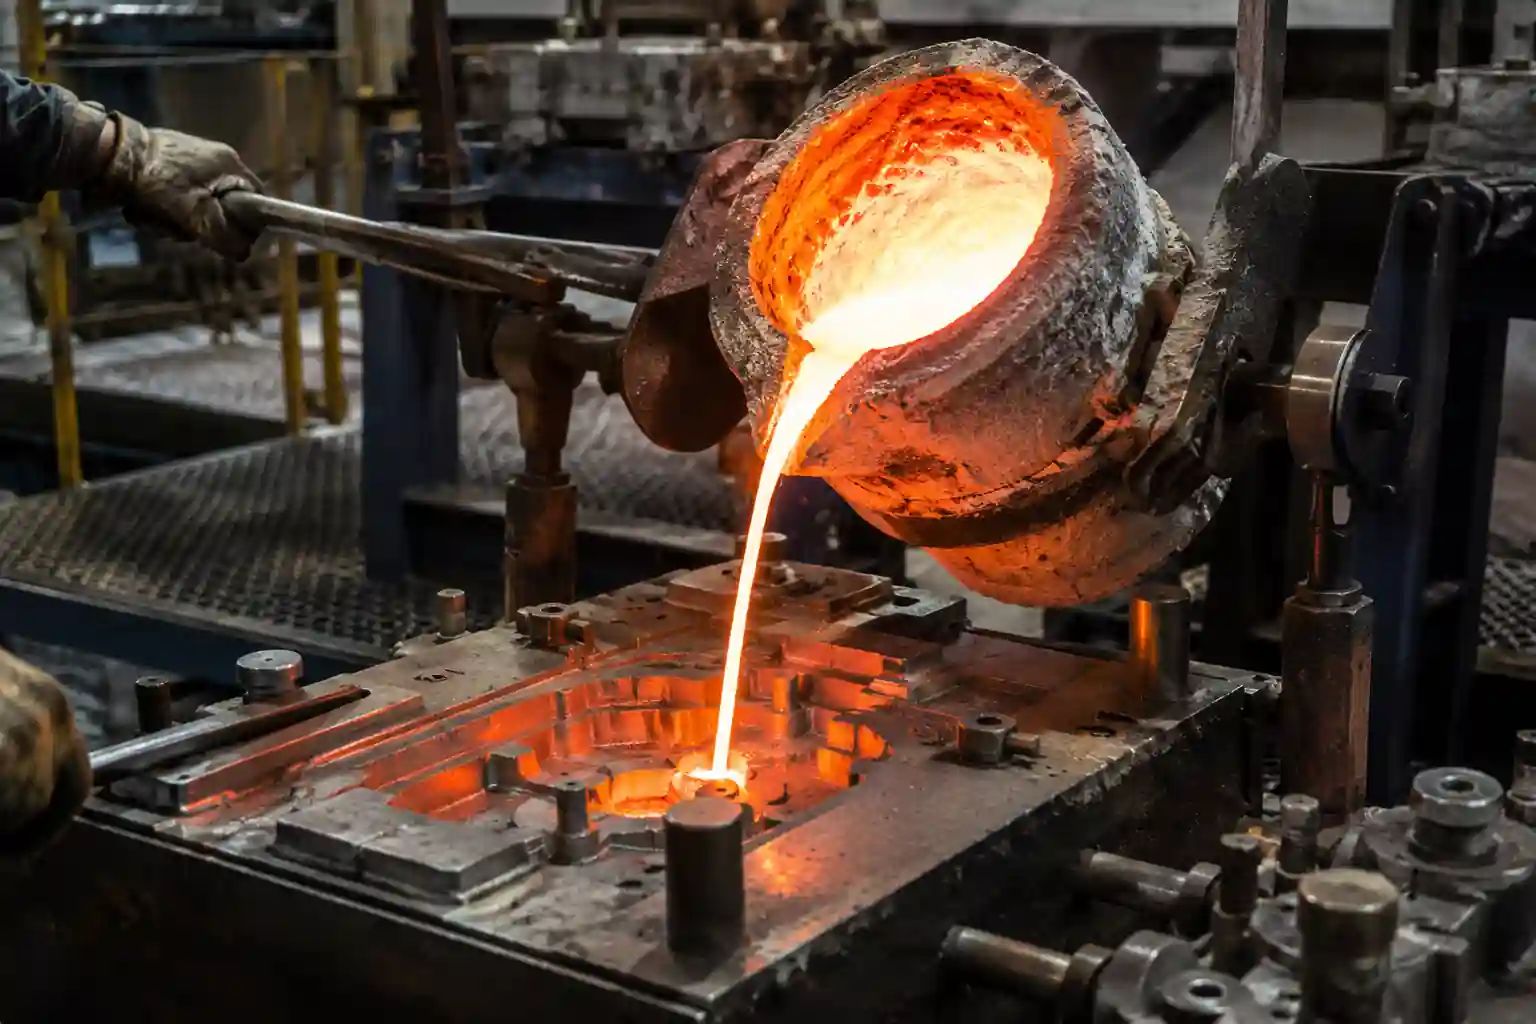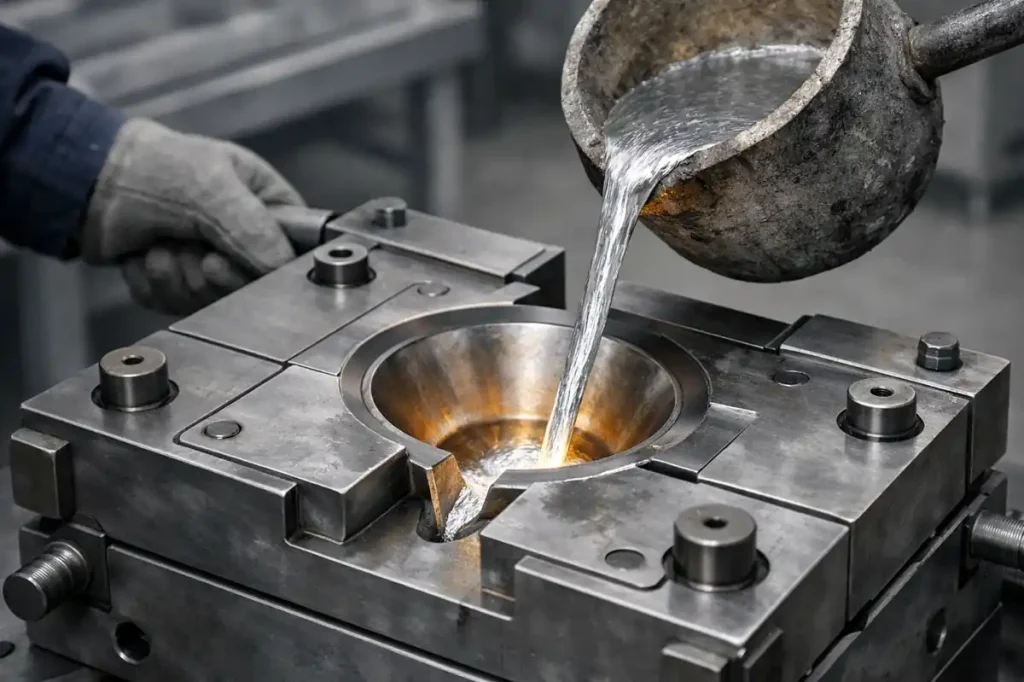
La fundición por gravedad es un proceso de fabricación en el que el metal fundido se vierte en un molde y llena la cavidad por su propio peso antes de enfriarse y solidificarse, dando lugar a una pieza fundida acabada. En la fabricación de componentes de aluminio, la fundición a presión por gravedad suele referirse a la fundición por gravedad con moldes metálicos reutilizables.
En sentido estricto, el término «gravedad» se refiere al método de llenado, mientras que «molde metálico» se refiere al tipo de molde. La fundición en arena también puede valerse de la gravedad para llenar el molde, pero se diferencia de la fundición a presión por gravedad en la construcción del molde, las condiciones de enfriamiento y la organización de la producción. Los apartados siguientes se centran principalmente en la fundición a presión por gravedad de aluminio con moldes metálicos permanentes.
¿Qué es la fundición por gravedad?
La fundición por gravedad utiliza un molde metálico reutilizable. El metal fundido entra en la cavidad a través de un sistema de canalización y la llena por gravedad. Tras el enfriamiento y la solidificación, se abre el molde, se extrae la pieza fundida y el molde puede reutilizarse para el siguiente ciclo de producción.
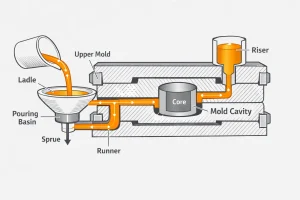
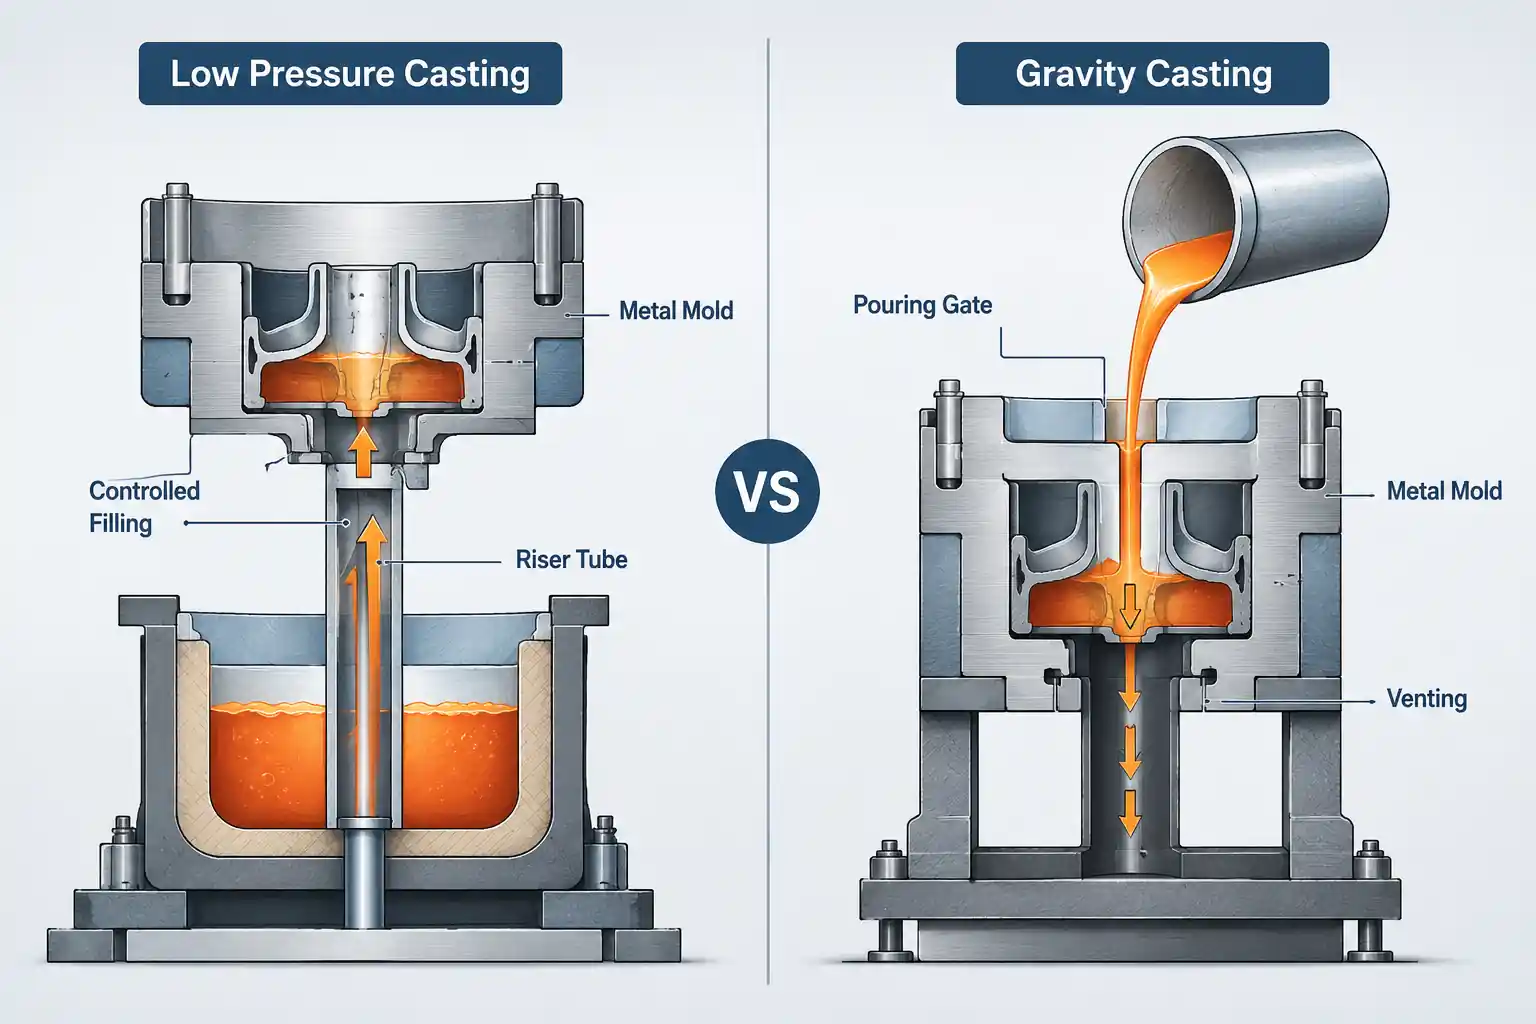
Este proceso pertenece a la familia de la fundición en molde permanente y se utiliza habitualmente para componentes de aluminio. Su principal diferencia con respecto a la fundición a alta presión radica en el método de llenado. La fundición por gravedad no utiliza un sistema de inyección para introducir rápidamente el metal fundido en el molde. En su lugar, el flujo del metal se controla mediante el sistema de entrada y la disposición del molde.
¿Cómo funciona la fundición por gravedad?
El proceso consta principalmente de dos tareas: llenar completamente la cavidad del molde y controlar la solidificación de la pieza fundida. La preparación del molde, el vertido y el enfriamiento deben coordinarse para obtener una pieza fundida apta para su posterior mecanizado y acabado.
Preparación del molde y precalentamiento
En primer lugar, el molde se limpia, se precalienta y se recubre según los requisitos del proceso. El precalentamiento ayuda a evitar que el metal fundido pierda calor demasiado rápido al entrar en contacto con el molde, mientras que el recubrimiento protege el molde y ayuda a controlar la transferencia de calor local.
Si la pieza presenta conductos curvos o elementos internos que no pueden desmoldarse directamente del molde de metal, se pueden colocar núcleos de arena antes de cerrar el molde. Estos núcleos deben colocarse con precisión; de lo contrario, la cavidad interna podría desplazarse o el espesor local de las paredes podría variar.
Vertido y llenado
El metal fundido preparado entra por la boca de colada y se distribuye por toda la cavidad a través del sistema de canales. El sistema de colada debe guiar el metal de la forma más fluida posible, mientras que los orificios de ventilación permiten que el aire de la cavidad se escape y reducen el riesgo de que queden gases atrapados y de que se arrastre una película de óxido.
El vertido puede realizarse con un molde fijo o con un equipo de vertido por inclinación que cambia la orientación del molde mediante una rotación controlada. La inclinación puede ayudar a controlar la trayectoria del flujo, pero su eficacia depende de lo bien que se adapte el diseño del canal de entrada a la secuencia de movimientos.
Solidificación y alimentación
El metal se contrae durante la solidificación, por lo que las zonas que aún no se han solidificado necesitan más metal líquido para compensar la contracción. Los conductos de alimentación almacenan y suministran metal fundido, mientras que la refrigeración local del molde puede ayudar a controlar la secuencia de solidificación.
Las secciones más gruesas tienden a formar puntos calientes y a solidificarse más tarde. Si el recorrido de alimentación se solidifica demasiado pronto, pueden quedar cavidades de contracción o porosidad por contracción. Por lo tanto, el diseño de la alimentación debe tener en cuenta tanto la geometría del componente como la disipación local del calor.
Apertura del molde y posprocesamiento
Una vez que la pieza fundida alcanza unas condiciones adecuadas para su extracción, se abre el molde y se retiran los núcleos de arena, los canales de colada, los conductos de subida y las rebabas. También es necesario controlar el momento de la expulsión. Extraer la pieza fundida demasiado pronto puede provocar deformaciones, mientras que hacerlo demasiado tarde ocupa el molde y alarga el ciclo de producción.
En función de los requisitos del plano, la pieza fundida también puede someterse a un tratamiento térmico, a un mecanizado CNC y a un acabado superficial. Las diferentes aleaciones y aplicaciones requieren procesos distintos, por lo que no todos los componentes fundidos por gravedad reciben el mismo tratamiento posterior.
¿Qué materiales se utilizan habitualmente en la fundición por gravedad?
La fundición por gravedad se utiliza principalmente para aleaciones no ferrosas, como las de aluminio, magnesio y cobre. Las aleaciones de aluminio son especialmente habituales en la fabricación de componentes industriales. Las aleaciones de aluminio fundido, como la A356 y la A357, se utilizan a menudo para carcasas, soportes, cuerpos de bombas y componentes estructurales que pueden requerir un mecanizado o un tratamiento térmico posteriores.
Las distintas aleaciones presentan diferentes niveles de fluidez, intervalos de solidificación y respuestas al tratamiento térmico. Por lo tanto, la selección del material influye en el llenado del molde, la alimentación y la gestión térmica. Las piezas largas y de paredes delgadas son más sensibles a la pérdida de calor y al flujo del metal durante el llenado, mientras que las piezas más gruesas o sometidas a cargas también requieren tener en cuenta las propiedades mecánicas, las condiciones del tratamiento térmico y los requisitos de uso final.
Si en el plano ya se especifica una aleación, normalmente es necesario adaptar el proceso de fundición a ese material, en lugar de aplicar un conjunto fijo de parámetros de proceso basados únicamente en la forma del componente.
¿Qué aspectos deben tenerse en cuenta en el diseño de la fundición por gravedad?
El diseño de la fundición por gravedad no se limita a determinar si es posible obtener la geometría final. También hay que tener en cuenta si el metal fundido puede llenar completamente la cavidad, si la pieza fundida puede solidificarse de forma controlada, si el molde puede abrirse correctamente y si el mecanizado posterior puede llevarse a cabo de manera eficiente.
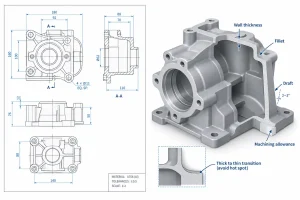
Espesor de las paredes y transiciones entre secciones
El espesor de la pared influye directamente en el llenado y la solidificación. Las secciones largas y delgadas pueden perder fluidez antes de que el metal llegue por completo al extremo de la cavidad, mientras que las secciones gruesas se enfrían más lentamente y son más propensas a formar puntos calientes locales.
Siempre que sea posible, deben evitarse los cambios bruscos en el espesor de la sección. Las raíces de las bridas, los salientes grandes y las intersecciones entre nervaduras pueden provocar una acumulación local de material, por lo que deben revisarse cuidadosamente para comprobar las condiciones de alimentación y enfriamiento.
Filetes y esquinas
Las ranuras pueden mejorar el flujo del metal a través de la cavidad y reducir las tensiones locales provocadas por cambios bruscos de sección. Las esquinas afiladas pueden dificultar el llenado y también pueden generar condiciones térmicas y de solidificación locales desfavorables.
En las uniones estructurales, las transiciones graduales suelen ser más fáciles de controlar que los aumentos bruscos del espesor de la sección.
Líneas de perfil y de separación
Los moldes metálicos permanentes deben abrirse repetidamente para extraer la pieza fundida, por lo que la geometría del componente debe tener en cuenta la dirección de extracción. Los socavados, las cavidades profundas y los elementos laterales pueden requerir insertos móviles, mecanismos de extracción del núcleo u otras herramientas auxiliares.
La posición de la línea de separación también influye en la construcción del molde y en su posterior limpieza. Concentrar los detalles complejos en zonas de difícil desmoldeo puede aumentar tanto la complejidad del utillaje como el esfuerzo de producción.
Núcleos de arena y características internas
Los conductos internos, las cavidades y los elementos que no pueden formarse directamente mediante núcleos metálicos desmontables pueden fabricarse con núcleos de arena. Los núcleos no solo deben formar la geometría requerida, sino que también deben permanecer estables durante el vertido.
El desplazamiento del núcleo puede provocar desplazamientos en las cavidades internas, generar un espesor de pared irregular y afectar al margen de mecanizado o a las dimensiones de montaje. Por lo tanto, el diseño de las características internas debe tener en cuenta la fabricación, el posicionamiento y la extracción del núcleo.
Sistema de compuertas y trayectoria de llenado
Las compuertas y los canales de llenado deben transportar el metal fundido a diferentes zonas de la cavidad, minimizando al mismo tiempo la turbulencia excesiva y la resistencia innecesaria al flujo. En el caso de los componentes con largas distancias de flujo, los recorridos de llenado excesivamente largos o los cambios bruscos de sección pueden aumentar el riesgo de enfriamiento prematuro en las zonas más alejadas.
Durante el diseño también hay que tener en cuenta la ventilación. Si el aire no puede salir de forma eficaz, pueden producirse acumulaciones locales de gas incluso cuando el metal fundido llega a la cavidad.
Solidificación y control de puntos calientes
Las bridas gruesas, los salientes grandes, los asientos de rodamientos y las intersecciones de nervaduras son puntos críticos habituales. Estas zonas suelen solidificarse en último lugar, por lo que las rutas de alimentación deben seguir siendo eficaces durante las últimas fases de la solidificación.
Los conductos de subida, la refrigeración local y los ajustes del espesor de las paredes pueden utilizarse para mejorar la secuencia de solidificación. En comparación con el tamaño total del componente, las concentraciones locales de material suelen tener una mayor influencia en el riesgo de que se produzcan cavidades por contracción y porosidad por contracción.
Margen de mecanizado y puntos de referencia
En el caso de los componentes que requieran mecanizado CNC, es necesario definir el margen de mecanizado y los puntos de referencia de posicionamiento durante la fase de diseño de la pieza fundida. Si los asientos de los cojinetes, las superficies de sellado, los orificios de montaje o las zonas roscadas no cuentan con un margen suficiente, es posible que el mecanizado posterior no pueda cumplir los requisitos del plano.
También hay que prestar atención a la relación entre las superficies mecanizadas y la ubicación de los puntos calientes. La contracción interna, que no es visible en el estado de fundición, puede quedar al descubierto tras el mecanizado en una superficie de estanqueidad o en un asiento de cojinete.
En la práctica, el diseño de la fundición por gravedad debe responder a tres preguntas al mismo tiempo: ¿Puede el metal llenar la cavidad? ¿Se puede solidificar la pieza fundida de forma fiable? ¿Puede la pieza fundida en bruto soportar el mecanizado posterior necesario?
Ventajas y desventajas de la fundición por gravedad
Ventajas
- Dimensiones más uniformes en la producción en serie. Los moldes metálicos reutilizables permiten mantener un perfil de cavidad relativamente estable. Cuando se controlan la temperatura del molde y su desgaste, resulta más fácil mantener la uniformidad en el margen de mecanizado y la posición de los elementos de fijación.
- En muchos casos, una superficie más fina que la de las piezas moldeadas en arena convencionales. Una cavidad metálica no reproduce la textura granulada de un molde de arena, aunque la superficie final sigue dependiendo del recubrimiento del molde, las líneas de separación y los métodos de limpieza.
- Ideal para el mecanizado de precisión posterior. El cuerpo principal, los salientes y las nervaduras se pueden fabricar mediante fundición, mientras que los asientos de los cojinetes, los orificios roscados y las superficies de sellado se mecanizan posteriormente.
- Los núcleos de arena pueden utilizarse para crear conductos internos. Esto amplía la gama de cavidades internas que se pueden fabricar en un molde metálico reutilizable.
- Algunas aleaciones de aluminio pueden someterse a un tratamiento térmico. Las aleaciones de aluminio fundido, como la A356 y la A357, pueden someterse a un tratamiento térmico para modificar sus propiedades mecánicas, aunque el estado final sigue dependiendo del material, la aplicación y el riesgo de deformación.
Desventajas
- Capacidad limitada para el llenado de envases largos y de paredes finas. El metal fundido pierde calor continuamente al mold a medida que fluye, por lo que las secciones largas y delgadas pueden empezar a solidificarse antes de que la cavidad se haya llenado por completo.
- Una inversión inicial en utillaje mayor que en la fundición en arena convencional. Los moldes metálicos requieren cavidades mecanizadas, estructuras de apertura y cierre, y deben tener en cuenta los ciclos térmicos repetidos.
- Los ciclos de producción suelen ser más lentos que en la fundición a presión. El llenado por gravedad y la solidificación llevan tiempo, mientras que la colocación del núcleo de arena y la limpieza del molde pueden alargar aún más la duración del ciclo.
- La geometría compleja aumenta la dificultad en el utillaje y el funcionamiento. Los socavados, las cavidades profundas y los detalles laterales pueden requerir el uso de insertos móviles, sistemas de extracción de núcleos o núcleos de arena.
Si un dibujo contiene tanto paredes largas y delgadas como bases de reborde gruesas, estas zonas deben revisarse minuciosamente para determinar si pueden fabricarse en las mismas condiciones de proceso. Las características locales como estas suelen influir más en la dificultad de fabricación que el tamaño total de la pieza.
¿Cuáles son las aplicaciones más habituales de la fundición por gravedad?
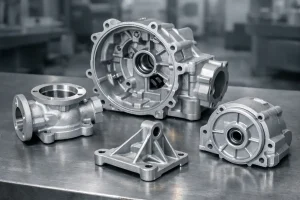
La fundición por gravedad se utiliza habitualmente para componentes de aluminio que han alcanzado una fase de diseño relativamente estable y requieren una producción en serie. La elección final del proceso sigue dependiendo del tamaño, la geometría y el volumen de producción.
Automoción
- Culatas
- Algunos bloques de motor
- Colectores de admisión
- Soportes de montaje del motor
Estos componentes pueden combinar conductos internos, estructuras portantes y superficies mecanizadas, por lo que es necesario evaluar conjuntamente el método de conformado, las propiedades del material y los requisitos de mecanizado posteriores.
Maquinaria industrial
- Carcasas de la caja de cambios
- Cajas de rodamientos
- Tapas de los extremos de los equipos
- Soportes de montaje para máquinas
Estas piezas suelen presentar un espesor de pared moderado, salientes de fijación o características de ajuste claramente definidas. Una vez establecida la geometría principal, se pueden fabricar repetidamente piezas en bruto fundidas y el mecanizado de precisión se puede centrar en las zonas funcionales concretas.
Equipos para fluidos y energía
- Carcasas de bomba de aluminio
- Cuerpos de válvula
- Carcasas del sistema hidráulico
- Carcasas de actuadores
Estos componentes suelen incluir conductos internos, bridas de conexión o zonas de estanqueidad. Por lo tanto, la capacidad de fundición debe tenerse en cuenta junto con los requisitos funcionales finales. En el caso de los componentes sometidos a presión o destinados al manejo de fluidos, también deben definirse los requisitos relativos a las pruebas de estanqueidad y de presión. El hecho de que el aspecto y las dimensiones sean aceptables no garantiza por sí solo que un componente cumpla los requisitos de estanqueidad.
¿En qué se diferencia la fundición por gravedad de otros procesos de fundición?
| Comparación | Fundición por gravedad | Fundición en arena | Fundición a alta presión |
|---|---|---|---|
| Método de llenado | Llenado principalmente por gravedad | Normalmente se vierte por gravedad, aunque también se pueden utilizar otros métodos | Llenado rápido mediante un sistema de inyección |
| Tipo de molde | Molde metálico reutilizable, que se puede combinar con núcleos de arena | Molde de arena desechable; los modelos se pueden reutilizar | Molde metálico reutilizable |
| Capacidad para trabajar con paredes finas | Limitado por la aleación, el espesor de la pared y la distancia de flujo | Limitado por las condiciones de moldeo y llenado | El llenado a alta velocidad suele ser más adecuado para paredes finas |
| Ciclo de producción | Depende del tiempo de vertido, solidificación y expulsión | Varía mucho; las líneas automatizadas también pueden alcanzar un alto rendimiento | Normalmente es más rápido y adecuado para la producción en serie |
| Inversión en utillaje | Suele ser más costosa que la utillaje básico para la fundición en arena | Las herramientas sencillas suelen ser más económicas | La inversión en utillaje y equipamiento suele ser mayor |
| Volumen de producción | El coste de los utillajes debe repartirse entre las series de producción. | Se puede utilizar tanto para la producción a pequeña escala como para la producción en serie, dependiendo del sistema. | Normalmente requiere un mayor volumen para justificar la inversión inicial |
| Piezas típicas | Carcasas, culatas, cuerpos de bomba, soportes | Carcasas de gran tamaño, bases de máquinas, piezas de fundición complejas | Carcasas de pared delgada, tapas y piezas estructurales de gran volumen |
La fundición en arena utiliza moldes desechables y ofrece mayor flexibilidad para algunos componentes de gran tamaño, estructuras complejas o productos que aún sufren cambios frecuentes. Además, permite la producción a gran escala, por lo que no debe considerarse un proceso destinado exclusivamente a la fabricación de series reducidas.
La fundición por gravedad utiliza moldes metálicos reutilizables para producir piezas en bruto y resulta más adecuada para diseños relativamente estables con una demanda de producción continua, especialmente cuando también se requieren cavidades internas y un mecanizado posterior. Su viabilidad económica depende de si el coste del utillaje puede repartirse entre el volumen de producción real y de si el coste del mecanizado posterior es aceptable.
La fundición a presión de alta presión utiliza un llenado rápido para mejorar la capacidad de conformado de paredes delgadas y se adapta mejor a tiempos de ciclo cortos y a la producción continua de grandes volúmenes. Sin embargo, la inversión tanto en utillaje como en equipamiento suele ser mayor. Cuando el volumen de producción es lo suficientemente grande y el componente presenta requisitos complejos en cuanto a paredes delgadas, la fundición a presión de alta presión puede convertirse en una opción más adecuada.
Conclusión
La fundición por gravedad es ideal para componentes de aluminio con diseños estables, requisitos de producción en serie y características locales que requieran un mecanizado de precisión. A la hora de seleccionar el proceso, se debe prestar especial atención al material, a las transiciones en el espesor de las paredes, a las rutas de llenado, a los puntos calientes, a las estructuras de núcleo y a los requisitos de mecanizado posteriores.
En lugar de evaluar el proceso únicamente en función del tamaño total de la pieza o del precio de la fundición, resulta más útil determinar si todas estas condiciones pueden cumplirse dentro de la misma vía de fabricación.