重力鋳造とは、溶融金属を鋳型に流し込み、その自重によって鋳型内部を充填させた後、冷却・凝固させて完成品とする製造プロセスである。 アルミニウム部品の製造において、重力ダイカストとは通常、再利用可能な金属鋳型を用いた重力鋳造を指します。
厳密に言えば、「重力」は充填方法を指し、「金属型」は金型の種類を指します。砂型鋳造も重力を利用して型に材料を充填することがありますが、金型の構造、冷却条件、生産体制の点で重力ダイカストとは異なります。以下のセクションでは、主に永久金属型を用いたアルミニウムの重力ダイカストについて解説します。
重力ダイカストとは?
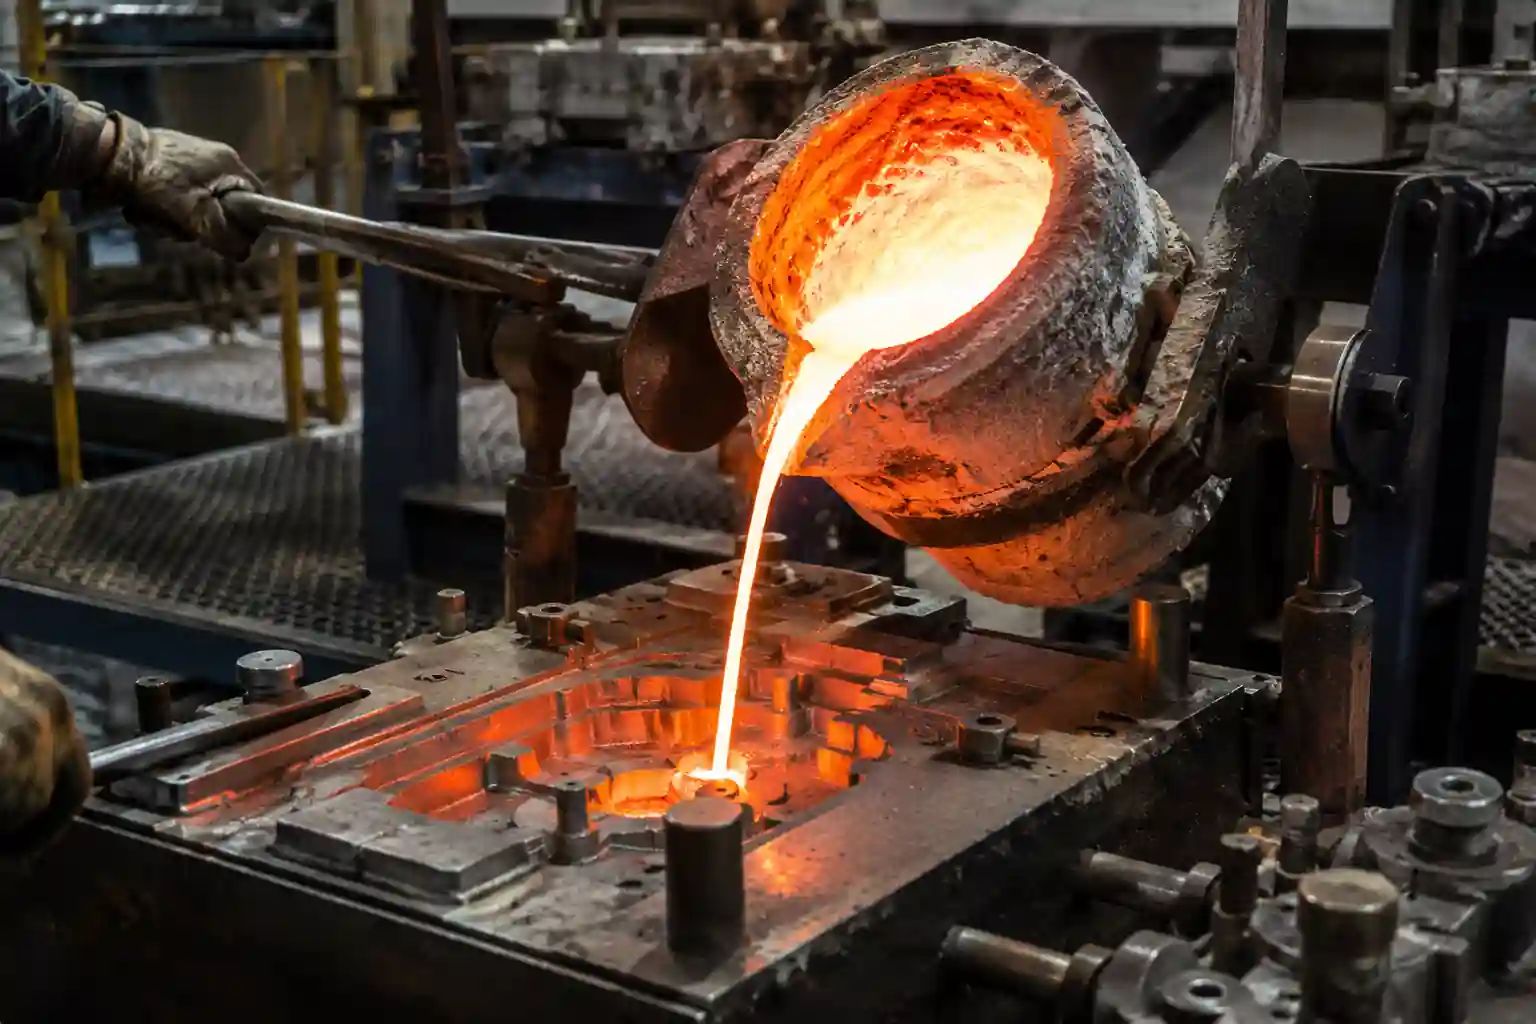
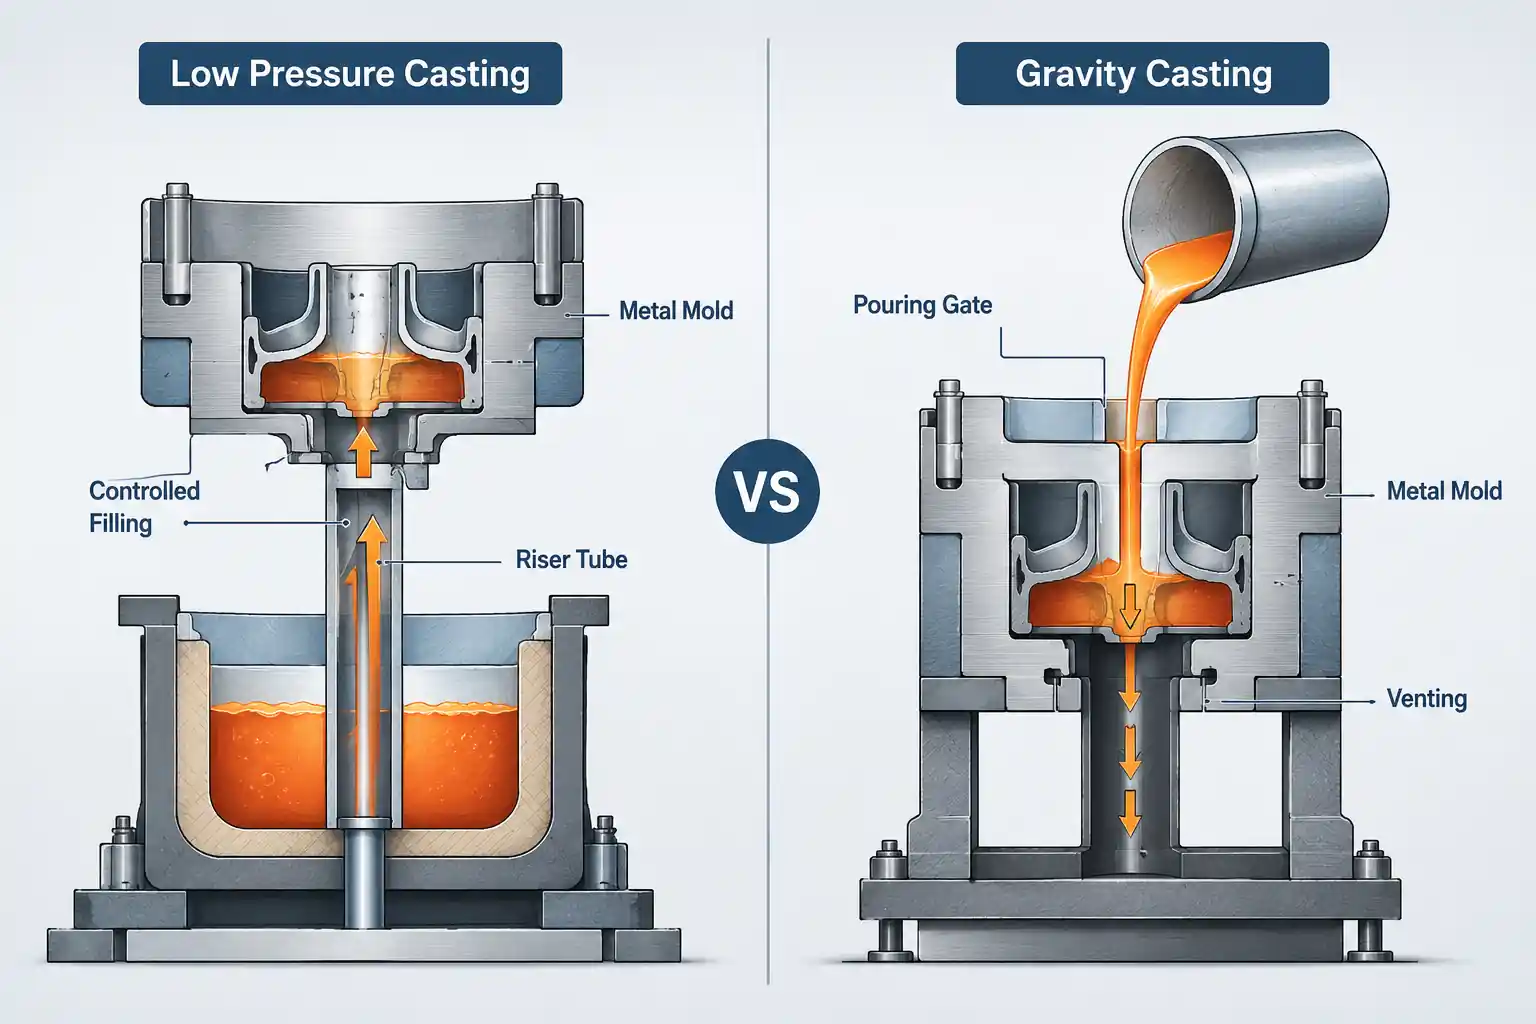
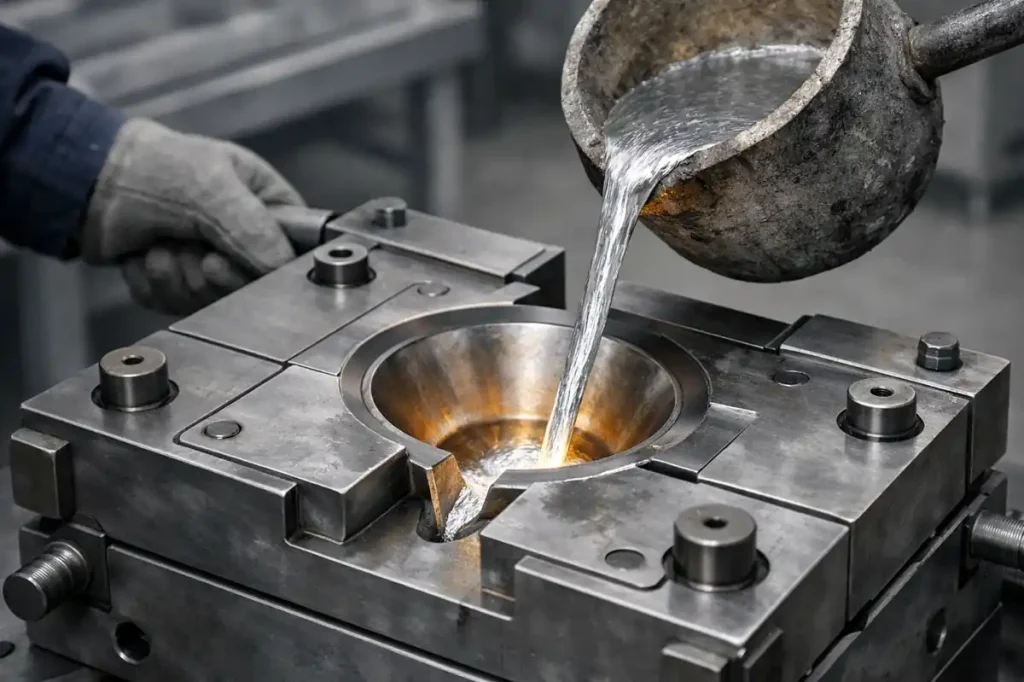
重力鋳造では、再利用可能な金属鋳型を使用します。溶融金属はゲートシステムを通じて鋳型内部に入り、重力の作用によって鋳型内を充填します。冷却・凝固後、鋳型を開き、鋳取り品を取り出します。その後、この鋳型は次の生産サイクルで再利用することができます。
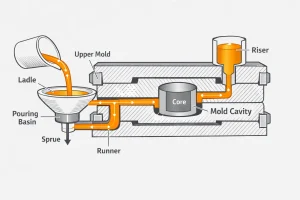
このプロセスは恒久鋳型鋳造の一種であり、アルミニウム部品の製造に広く用いられています。高圧ダイカストとの主な違いは、充填方法にあります。重力鋳造では、射出システムを用いて溶融金属を金型内に急速に送り込むことは行いません。その代わりに、ゲートシステムや金型の配置によって金属の流れを制御します。
重力鋳造はどのように行われるのか?
この工程では、主に2つの作業が行われます。それは、金型キャビティを完全に充填することと、鋳造物の凝固状態を制御することです。その後の機械加工や仕上げに適した鋳造物を製造するためには、金型の準備、鋳込み、および冷却が連携して行われなければなりません。
金型の準備と予熱
金型はまず、工程要件に従って洗浄、予熱、およびコーティング処理が行われます。予熱を行うことで、溶融金属が金型に接触した際に熱が急激に失われるのを防ぐことができ、コーティングは金型を保護するとともに、局所的な熱伝達を制御するのに役立ちます。
部品に曲面のある通路や、金型から直接取り外すことができない内部構造が含まれている場合は、金型を閉じる前に砂製コアを取り付けることができます。これらのコアは正確に配置する必要があります。そうしないと、内部のキャビティがずれたり、局所的な肉厚が変化したりする恐れがあります。
注入と充填
準備された溶融金属はゲートから流入し、ランナーシステムによって鋳型全体に分配されます。ゲートシステムは、金属を可能な限りスムーズに誘導すると同時に、ベントによって鋳型内の空気を排出させ、ガスの閉じ込めや酸化膜の混入のリスクを低減する必要があります。
鋳込みは、固定型を用いて行うことも、制御された回転によって型の向きを変える傾斜鋳込み装置を用いて行うこともできます。傾斜させることで流れ経路を制御しやすくなりますが、その効果は、ゲート設計が動作順序にどれだけ適合しているかに左右されます。
凝固と供給
金属は凝固する際に収縮するため、まだ凝固していない部分には、その収縮を補うために追加の溶融金属が必要となります。ライザーは溶融金属を貯留・供給する役割を果たし、金型の局所冷却を行うことで、凝固順序を制御することができます。
肉厚な部分は熱がこもりやすく、凝固が遅くなる傾向があります。給湯経路が早すぎる段階で凝固してしまうと、収縮空洞や収縮気孔が残る可能性があります。したがって、給湯設計においては、部品の形状と局所的な放熱の両方を考慮する必要があります。
金型の開型と後処理
鋳物が取り出しに適した状態になったら、鋳型を開き、砂芯、注湯口、ライザー、およびバリを取り除きます。また、取り出しのタイミングも適切に制御する必要があります。鋳物の取り出しが早すぎると歪みが生じる恐れがあり、逆に遅すぎると鋳型が占有されたままとなり、生産サイクルが長引いてしまいます。
図面の要件に応じて、鋳物には熱処理、CNC加工、表面仕上げが施される場合もあります。合金や用途によって必要な製造工程が異なるため、すべての重力鋳造部品に同じ後処理が施されるわけではありません。
重力鋳造では、一般的にどのような材料が使われますか?
重力鋳造は、主にアルミニウム、マグネシウム、銅合金などの非鉄合金に使用されます。特にアルミニウム合金は、工業用部品の製造において広く用いられています。 A356やA357などの鋳造アルミニウム合金は、後工程での機械加工や熱処理を必要とするハウジング、ブラケット、ポンプ本体、構造部品などに広く用いられています。
合金によって、流動性、凝固範囲、熱処理への反応は異なります。したがって、材料の選定は、金型の充填、送材、および熱管理に影響を与えます。細長い薄肉部品は、充填時の熱損失や金属の流れの影響を受けやすい一方、厚肉部品や荷重を受ける部品については、機械的特性、熱処理条件、および最終的な使用要件も考慮する必要があります。
図面にすでに合金が指定されている場合、鋳造プロセスは通常、部品の形状のみに基づいて設定された固定のプロセスパラメータを適用するのではなく、その材料に合わせて調整する必要があります。
重力ダイカストの設計において、どのような点を考慮すべきか?
重力鋳造の設計は、最終的な形状が形成できるかどうかだけにとどまりません。溶融金属が鋳型内を完全に充填できるか、鋳物が制御された状態で凝固できるか、金型が正常に開くか、そしてその後の機械加工を効率的に行えるかといった点も考慮する必要があります。
肉厚と断面遷移
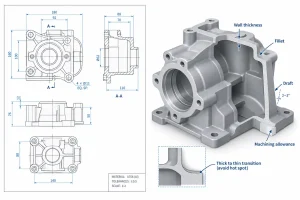
肉厚は、充填および凝固に直接影響を与えます。細長い部材では、金属が金型の端まで完全に到達する前に流動性が失われる可能性がありますが、肉厚の厚い部材は冷却速度が遅いため、局所的な高温箇所が生じやすくなります。
断面の厚さに急激な変化が生じることは、可能な限り避けるべきです。フランジの根元、大きなボス、およびリブの交差部では、局所的な材料の堆積が生じる可能性があるため、送材条件や冷却条件について慎重に確認する必要があります。
フィレットとコーナー
フィレットを設けることで、キャビティ内の金属の流れを改善し、断面が急激に変化することによる局所的な応力を低減することができます。鋭い角があると、充填が困難になるほか、局所的な熱的条件や凝固条件が悪化する恐れもあります。
構造上の接合部においては、断面厚さの急激な増加よりも、緩やかな変化の方が一般的に制御しやすい。
ドラフトとパーティングライン
恒久的な金属鋳型は、繰り返し開いて鋳物を抜き出す必要があるため、部品の形状設計においては抜き方向を考慮しなければなりません。アンダーカット、深いキャビティ、および側面の形状には、可動インサート、コア引き抜き機構、あるいはその他の補助金型が必要となる場合があります。
パーティングラインの位置は、金型の設計やその後の洗浄作業にも影響を及ぼします。複雑な形状を、離型が困難な部分に集中させてしまうと、金型の設計が複雑になるだけでなく、生産作業の負担も増大する可能性があります。
砂のコアと内部構造
取り外し可能な金属コアでは直接形成できない内部の通路、空洞、および形状は、砂コアを用いて製作することができます。コアは、必要な形状を形成するだけでなく、鋳込み中も安定性を維持していなければなりません。
コアの変位により、内部の空洞がずれたり、肉厚にムラが生じたり、加工余量や組立寸法に影響を及ぼす可能性があります。したがって、内部形状の設計においては、コアの製造、位置決め、および取り外しを考慮する必要があります。
ゲーティングシステムと充填経路
ゲートとランナーは、過度な乱流や不必要な流動抵抗を最小限に抑えつつ、溶融金属を金型の各部に送り込む必要があります。流動距離が長い部品の場合、充填経路が長すぎたり、断面が急激に変化したりすると、遠方の領域で早期冷却が発生するリスクが高まります。
設計の際には、排気についても考慮する必要があります。空気が効果的に排出されない場合、溶融金属が鋳型に到達しても、局所的なガスの閉じ込めが生じる可能性があります。
凝固およびホットスポットの制御
厚いフランジ、大きなボス、軸受座、およびリブの交差部は、よく見られる熱集中箇所です。これらの領域は通常、最後に凝固するため、凝固の後期段階においても、送材経路が効果的に機能し続ける必要があります。
ライザー、局所冷却、および肉厚の調整は、いずれも凝固順序を改善するために活用できます。部品全体のサイズと比較して、局所的な材料の集中は、収縮空洞や収縮気孔の発生リスクに対して、より大きな影響を及ぼすことがよくあります。
加工余裕と位置決め基準面
CNC加工を必要とする部品については、鋳造設計の段階で加工余裕および位置決め基準面を定義しておく必要があります。ベアリング座、シール面、取付穴、またはねじ部に十分な加工余裕が確保されていない場合、その後の加工では図面の要求仕様を満たせなくなる可能性があります。
機械加工面とホットスポットの位置との関係にも注意を払う必要があります。鋳造直後の状態では目に見えない内部収縮が、シール面や軸受座の機械加工後に露呈する場合があります。
実際には、重力鋳造の設計においては、以下の3つの問いに同時に答えなければならない: 金属は鋳型内の空洞を充填できるか? 鋳造品は確実に凝固するか? 鋳造ブランクは、その後の必要な機械加工に耐えられるか?
重力ダイカストの利点と欠点
メリット
- 量産における寸法の一貫性が向上します。 再利用可能な金属金型は、キャビティの形状を比較的安定した状態に保つことができます。金型の温度や摩耗を適切に管理すれば、加工余裕や取り付け部の位置を一定に保つことが容易になります。
- 多くの場合、従来の砂型鋳造品よりも表面が滑らかです。 金属製の型では、砂型の粒状の質感を再現することはできませんが、最終的な表面仕上げは、依然として型のコーティング、分割線、および洗浄方法に左右されます。
- その後の精密加工に適しています。 本体、突起部、リブは鋳造によって成形可能ですが、軸受座、ねじ穴、およびシール面はその後、機械加工されます。
- 砂のコアを使って、内部の通路を作ることができます。 これにより、再利用可能な金属金型で製造可能な内部空洞の範囲が広がります。
- 一部のアルミニウム合金は熱処理が可能です。 A356やA357などの鋳造アルミニウム合金は、熱処理を行うことで機械的特性を変更することができますが、最終的な状態は依然として材料、用途、および歪みのリスクによって異なります。
デメリット
- 細長い薄肉部への充填能力には限界がある。 溶融金属は流動するにつれて金型に継続的に熱を放出するため、キャビティが完全に満たされる前に、細長い部分が固まり始めることがあります。
- 従来の砂型鋳造に比べて、初期の金型投資額が高くなる。 金属金型には、機械加工されたキャビティ、開閉機構、および繰り返される熱サイクルへの配慮が必要となります。
- 生産サイクルは、通常、高圧ダイカストよりも時間がかかります。 重力充填と凝固には時間がかかりますが、砂芯の設置や鋳型の洗浄によって、サイクルタイムがさらに長引く可能性があります。
- 形状が複雑であるため、金型の製作や操作の難易度が高まります。 アンダーカット、深いキャビティ、および側面の形状には、可動インサート、コア引き抜きシステム、または砂芯が必要になる場合があります。
図面に細長い壁と厚いフランジの根元が両方含まれている場合、これらの箇所を慎重に確認し、同じ加工条件で製造可能かどうかを判断する必要があります。このような局所的な形状は、部品の全体的なサイズよりも、製造の難易度に大きな影響を与えることがよくあります。
重力ダイカストの一般的な用途にはどのようなものがありますか?
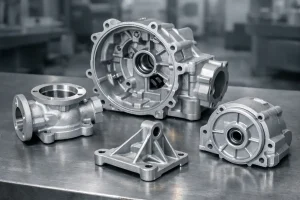
重力ダイカストは、設計が比較的安定しており、量産が必要なアルミニウム部品に一般的に用いられます。最終的な工程の選択は、依然としてサイズ、形状、生産量によって決まります。
自動車
- シリンダーヘッド
- いくつかのエンジンブロック
- インテークマニホールド
- エンジンマウントブラケット
これらの部品には、内部通路、耐力構造、および機械加工面が組み合わされている場合があるため、成形方法、材料特性、およびその後の機械加工要件を総合的に評価する必要があります。
産業機械
- ギアボックスハウジング
- ベアリングハウジング
- 機器用エンドカバー
- 機械用取り付けブラケット
これらの部品は、多くの場合、適度な肉厚を持ち、取り付け用突起や、明確に定義された嵌合形状を備えています。主要な形状が決まれば、鋳造ブランクを繰り返し製造することができ、精密加工は局所的な機能部位に集中させることができます。
流体・エネルギー機器
- アルミニウム製ポンプハウジング
- バルブ本体
- 油圧システムのハウジング
- アクチュエータハウジング
これらの部品には、多くの場合、内部流路、接続フランジ、またはシール部が含まれています。したがって、鋳造能力については、最終的な機能要件と併せて検討する必要があります。加圧部品や流体処理部品については、漏れ試験および耐圧試験の要件も定義しておく必要があります。外観や寸法が許容範囲内であるというだけでは、その部品がシール要件を満たしているとは限りません。
重力鋳造は、他の鋳造プロセスと比べてどうでしょうか?
| 比較 | 重力ダイカスト | 砂型鋳造 | 高圧ダイカスト |
|---|---|---|---|
| 充填方法 | 主に重力充填 | 通常は重力鋳造で行われますが、他の方法も可能です | 注入システムによる迅速な充填 |
| 金型の種類 | 再利用可能な金属鋳型。砂製中子と組み合わせて使用可能 | 使い捨ての砂型;型は再利用可能 | 再利用可能な金属型 |
| 薄肉成形能力 | 合金、肉厚、および流動距離によって制限される | 成形および充填条件による制約 | 高速充填は、一般的に薄肉部品に適しています |
| 生産サイクル | 注ぎ込み、凝固、および排出の時間に影響を受ける | 状況によって大きく異なります。自動化された生産ラインでも高い生産量を達成できます。 | 通常、処理が速く、連続生産に適している |
| 金型への投資 | 通常、基本的な砂型鋳造用金型よりも高価です | シンプルな金型は、一般的にコストが安くなります | 金型や設備への投資額は通常、より高額になる |
| 生産量 | 金型費は、反復生産にわたり配賦する必要がある | システムに応じて、小ロットから量産まで対応可能です | 通常、初期投資を回収するには、より多くの販売量が必要となる |
| 代表的な部品 | ハウジング、シリンダーヘッド、ポンプ本体、ブラケット | 大型ハウジング、機械ベース、複雑な鋳物 | 薄肉ハウジング、カバー、大量生産される構造部品 |
砂型鋳造は使い捨ての鋳型を使用するため、一部の大型部品や複雑な構造を持つ部品、あるいは設計が頻繁に変更される製品において、より柔軟に対応できます。また、大量生産にも対応できるため、小ロットの生産にのみ用いられる工程であると誤解すべきではありません。
重力ダイカストは、再利用可能な金属金型を用いて鋳造ブランクを製造する手法であり、特に内部キャビティやその後の機械加工も必要な場合、生産需要が継続し、設計が比較的安定している製品に適しています。その経済的な適性は、金型コストを実際の生産量に分散できるかどうか、および後工程の機械加工コストが許容範囲内であるかどうかにかかっています。
高圧ダイカストは、急速充填により薄肉成形性能を向上させ、短いサイクルタイムや連続的な大量生産に適しています。ただし、金型や設備への投資額は一般的に高くなります。生産量が十分に多く、かつ部品に複雑な薄肉成形が求められる場合、高圧ダイカストの方が適した選択肢となる可能性があります。
結論
重力鋳造は、設計が安定しており、量産が求められる、かつ精密加工を必要とする局所的な形状を持つアルミニウム部品に特に適しています。工程選定にあたっては、材料、肉厚の変化、充填経路、ホットスポット、中子構造、および後工程の加工要件に特に注意を払う必要があります。
その工程を、単に部品の全体的なサイズや鋳造コストだけで判断するのではなく、これらの条件をすべて同じ製造ルート内で満たせるかどうかを判断するほうがより有益です。