



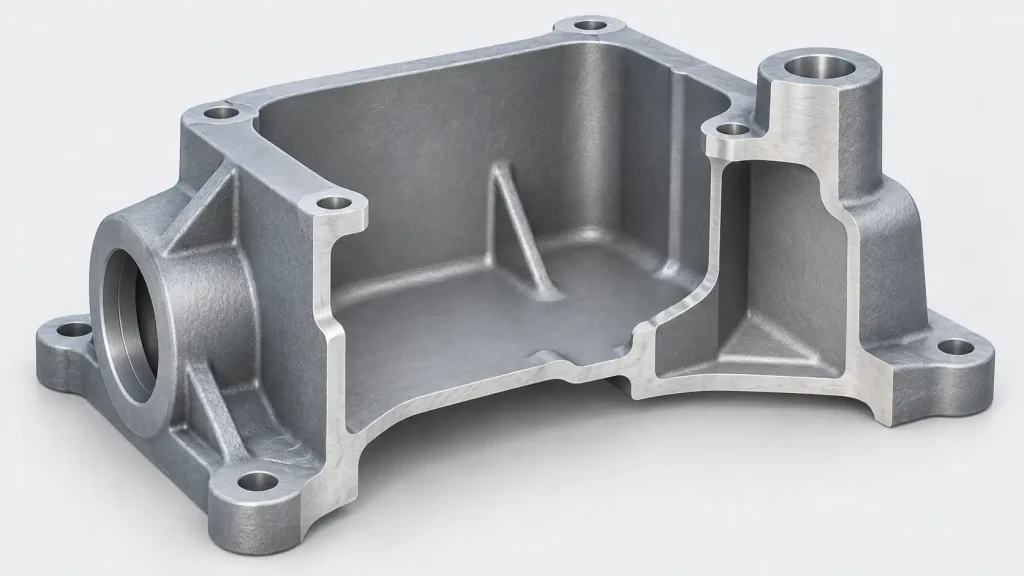
На всех этапах — от первоначального проектирования до окончательной поставки — алюминиевые отливки, изготовленные методом песчаного литья, должны соответствовать требованиям к литейности, прочностным характеристикам и обрабатываемости. Толщина стенок влияет на каждый этап: она определяет, как расплавленный металл заполняет форму, как происходит затвердевание отливки, а также обеспечивает ли готовой детали достаточную жесткость и припуск на механическую обработку. Поэтому выбор минимальной толщины стенок начинается с определения практического диапазона значений, за которым следует оценка геометрии детали и условий литья.
Минимальная толщина стенок при литье алюминия в песчаные формы
Толщина стенки 3–5 мм может служить исходным ориентиром при проектировании некоторых тонкостенных алюминиевых отливок, изготовленных методом литья в песчаные формы. Короткие участки вблизи литникового отверстия, как правило, заполняются легче. Широкие панели и удаленные участки с тонкими стенками представляют собой более сложные задачи и могут потребовать большей толщины. Окончательное значение также зависит от сплава и условий заливки.
Функция детали предъявляет дополнительные требования. Несущие участки должны обладать достаточной прочностью и жесткостью, а к обработанным поверхностям необходимо предусмотреть дополнительный припуск. При изготовлении полых корпусов также необходимо учитывать возможное смещение сердечника, в результате чего толщина некоторых участков может оказаться меньше, чем предполагалось.
Факторы, влияющие на минимальную толщину стенки
Характеристики текучести и затвердевания алюминиевых сплавов
Расплавленный металл теряет тепло и начинает затвердевать по мере прохождения через песчаную форму. Различия в составе сплава и особенностях затвердевания влияют на способность заполнять тонкие участки.
В длинном тонком сечении металл должен продолжать течь через узкую полость. Если фронт потока слишком рано теряет текучесть, дальний конец может остаться незаполненным. Таким образом, изменение состава сплава может повлиять на толщину стенки, которую можно стабильно получать, даже при неизменной геометрии.
При выборе материала также учитываются требования к прочности, коррозионной стойкости и термической обработке. Сплав с хорошей текучестью может не соответствовать всем эксплуатационным требованиям, поэтому расчёт толщины стенок должен основываться на определённой спецификации материала.
Размер и геометрия отливки
Размеры детали влияют на расстояние течения, но не менее важную роль играет локальная геометрия. Короткая стенка и широкая тонкая панель могут иметь одинаковую толщину, однако время, необходимое для прохождения металла по всей поверхности, может различаться.
Узкие проходы, углы, глубокие полости и резкие изменения сечения дополнительно влияют на локальные условия заполнения. Тонкая стенка, расположенная близко к литнику, может заполниться раньше, тогда как столь же тонкая стенка на дальнем конце полости требует, чтобы металл прошел большее расстояние, прежде чем достигнет её.
Таким образом, общие размеры детали дают лишь приблизительное представление о литейной технологичности. Длина, площадь, расположение стенки и её взаимосвязь с литником позволяют более четко оценить сложность заполнения в отдельных участках.
Требования к песчаным формам и стержням
Песчаная форма должна сохранять форму полости во время заливки, одновременно обеспечивая выход газов. На качество отдельных участков отливки влияют свойства песка, степень его уплотнения и условия вентиляции.
На отливки с сердечником также влияет положение сердечника. Внешняя форма определяет внешний профиль, а сердечник — внутренний. Зазор между ними определяет толщину стенок. Если сердечник смещается, зазор с одной стороны уменьшается, а с другой — увеличивается, что приводит к неравномерности толщины стенок.
Данное отклонение в размерах может сохраняться даже при полном заполнении полости. Оно свидетельствует об отклонении от заданной геометрии и не следует путать с неполным заполнением.
Системы разливки, литниковые системы и системы подачи материала
Температура заливки, скорость заполнения и схема литниковой системы определяют состояние металла при достижении им тонкой участка. Расположение литников и направление заполнения также влияют на то, какие области заполняются первыми, а какие — последними.
Подводящие каналы в первую очередь обеспечивают дополнительную подачу расплава для компенсации усадки при затвердевании. Успешное заполнение тонкостенной части не всегда означает, что соседний участок с толстыми стенками получит достаточную подачу металла. При анализе заполнения рассматривается вопрос о том, может ли металл достичь необходимых участков, тогда как при анализе затвердевания — вопрос о том, остаются ли пути подачи открытыми в течение достаточно длительного времени.
Почему толщина стены имеет значение
Полнота заполнения
Если сечение слишком тонкое, расплавленный металл может утратить текучесть до того, как заполнит форму, что приведет к образованию дефекта литья. Холодные швы могут возникать, когда отдельные фронты потока сталкиваются, но не сливаются должным образом.
Эти дефекты зачастую зависят от места расположения. В отдаленных участках полости, на длинных узких стенках и в местах изменения направления потока температурные и гидродинамические условия отличаются от условий вблизи литникового канала. Поэтому дефекты заливки могут концентрироваться в определенных участках одного и того же отливка.
Затвердевание и внутреннее качество
Толстые участки, как правило, затвердевают медленнее, чем окружающие их тонкие стенки, и могут превращаться в локальные зоны повышенной температуры. Соединение между толстыми и тонкими участками влияет на то, как долго остаются открытыми пути подачи материала.
Например, тонкая стенка, соединенная с толстым выступом, может затвердеть и перекрыть канал подачи, пока выступ еще находится в процессе усадки. Это может привести к усадочные полости и пористость внутри детали. Корни фланцев, монтажные седла и места пересечения нескольких ребер могут содержать аналогичные скопления материала.
Таким образом, даже если толщина каждого участка отливки превышает минимальное значение, в ней всё равно могут образовываться внутренние дефекты из-за значительных различий между соседними участками.
Прочность и стабильность размеров
Толщина стенок изменяет эффективное несущее сечение и влияет на жесткость и деформацию. Стенки корпуса, монтажные опоры, соединительные фланцы и болтовые выступы выполняют разные функции и не всегда требуют одинаковой толщины сечения.
Локальное утолщение увеличивает объем материала, но при этом может усилить различия в охлаждении между соседними участками. Необходимо учитывать конструктивные характеристики и качество литья в рамках одной и той же геометрии. Само по себе увеличение толщины не гарантирует, что конструкция будет более надежной.
Затраты на материалы и механическую обработку
Увеличение толщины стенки приводит к увеличению веса отливки. В местах, где требуется резка, дополнительный материал также становится заготовкой для механической обработки, что увеличивает объем материала, который необходимо удалить.
Однако чрезмерное утоньшение может затруднить производство. Пробные отливки, доработка или брак могут нивелировать экономию материала. Фактическая стоимость зависит от расхода материала, требований к механической обработке и стабильности производства.
Расчет толщины стенок алюминиевых отливок, изготовленных методом песчаного литья
Соблюдайте единообразие сечений основных стен
Однородные сечения помогают уменьшить различия во времени затвердевания между различными участками. Толщина основных стенок должна быть одинаковой там, где это возможно, при этом следует избегать резкого увеличения или уменьшения толщины на небольших участках.
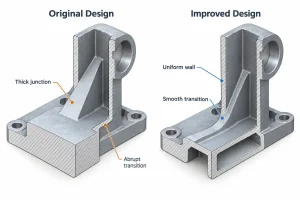
При рассмотрении конструкции важное значение имеют поперечные сечения. Монтажное гнездо или фланцевое соединение, которые снаружи выглядят гладкими, могут тем не менее содержать значительную концентрацию материала. Если это допускают конструктивные требования, некритическую область с большим удельным весом можно выдолбить или изменить её форму.
Используйте плавные переходы толщины
Когда необходимо соединить участки различной толщины, плавные переходы и соответствующие скругления могут смягчить этот переход. Геометрия перехода влияет как на локальные напряжения, так и на объем материала, который должен затвердеть.
Более крупные фаски не всегда лучше. Чрезмерно большой внутренний радиус может привести к увеличению количества материала в месте соединения и образованию еще одного участка с большим сечением. Поэтому следует анализировать поперечное сечение в целом с учетом прилегающих стенок, а не оценивать только контур поверхности.
Тщательно расположите ребра и выступы
Ребра повышают локальную жесткость, однако их основания и точки пересечения также увеличивают толщину сечения. Несколько толстых ребер, сходящихся в одной точке, могут привести к образованию скопления металла.
Расположение ребер, их количество и геометрия соединений должны соответствовать требованиям, предъявляемым к нагрузкам. Выступы также должны обеспечивать опору соединения, возможность обработки отверстий и подачу заготовки. Если цельный выступ приводит к чрезмерной локальной толщине, можно рассмотреть возможность использования полой конструкции с учетом любых дополнительных требований к изготовлению сердечника и механической обработке.
Согласование углов наклона чертежа и припусков на обработку
Уклон изменяет размеры стенок вдоль направления черчения. В случае глубоких полостей и внутренних стенок после применения уклона необходимо повторно проверить минимальную толщину в данной точке.
Сайт припуск на механическую обработку при литье связывает размеры заготовки с размерами готового изделия. Недостаточный запас материала может помешать полной очистке поверхности, тогда как избыточный запас приводит к увеличению расхода материала и объёма резки. Критически тонкие участки следует сверять с геометрией заготовки, базовыми точками обработки и профилем готового изделия, чтобы убедиться в том, что после обработки останется достаточное количество материала.
Проверка критических участков
Анализ заполнения показывает, как расплавленный металл проникает в области с малой толщиной, а анализ затвердевания помогает выявить «горячие точки» и проблемы с подачей металла. Эти методы позволяют сравнивать различные варианты геометрии и технологических процессов. Для определения фактической толщины и качества необходимо провести осмотр образцов.
В ходе пробного литья измерения могут быть сосредоточены на тонких стенках, переходах от толстых к тонким участкам и участках вокруг сердечников. В местах механической обработки также необходимо проверять остаточную толщину стенок. Для оценки внутреннего качества, герметичности и конструктивных характеристик требуется проведение контроля или испытаний, соответствующих функциональному назначению детали.
Четкое указание на чертеже номинальной толщины, допусков и локальных минимальных значений позволяет сравнивать результаты проверки с заданными требованиями. Кроме того, это помогает определить, были ли эффективны последующие изменения геометрии или технологического процесса.
Заключение
Толщина стенок при литье алюминия в песчаные формы зависит от характеристик сплава, расстояния течения, локальной геометрии и условий технологического процесса. Для некоторых коротких тонкостенных участков с благоприятными условиями заполнения в качестве исходного расчетного значения можно взять 3–5 мм. Равномерные стенки, плавные переходы и соответствующие элементы усиления помогают снизить риски, связанные с заполнением и затвердеванием, тогда как критические участки требуют анализа технологического процесса и проверки на образцах.
Если вы занимаетесь разработкой алюминиевой детали, изготовленной методом литья в песчаные формы, предоставьте чертежи детали, спецификацию сплава и требования к механической обработке компании Инженерная команда MinHe Foundry. Мы можем помочь в оценке тонкостенных участков, толстостенных участков и припусков на обработку, а также дать рекомендации по корректировке геометрии и выбору технологии литья.




