



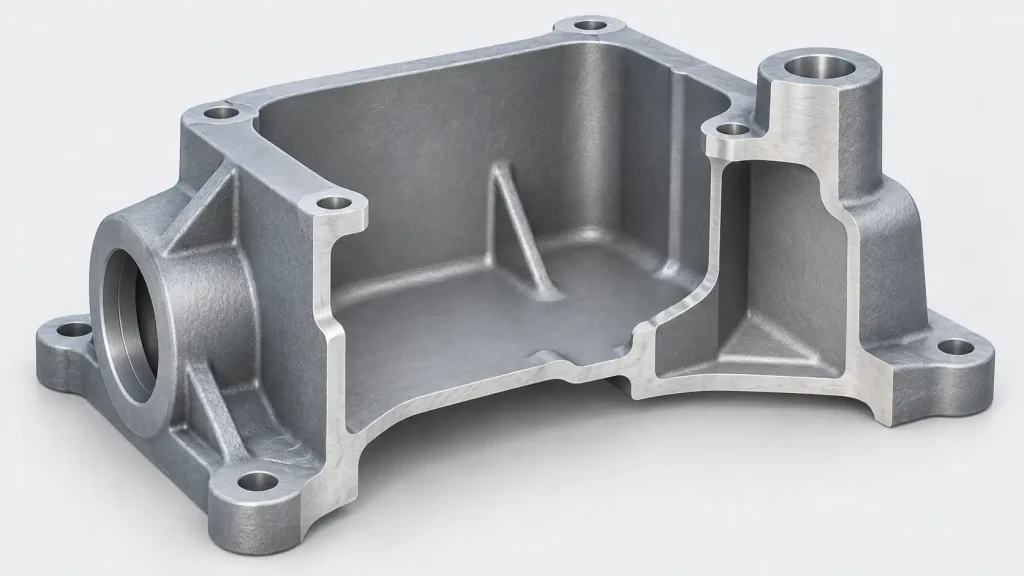
Desde a conceção inicial até à entrega final, as peças fundidas de alumínio em areia têm de cumprir os requisitos de fundibilidade, desempenho estrutural e maquinabilidade. A espessura da parede afeta cada fase: influencia a forma como o metal fundido preenche o molde, a forma como a peça fundida se solidifica e se a peça acabada possui rigidez e margem de usinagem suficientes. A seleção de uma espessura mínima da parede começa, portanto, com um intervalo de referência prático, seguido de uma avaliação da geometria da peça e das condições de fundição.
Espessura mínima da parede na fundição de alumínio em areia
Uma espessura de parede de 3–5 mm pode servir como referência inicial de conceção para algumas peças de alumínio fundidas em areia com paredes finas. As secções curtas próximas da boca do forno são, em geral, mais fáceis de preencher. Os painéis largos e as áreas remotas de parede fina são mais exigentes e podem requerer uma espessura maior. O valor final depende também da liga e das condições de vazamento.
A função de peça impõe requisitos adicionais. As áreas portantes devem apresentar resistência e rigidez suficientes, enquanto as superfícies maquinadas necessitam de material em excesso. As caixas ocas devem também ter em conta um eventual deslocamento do núcleo, o que pode deixar algumas áreas mais finas do que o pretendido.
Fatores que afetam a espessura mínima da parede
Características de fluidez e solidificação das ligas de alumínio
O metal fundido perde calor e começa a solidificar à medida que flui através do molde de areia. As diferenças na composição da liga e no comportamento de solidificação afetam a capacidade de preencher secções finas.
Numa secção longa e estreita, o metal tem de continuar a fluir através de uma cavidade estreita. Se a frente de fluxo perder a fluidez demasiado cedo, a extremidade mais distante pode ficar por preencher. A alteração da liga pode, por isso, alterar a espessura da parede que é possível produzir de forma consistente, mesmo quando a geometria se mantém a mesma.
A seleção do material envolve também requisitos de resistência, resistência à corrosão e tratamento térmico. Uma liga com boa fluidez pode não satisfazer todos os requisitos de funcionamento, pelo que o dimensionamento da espessura da parede deve basear-se numa especificação de material definida.
Dimensões e geometria da peça fundida
As dimensões das peças influenciam a distância de fluxo, mas a geometria local é igualmente importante. Uma parede curta e um painel largo e fino podem ter a mesma espessura, mas o tempo necessário para que o metal atinja todas as áreas pode variar.
Passagens estreitas, ângulos, cavidades profundas e mudanças bruscas de secção afetam ainda mais as condições locais de enchimento. Uma parede fina próxima da porta de injeção pode encher-se mais cedo, enquanto uma parede igualmente fina na extremidade mais distante da cavidade obriga o metal a percorrer uma distância maior antes de a atingir.
Assim, as dimensões globais da peça fornecem apenas uma indicação aproximada da capacidade de fundição. O comprimento, a área, a localização e a relação da parede com a entrada de fundição proporcionam uma imagem mais clara das dificuldades locais de enchimento.
Condições do molde de areia e do núcleo
O molde de areia deve manter a forma da cavidade durante o vazamento, permitindo simultaneamente que os gases escapem. As propriedades da areia, a compactação e as condições de ventilação influenciam, na sua totalidade, a qualidade local da peça fundida.
As peças fundidas com núcleo também são afetadas pela posição do núcleo. O molde exterior forma o perfil externo, enquanto o núcleo forma o perfil interno. O espaço entre ambos determina a espessura da parede. Se o núcleo se deslocar, o espaço diminui de um lado e aumenta do outro, resultando em paredes irregulares.
Esta variação dimensional pode manter-se mesmo quando a cavidade estiver completamente preenchida. Representa um desvio em relação à geometria pretendida e deve ser distinguida do preenchimento incompleto.
Sistemas de vazamento, canalização e alimentação
A temperatura de vazamento, a taxa de enchimento e a disposição dos canais de alimentação determinam o estado do metal quando este atinge uma secção fina. A localização dos canais de alimentação e a direção do enchimento também influenciam quais as áreas que se enchem primeiro e por último.
Os canais de alimentação servem principalmente para fornecer metal fundido adicional, a fim de compensar a contração por solidificação. O preenchimento bem-sucedido de uma parede fina não significa necessariamente que uma secção adjacente de maior espessura receba alimentação adequada. A análise de preenchimento avalia se o metal consegue chegar às áreas necessárias, enquanto a análise de solidificação avalia se as vias de alimentação permanecem abertas durante tempo suficiente.
Por que é que a espessura da parede é importante?
Integralidade do preenchimento
Quando uma secção é demasiado fina, o metal fundido pode perder a fluidez antes de preencher a cavidade, causando um defeito de vazamento. Podem ocorrer falhas de fusão quando frentes de fluxo distintas se encontram, mas não se fundem adequadamente.
Estes defeitos são frequentemente específicos de cada local. As zonas remotas da cavidade, as paredes longas e estreitas e as alterações na direção do fluxo apresentam condições de temperatura e de fluxo diferentes das zonas próximas da porta de injeção. Os defeitos de enchimento podem, por conseguinte, concentrar-se em regiões específicas da mesma peça fundida.
Solidificação e qualidade interna
As secções espessas solidificam-se, em geral, mais lentamente do que as paredes finas circundantes e podem tornar-se pontos quentes locais. A ligação entre as secções espessas e finas influencia o tempo durante o qual os percursos de alimentação permanecem abertos.
Por exemplo, uma parede fina ligada a uma saliência espessa pode solidificar-se e obstruir o canal de alimentação enquanto a saliência ainda se encontra em fase de contração. Isto pode provocar cavidades de retração e porosidade no interior do corpo. As raízes das flanges, os assentos de montagem e as intersecções entre várias nervuras podem apresentar concentrações semelhantes de material.
Uma peça fundida pode, portanto, ter todas as secções com espessura superior à mínima e, mesmo assim, apresentar defeitos internos devido a diferenças significativas entre secções adjacentes.
Resistência e estabilidade dimensional
A espessura da parede altera a secção efetiva de suporte de carga e influencia a rigidez e a deformação. As paredes da caixa, os pés de montagem, as flanges de ligação e os ressaltos para parafusos desempenham funções diferentes e não requerem necessariamente a mesma espessura de secção.
O espessamento local acrescenta material, mas também pode aumentar as diferenças de arrefecimento entre regiões adjacentes. O desempenho estrutural e a qualidade da fundição devem ser considerados no âmbito da mesma geometria. O simples facto de aumentar a espessura não garante, por si só, que um projeto seja mais fiável.
Custos de materiais e de usinagem
O aumento da espessura da parede aumenta o peso da peça fundida. Nas áreas que requerem corte, o material adicional passa também a constituir a margem de usinagem, aumentando a quantidade que tem de ser removida.
No entanto, um afinamento excessivo pode dificultar a produção. As peças de ensaio, o retrabalho ou os resíduos podem anular a poupança de material. O custo real depende do consumo de material, dos requisitos de maquinagem e da consistência da produção.
Dimensionamento da espessura das paredes em peças fundidas de alumínio em areia
Manter secções uniformes nas paredes principais
As secções uniformes ajudam a reduzir as diferenças no tempo de solidificação entre as diferentes zonas. Sempre que possível, as paredes principais devem ter espessuras semelhantes, evitando aumentos ou diminuições bruscas em distâncias curtas.
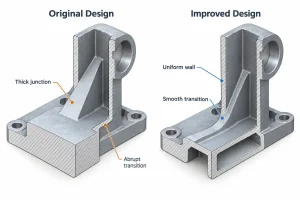
As vistas transversais são importantes durante a revisão do projeto. Uma sede de montagem ou uma ligação por flange que pareça lisa externamente pode, ainda assim, conter uma concentração substancial de material. Sempre que os requisitos estruturais o permitirem, uma região pesada não crítica pode ser esvaziada ou remodelada.
Utilizar transições graduais de espessura
Quando é necessário ligar secções com espessuras diferentes, as transições graduais e os filetes adequados podem atenuar essa variação. A geometria da transição afeta tanto a tensão local como o volume de material que tem de solidificar.
Os filetes mais largos nem sempre são melhores. Um raio interno excessivamente grande pode adicionar material na junção e criar outra secção de espessura excessiva. A secção transversal completa deve, por isso, ser analisada em relação às paredes adjacentes, em vez de se avaliar apenas o contorno da superfície.
Disponha as nervuras e os ressaltos com cuidado
As nervuras aumentam a rigidez local, mas as suas raízes e pontos de intersecção também aumentam a espessura da secção. Várias nervuras espessas que se encontram num único ponto podem criar uma concentração de massa metálica.
A posição, a quantidade e a geometria das nervuras devem estar de acordo com os requisitos de carga. Os ressaltos devem também permitir o apoio da ligação, a maquinagem dos orifícios e a alimentação. Se um ressalto maciço resultar numa espessura local excessiva, pode considerar-se uma configuração oca, juntamente com quaisquer requisitos adicionais relativos à fabricação do núcleo e à maquinagem.
Coordenar os ângulos de rascunho e as margens de usinagem
A inclinação altera as dimensões das paredes ao longo da direção de desenho do padrão. No caso de cavidades profundas e paredes internas, é necessário verificar novamente a espessura mínima local após a aplicação da inclinação.
O margem de usinagem na fundição relaciona as dimensões da peça em bruto com as dimensões finais. Uma espessura insuficiente pode impedir que uma superfície fique totalmente limpa, enquanto uma espessura excessiva aumenta o consumo de material e os requisitos de corte. As secções críticas de espessura reduzida devem ser verificadas em relação à geometria da peça em bruto, aos pontos de referência de maquinagem e ao perfil final, para confirmar que permanece material suficiente após a maquinagem.
Validar secções críticas
A análise do enchimento mostra como o metal fundido atinge as regiões mais finas, enquanto a análise da solidificação ajuda a identificar pontos quentes e dificuldades de alimentação. Estes métodos permitem comparar as diferentes opções de geometria e de processo. A espessura e a qualidade reais requerem a inspeção de amostras.
Durante a fundição experimental, as medições podem centrar-se em paredes finas, transições de espessura grossa para fina e secções em torno dos núcleos. As características usinadas também exigem verificações da espessura residual da parede. A qualidade interna, a estanqueidade e o desempenho estrutural exigem inspeções ou ensaios adequados à função da peça.
A especificação clara da espessura nominal, das tolerâncias e dos valores mínimos locais no desenho permite comparar os resultados da validação com os requisitos definidos. Ajuda também a determinar se as alterações posteriores na geometria ou no processo foram eficazes.
Conclusão
A espessura das paredes na fundição de alumínio em areia depende das características da liga, da distância de fluxo, da geometria local e das condições do processo. Para algumas secções curtas de paredes finas com condições de enchimento favoráveis, 3–5 mm podem servir como referência inicial de projeto. Paredes uniformes, transições graduais e elementos de reforço adequados ajudam a minimizar os riscos de enchimento e solidificação, enquanto as áreas críticas requerem uma análise do processo e a validação de amostras.
Se estiver a desenvolver uma peça de fundição em areia de alumínio, partilhe os desenhos da peça, as especificações da liga e os requisitos de maquinagem com a Equipa de engenharia da MinHe Foundry. Podemos ajudar a avaliar zonas de paredes finas, secções espessas e margens de usinagem, bem como apresentar recomendações para ajustes geométricos e seleção do processo de fundição.




