



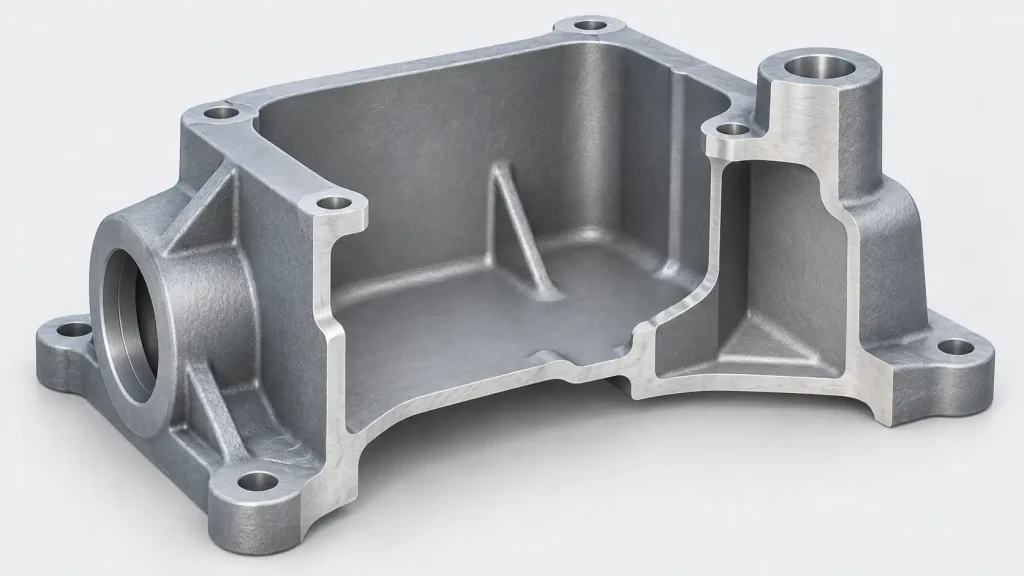
Desde el diseño inicial hasta la entrega final, las piezas de aluminio fundidas en arena deben cumplir los requisitos de fundibilidad, comportamiento estructural y mecanizabilidad. El espesor de la pared afecta a cada etapa: influye en cómo el metal fundido llena el molde, en cómo se solidifica la pieza fundida y en si la pieza acabada tiene suficiente rigidez y margen de mecanizado. Por lo tanto, la selección de un espesor mínimo de pared comienza con un rango de referencia práctico, seguido de una evaluación de la geometría de la pieza y de las condiciones de fundición.
Espesor mínimo de las paredes en la fundición de aluminio en molde de arena
Un espesor de pared de entre 3 y 5 mm puede servir como referencia inicial de diseño para algunas piezas de aluminio de pared delgada fundidas en arena. Las secciones cortas cercanas a la boca de colada suelen ser más fáciles de rellenar. Los paneles anchos y las zonas alejadas de pared delgada son más exigentes y pueden requerir un mayor espesor. El valor final también depende de la aleación y de las condiciones de colada.
La función de pieza introduce requisitos adicionales. Las zonas que soportan carga deben ofrecer suficiente resistencia y rigidez, mientras que las superficies mecanizadas necesitan un margen de material adicional. Los alojamientos huecos también deben tener en cuenta un posible desplazamiento del núcleo, lo que puede hacer que algunas zonas queden más delgadas de lo previsto.
Factores que influyen en el espesor mínimo de la pared
Características de fluidez y solidificación de las aleaciones de aluminio
El metal fundido pierde calor y comienza a solidificarse a medida que fluye a través del molde de arena. Las diferencias en la composición de la aleación y en el comportamiento de solidificación influyen en la capacidad de rellenar las secciones delgadas.
En una sección larga y delgada, el metal debe seguir fluyendo a través de una cavidad estrecha. Si el frente de flujo pierde fluidez demasiado pronto, es posible que el extremo más alejado quede sin rellenar. Por lo tanto, cambiar la aleación puede modificar el espesor de pared que se puede producir de forma constante, incluso cuando la geometría se mantiene igual.
La selección del material también tiene en cuenta la resistencia mecánica, la resistencia a la corrosión y los requisitos de tratamiento térmico. Es posible que una aleación con buena fluidez no cumpla todos los requisitos de servicio, por lo que el diseño del espesor de la pared debe basarse en una especificación de material definida.
Tamaño y geometría de la pieza fundida
Las dimensiones de las piezas influyen en la distancia de flujo, pero la geometría local es igualmente importante. Una pared corta y un panel ancho y delgado pueden tener el mismo espesor, pero el tiempo que tarda el metal en llegar a cada zona puede variar.
Los pasajes estrechos, las esquinas, las cavidades profundas y los cambios bruscos de sección influyen aún más en las condiciones locales de llenado. Una pared delgada cercana a la entrada puede llenarse antes, mientras que una pared igualmente delgada situada en el extremo más alejado de la cavidad requiere que el metal recorra una distancia mayor antes de llegar a ella.
Por lo tanto, el tamaño total de la pieza solo ofrece una indicación aproximada de su moldeabilidad. La longitud, la superficie, la ubicación y la relación de la pared con la entrada de colada permiten hacerse una idea más clara de las dificultades locales de llenado.
Condiciones del molde de arena y del núcleo
El molde de arena debe mantener la forma de la cavidad durante el vertido, al tiempo que permite que se escapen los gases. Las propiedades de la arena, la compactación y las condiciones de ventilación influyen en la calidad local de la pieza fundida.
Las piezas fundidas con núcleo también se ven afectadas por la posición del núcleo. El molde exterior da forma al perfil externo, mientras que el núcleo da forma al perfil interno. El espacio entre ambos determina el espesor de la pared. Si el núcleo se desplaza, el espacio disminuye por un lado y aumenta por el otro, lo que da lugar a paredes irregulares.
Esta variación dimensional puede persistir incluso cuando la cavidad se llene por completo. Representa una desviación respecto a la geometría prevista y debe distinguirse de un llenado incompleto.
Sistemas de vertido, canalización y alimentación
La temperatura de colada, la velocidad de llenado y la disposición de los canales de colada determinan el estado del metal cuando llega a una sección delgada. La ubicación de los canales de colada y la dirección de llenado también influyen en qué zonas se llenan primero y cuáles lo hacen en último lugar.
Los conductos ascendentes suministran principalmente metal fundido adicional para compensar la contracción por solidificación. El hecho de que se llene correctamente una pared delgada no significa necesariamente que una sección gruesa adyacente reciba la alimentación adecuada. El análisis de llenado evalúa si el metal puede llegar a las zonas requeridas, mientras que el análisis de solidificación evalúa si las vías de alimentación permanecen abiertas el tiempo suficiente.
Por qué es importante el espesor de la pared
Exhaustividad de los datos introducidos
Cuando una sección es demasiado delgada, el metal fundido puede perder fluidez antes de llenar la cavidad, lo que provoca un defecto de colada. Las soldaduras en frío pueden producirse cuando se unen frentes de flujo separados pero no se fusionan correctamente.
Estos defectos suelen ser específicos de cada zona. Las zonas de cavidad alejadas, las paredes largas y estrechas y los cambios en la dirección del flujo presentan condiciones de temperatura y flujo diferentes a las de las zonas cercanas a la entrada de colada. Por lo tanto, los defectos de llenado pueden concentrarse en regiones concretas de una misma pieza fundida.
Solidificación y calidad interna
Las secciones gruesas suelen solidificarse más lentamente que las paredes delgadas circundantes y pueden convertirse en puntos calientes locales. La conexión entre las secciones gruesas y las delgadas influye en el tiempo que permanecen abiertas las vías de alimentación.
Por ejemplo, una pared delgada unida a un saliente grueso puede solidificarse y cerrar el conducto de alimentación mientras el saliente aún se está contrayendo. Esto puede provocar cavidades por contracción y porosidad en el interior del casquillo. Las raíces de las bridas, los asientos de montaje y las intersecciones entre varias nervaduras pueden presentar concentraciones similares de material.
Por lo tanto, una pieza fundida puede tener todas sus secciones por encima de su espesor mínimo y, aun así, presentar defectos internos debido a diferencias sustanciales entre secciones adyacentes.
Resistencia y estabilidad dimensional
El espesor de la pared modifica la sección efectiva de soporte de carga e influye en la rigidez y la deformación. Las paredes de la carcasa, los pies de montaje, las bridas de conexión y los salientes para pernos cumplen funciones diferentes y no requieren necesariamente el mismo espesor de sección.
El engrosamiento local añade material, pero también puede aumentar las diferencias de enfriamiento entre regiones adyacentes. El comportamiento estructural y la calidad de la fundición deben tenerse en cuenta dentro de la misma geometría. El simple hecho de aumentar el espesor no garantiza que un diseño sea más fiable.
Costes de material y mecanizado
Al aumentar el espesor de la pared, aumenta el peso de la pieza fundida. En las zonas que requieren corte, el material adicional se convierte también en material a mecanizar, lo que aumenta la cantidad que hay que eliminar.
Sin embargo, un adelgazamiento excesivo puede dificultar la producción. Las pruebas de fundición, las repeticiones o los desechos pueden contrarrestar el ahorro de material. El coste real depende del consumo de material, de los requisitos de mecanizado y de la uniformidad de la producción.
Diseño del espesor de las paredes en piezas de aluminio fundidas en arena
Mantener secciones uniformes en las paredes principales
Las secciones uniformes contribuyen a reducir las diferencias en el tiempo de solidificación entre distintas zonas. Las paredes principales deben tener espesores similares siempre que sea posible, evitando aumentos o disminuciones bruscas en distancias cortas.
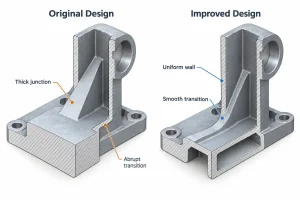
Las vistas transversales son importantes durante la revisión del diseño. Una sede de montaje o una unión con brida que parezca lisa por fuera puede contener, no obstante, una concentración considerable de material. Cuando los requisitos estructurales lo permitan, se puede vaciar o remodelar una zona pesada no crítica.
Utiliza transiciones graduales de grosor
Cuando es necesario unir secciones de distintos espesores, las transiciones graduales y los redondeos adecuados pueden suavizar el cambio. La geometría de la transición influye tanto en la tensión local como en el volumen de material que debe solidificarse.
Los filetes más grandes no siempre son mejores. Un radio interno excesivo puede añadir material en la unión y crear otra sección de gran espesor. Por lo tanto, se debe examinar la sección transversal completa en relación con las paredes adyacentes, en lugar de juzgar únicamente el contorno de la superficie.
Coloca las costillas y las protuberancias con cuidado
Las nervaduras aumentan la rigidez local, pero sus raíces y sus intersecciones también aumentan el espesor de la sección. Varias nervaduras gruesas que convergen en un mismo punto pueden crear una concentración de masa metálica.
La posición, la cantidad y la geometría de conexión de las nervaduras deben ajustarse a los requisitos de carga. Los salientes también deben permitir el soporte de la conexión, el mecanizado de los orificios y la alimentación. Si un saliente macizo genera un espesor local excesivo, se puede considerar una configuración hueca, junto con los requisitos adicionales de fabricación del núcleo y de mecanizado.
Coordenar los ángulos de desbaste y los márgenes de mecanizado
El ángulo de desmoldeo modifica las dimensiones de las paredes a lo largo de la dirección de dibujo del patrón. En el caso de cavidades profundas y paredes internas, es necesario volver a comprobar el espesor mínimo local una vez aplicado el ángulo de desmoldeo.
En sobredimensión de mecanizado en piezas de fundición relaciona las dimensiones de la pieza en bruto con las dimensiones finales. Un exceso de material puede impedir que una superficie quede completamente limpia, mientras que un exceso de material aumenta el consumo de material y los requisitos de corte. Las secciones delgadas críticas deben compararse con la geometría de la pieza en bruto, los puntos de referencia de mecanizado y el perfil final para confirmar que queda suficiente material tras el mecanizado.
Validar secciones críticas
El análisis del llenado muestra cómo el metal fundido llega a las zonas más delgadas, mientras que el análisis de la solidificación ayuda a identificar puntos calientes y dificultades de alimentación. Estos métodos permiten comparar las diferentes opciones de geometría y de proceso. Para determinar el espesor y la calidad reales es necesario inspeccionar las muestras.
Durante la fundición de prueba, las mediciones pueden centrarse en las paredes delgadas, las transiciones de grueso a delgado y las secciones que rodean los núcleos. Los elementos mecanizados también requieren comprobaciones del espesor de pared restante. La calidad interna, la estanqueidad y el comportamiento estructural requieren una inspección o ensayos adecuados a la función de la pieza.
Especificar claramente en el plano el espesor nominal, las tolerancias y los espesores mínimos locales permite comparar los resultados de la validación con los requisitos definidos. Además, ayuda a determinar si los cambios posteriores en la geometría o en el proceso han sido eficaces.
Conclusión
El espesor de las paredes en la fundición de aluminio en arena depende de las características de la aleación, la distancia de flujo, la geometría local y las condiciones del proceso. Para algunas secciones cortas de paredes delgadas con condiciones de llenado favorables, un espesor de entre 3 y 5 mm puede servir como referencia inicial de diseño. Las paredes uniformes, las transiciones graduales y los elementos de refuerzo adecuados ayudan a mitigar los riesgos relacionados con el llenado y la solidificación, mientras que las zonas críticas requieren un análisis del proceso y la validación mediante muestras.
Si estás desarrollando una pieza de fundición en arena de aluminio, comparte los planos de la pieza, las especificaciones de la aleación y los requisitos de mecanizado con el Equipo de ingeniería de MinHe Foundry. Podemos ayudar a evaluar las zonas de paredes delgadas, las secciones gruesas y los márgenes de mecanizado, y ofrecer recomendaciones para ajustar la geometría y seleccionar el proceso de fundición.




