



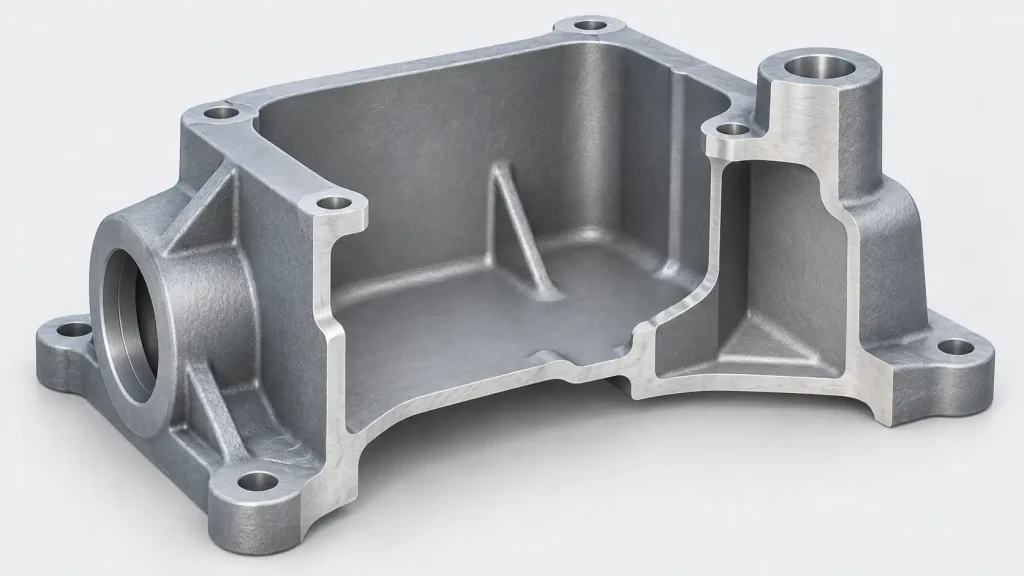
De la conception initiale à la livraison finale, les pièces moulées en aluminium au sable doivent répondre à des exigences en matière de moulabilité, de performances structurelles et d'usinabilité. L'épaisseur de paroi a une incidence sur chaque étape : elle détermine la manière dont le métal en fusion remplit le moule, la façon dont la pièce moulée se solidifie, ainsi que la rigidité et la marge d'usinage de la pièce finie. Le choix d'une épaisseur de paroi minimale repose donc d'abord sur une plage de référence pratique, puis sur une évaluation de la géométrie de la pièce et des conditions de moulage.
Épaisseur minimale des parois pour la coulée en sable de l'aluminium
Une épaisseur de paroi comprise entre 3 et 5 mm peut servir de référence initiale pour la conception de certaines pièces en aluminium moulées au sable à parois minces. Les sections courtes situées près de la buse sont généralement plus faciles à remplir. Les larges panneaux et les zones éloignées à parois minces sont plus difficiles à remplir et peuvent nécessiter une épaisseur plus importante. La valeur finale dépend également de l’alliage et des conditions de coulée.
La fonction « pièce » impose des exigences supplémentaires. Les zones porteuses doivent présenter une résistance et une rigidité suffisantes, tandis que les surfaces usinées doivent disposer d'une marge de matière supplémentaire. Les logements creux doivent également tenir compte d'un éventuel décalage du noyau, susceptible de rendre certaines zones plus fines que prévu.
Facteurs influant sur l'épaisseur minimale de la paroi
Caractéristiques de fluidité et de solidification des alliages d'aluminium
Le métal en fusion perd de la chaleur et commence à se solidifier lorsqu'il s'écoule dans le moule en sable. Les différences de composition de l'alliage et de comportement à la solidification influent sur la capacité à remplir les sections minces.
Dans une section longue et étroite, le métal doit continuer à s'écouler à travers une cavité étroite. Si le front d'écoulement perd sa fluidité trop tôt, l'extrémité opposée risque de ne pas être remplie. Changer d'alliage peut donc modifier l'épaisseur de paroi pouvant être obtenue de manière constante, même lorsque la géométrie reste identique.
Le choix du matériau tient également compte de la résistance mécanique, de la résistance à la corrosion et des exigences en matière de traitement thermique. Un alliage présentant une bonne fluidité peut ne pas répondre à toutes les exigences d'utilisation ; c'est pourquoi la conception de l'épaisseur de paroi doit s'appuyer sur un cahier des charges défini pour le matériau.
Dimensions et géométrie des pièces moulées
Les dimensions des pièces influencent la distance parcourue par le flux, mais la géométrie locale revêt une importance tout aussi grande. Une paroi courte et un panneau large et fin peuvent avoir la même épaisseur, mais le temps nécessaire au métal pour atteindre chaque zone peut varier.
Les passages étroits, les angles, les cavités profondes et les changements brusques de section influent également sur les conditions locales de remplissage. Une paroi mince située près de la buse peut se remplir rapidement, tandis qu'une paroi tout aussi mince située à l'extrémité opposée de la cavité nécessite que le métal parcoure une plus grande distance avant de l'atteindre.
La taille globale de la pièce ne donne donc qu’une indication approximative de sa coulabilité. La longueur, la surface et l’emplacement de la paroi, ainsi que sa position par rapport à la buse, permettent de mieux cerner les difficultés locales de remplissage.
Conditions relatives aux moules en sable et aux noyaux
Le moule en sable doit conserver la forme de la cavité pendant la coulée tout en permettant aux gaz de s'échapper. Les propriétés du sable, son compactage et les conditions de purge ont tous une incidence sur la qualité locale de la pièce moulée.
La position du noyau a également une incidence sur les pièces moulées à noyau. Le moule extérieur détermine le profil externe, tandis que le noyau détermine le profil interne. L'écart entre les deux détermine l'épaisseur de la paroi. Si le noyau se déplace, cet écart diminue d'un côté et augmente de l'autre, ce qui entraîne des parois irrégulières.
Cette variation dimensionnelle peut persister même lorsque la cavité est entièrement remplie. Elle correspond à un écart par rapport à la géométrie prévue et doit être distinguée d'un remplissage incomplet.
Systèmes de coulée, de canaux de coulée et d'alimentation
La température de coulée, la vitesse de remplissage et la disposition des canaux de coulée déterminent l'état du métal lorsqu'il atteint une section mince. L'emplacement des canaux de coulée et le sens de remplissage influencent également les zones qui se remplissent en premier et en dernier.
Les conduits d'alimentation servent principalement à fournir du métal en fusion supplémentaire afin de compenser le retrait de solidification. Le fait de réussir à remplir une paroi mince ne signifie pas nécessairement qu'une section épaisse adjacente recevra une alimentation suffisante. L'analyse du remplissage permet de déterminer si le métal peut atteindre les zones requises, tandis que l'analyse de la solidification permet de vérifier si les voies d'alimentation restent ouvertes suffisamment longtemps.
Pourquoi l'épaisseur des parois est-elle importante ?
Exhaustivité des informations fournies
Lorsqu'une section est trop fine, le métal en fusion peut perdre de sa fluidité avant d'avoir rempli la cavité, ce qui provoque un défaut de coulée. Des défauts de soudure à froid peuvent se produire lorsque des fronts d'écoulement distincts se rencontrent sans parvenir à se souder correctement.
Ces défauts sont souvent liés à l'emplacement. Les zones de cavité éloignées, les parois longues et étroites ainsi que les changements de direction d'écoulement présentent des conditions de température et d'écoulement différentes de celles des zones proches de la buse. Les défauts de remplissage peuvent donc se concentrer dans certaines zones d'une même pièce moulée.
Solidification et qualité interne
Les sections épaisses se solidifient généralement plus lentement que les parois minces environnantes et peuvent devenir des points chauds locaux. La jonction entre les sections épaisses et minces influe sur la durée pendant laquelle les voies d’alimentation restent ouvertes.
Par exemple, une paroi mince reliée à un bossage épais peut se solidifier et obstruer le canal d'alimentation alors que le bossage est encore en train de se contracter. Cela peut entraîner cavités de retrait et porosité à l'intérieur du corps. Les racines des brides, les sièges de fixation et les intersections entre plusieurs nervures peuvent présenter des concentrations de matière similaires.
Une pièce moulée peut donc présenter, dans chacune de ses sections, une épaisseur supérieure à son épaisseur minimale et développer néanmoins des défauts internes en raison de différences importantes entre des sections adjacentes.
Résistance et stabilité dimensionnelle
L'épaisseur de la paroi modifie la section porteuse effective et influe sur la rigidité et la déformation. Les parois du boîtier, les pieds de fixation, les brides de raccordement et les bossages de boulons remplissent des fonctions différentes et ne nécessitent pas nécessairement la même épaisseur de section.
Un épaississement local ajoute de la matière, mais il peut également accroître les différences de refroidissement entre des zones adjacentes. Les performances structurelles et la qualité de la coulée doivent être prises en compte au sein d'une même géométrie. Une épaisseur supplémentaire ne suffit pas à elle seule à garantir la fiabilité d'une conception.
Coûts des matériaux et d'usinage
L'augmentation de l'épaisseur de la paroi entraîne une augmentation du poids de la pièce moulée. Dans les zones devant être usinées, ce surplus de matière devient également matière à enlever, ce qui augmente la quantité de matière à retirer.
Un amincissement excessif peut toutefois compliquer la production. Les essais de moulage, les retouches ou les rebuts peuvent annuler les économies réalisées sur les matériaux. Le coût réel dépend de la consommation de matière, des exigences d'usinage et de la régularité de la production.
Dimensionnement de l'épaisseur des parois des pièces moulées en aluminium au sable
Veiller à ce que les sections des murs porteurs soient uniformes
Des sections uniformes permettent de réduire les différences de temps de solidification entre les différentes zones. Dans la mesure du possible, les parois principales doivent présenter des épaisseurs similaires, en évitant les augmentations ou les diminutions brusques sur de courtes distances.
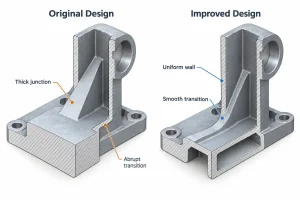
Les vues en coupe transversale jouent un rôle important lors de la revue de conception. Un siège de fixation ou un raccord à bride qui semble lisse à l'extérieur peut néanmoins présenter une concentration importante de matière. Lorsque les exigences structurelles le permettent, une zone lourde non critique peut être évidée ou remodelée.
Utilisez des transitions progressives d'épaisseur
Lorsque des sections d'épaisseurs différentes doivent être raccordées, des transitions progressives et des congés adaptés permettent d'atténuer ce changement. La géométrie de la transition influe à la fois sur les contraintes locales et sur le volume de matière qui doit se solidifier.
Des filets plus larges ne sont pas toujours préférables. Un rayon interne trop important peut entraîner un surcroît de matière au niveau de la jonction et créer une nouvelle section épaisse. Il convient donc d’examiner la section transversale dans son ensemble par rapport aux parois adjacentes, plutôt que de se limiter à l’évaluation du seul contour de la surface.
Disposez soigneusement les nervures et les bossages
Les nervures augmentent la rigidité locale, mais leurs racines et leurs intersections augmentent également l'épaisseur de la section. Plusieurs nervures épaisses se rejoignant en un point peuvent créer une concentration de masse métallique.
La position, le nombre et la géométrie des nervures doivent être adaptés aux contraintes de charge. Les bossages doivent également permettre le soutien des raccords, l'usinage des alésages et l'alimentation. Si un bossage plein entraîne une épaisseur locale excessive, une configuration creuse peut être envisagée, en tenant compte des exigences supplémentaires en matière de fabrication du noyau et d'usinage.
Coordonnées des angles de dépouille et des surépaisseurs d'usinage
Le dépouille modifie les dimensions des parois dans le sens du tracé du modèle. Pour les cavités profondes et les parois internes, il convient de vérifier à nouveau l'épaisseur minimale locale une fois le dépouille appliqué.
Le surépaisseur d'usinage des pièces moulées permet de faire le lien entre les cotes de l'ébauche et celles de la pièce finie. Une épaisseur insuffisante peut empêcher le nettoyage complet d'une surface, tandis qu'une épaisseur excessive augmente la consommation de matière et les exigences d'usinage. Les sections critiques de faible épaisseur doivent être vérifiées par rapport à la géométrie de l'ébauche, aux repères d'usinage et au profil fini afin de s'assurer qu'il reste suffisamment de matière après l'usinage.
Valider les sections critiques
L'analyse du remplissage permet de comprendre comment le métal en fusion atteint les zones de faible épaisseur, tandis que l'analyse de la solidification aide à identifier les points chauds et les difficultés d'alimentation. Ces méthodes facilitent la comparaison entre les différentes options de géométrie et de procédé. L'épaisseur et la qualité réelles nécessitent un contrôle des échantillons.
Lors des essais de coulée, les mesures peuvent porter principalement sur les parois minces, les transitions entre zones épaisses et minces, ainsi que les sections entourant les noyaux. Les éléments usinés nécessitent également des contrôles de l'épaisseur de paroi restante. La qualité interne, l'étanchéité et les performances structurelles doivent faire l'objet d'inspections ou d'essais adaptés à la fonction de la pièce.
Le fait d'indiquer clairement sur le plan l'épaisseur nominale, les tolérances et les épaisseurs minimales locales permet de comparer les résultats de la validation aux exigences définies. Cela permet également de déterminer si les modifications ultérieures apportées à la géométrie ou au processus ont été efficaces.
Conclusion
L'épaisseur des parois dans le moulage au sable de l'aluminium dépend des caractéristiques de l'alliage, de la distance d'écoulement, de la géométrie locale et des conditions de fabrication. Pour certaines sections courtes à parois minces présentant des conditions de remplissage favorables, une épaisseur de 3 à 5 mm peut servir de référence initiale pour la conception. Des parois uniformes, des transitions progressives et des éléments de renfort adaptés permettent de limiter les risques liés au remplissage et à la solidification, tandis que les zones critiques nécessitent une analyse du processus et une validation par échantillonnage.
Si vous travaillez sur un projet de moulage au sable d'aluminium, transmettez-nous les plans de vos pièces, les spécifications de l'alliage et les exigences d'usinage à l'adresse suivante : L'équipe d'ingénieurs de MinHe Foundry. Nous pouvons vous aider à évaluer les zones à parois minces, les sections épaisses et les surépaisseurs d'usinage, et vous proposer des recommandations concernant les ajustements géométriques et le choix du procédé de moulage.




