



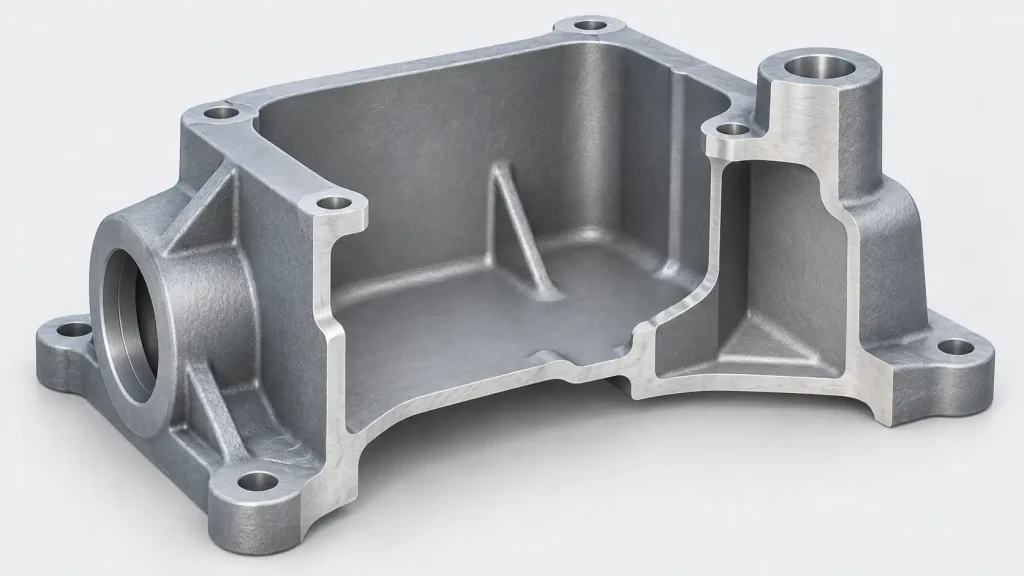
Vom ersten Entwurf bis zur endgültigen Auslieferung müssen Aluminium-Sandgussteile die Anforderungen hinsichtlich Gießbarkeit, mechanischer Eigenschaften und Bearbeitbarkeit erfüllen. Die Wandstärke wirkt sich auf jede Phase aus: Sie beeinflusst, wie die Schmelze die Form ausfüllt, wie das Gussteil erstarrt und ob das fertige Bauteil über ausreichende Steifigkeit und Bearbeitungszugabe verfügt. Die Festlegung einer Mindestwandstärke beginnt daher mit einem praktischen Referenzbereich, gefolgt von einer Bewertung der Bauteilgeometrie und der Gussbedingungen.
Mindestwandstärke beim Aluminium-Sandguss
Eine Wandstärke von 3–5 mm kann bei einigen dünnwandigen Aluminium-Sandgussteilen als erste Auslegungsgrundlage dienen. Kurze Abschnitte in der Nähe des Eingusses lassen sich in der Regel leichter füllen. Breite Platten und abgelegene dünnwandige Bereiche sind anspruchsvoller und erfordern unter Umständen eine größere Wandstärke. Der endgültige Wert hängt zudem von der Legierung und den Gießbedingungen ab.
Die Teilfunktion bringt zusätzliche Anforderungen mit sich. Tragende Bereiche müssen eine ausreichende Festigkeit und Steifigkeit aufweisen, während bearbeitete Oberflächen zusätzlichen Materialüberschuss benötigen. Bei Hohlkörpern muss zudem eine mögliche Kernverschiebung berücksichtigt werden, die dazu führen kann, dass einige Bereiche dünner als vorgesehen ausfallen.
Faktoren, die die Mindestwandstärke beeinflussen
Fließ- und Erstarrungseigenschaften von Aluminiumlegierungen
Geschmolzenes Metall gibt Wärme ab und beginnt zu erstarren, während es durch die Sandform fließt. Unterschiede in der Legierungszusammensetzung und im Erstarrungsverhalten beeinflussen die Fähigkeit, dünne Wandstärken auszufüllen.
Bei einem langen, schmalen Querschnitt muss das Metall durch einen schmalen Hohlraum weiterfließen. Verliert die Fließfront zu früh ihre Fließfähigkeit, bleibt das gegenüberliegende Ende möglicherweise ungefüllt. Durch eine Änderung der Legierung lässt sich daher die Wandstärke variieren, die konsistent hergestellt werden kann, selbst wenn die Geometrie gleich bleibt.
Bei der Materialauswahl spielen auch Festigkeit, Korrosionsbeständigkeit und Anforderungen an die Wärmebehandlung eine Rolle. Eine Legierung mit guter Fließfähigkeit erfüllt möglicherweise nicht alle Betriebsanforderungen, daher muss die Auslegung der Wandstärke auf einer festgelegten Materialspezifikation basieren.
Gussgröße und Geometrie
Die Abmessungen der Bauteile beeinflussen die Strömungsstrecke, doch die lokale Geometrie ist ebenso wichtig. Eine kurze Wand und eine breite, dünne Platte können zwar dieselbe Dicke aufweisen, dennoch kann die Zeit, die das Metall benötigt, um jeden Bereich zu erreichen, unterschiedlich sein.
Enge Durchgänge, Ecken, tiefe Hohlräume und abrupte Querschnittsänderungen beeinflussen die lokalen Füllbedingungen zusätzlich. Eine dünne Wand in der Nähe des Angusses kann sich frühzeitig füllen, während eine ebenso dünne Wand am anderen Ende des Hohlraums eine längere Wegstrecke zurücklegen muss, bevor sie vom Metall erreicht wird.
Die Gesamtgröße des Bauteils liefert daher nur einen groben Anhaltspunkt für die Gießbarkeit. Die Länge, die Fläche, die Lage und die Ausrichtung der Wand zum Anguss geben ein klareres Bild von den lokalen Schwierigkeiten beim Befüllen.
Bedingungen für Sandformen und -kerne
Die Sandform muss während des Gießvorgangs die Form des Hohlraums beibehalten und gleichzeitig das Entweichen von Gasen ermöglichen. Die Eigenschaften des Sandes, die Verdichtung und die Entlüftungsbedingungen beeinflussen die lokale Gussqualität.
Auch bei Kerngussstücken spielt die Position des Kerns eine Rolle. Die äußere Form bildet das Außenprofil, während der Kern das Innenprofil bildet. Der Abstand zwischen beiden bestimmt die Wandstärke. Verschiebt sich der Kern, verringert sich der Abstand auf der einen Seite und vergrößert sich auf der anderen, was zu ungleichmäßigen Wänden führt.
Diese Maßabweichung kann auch dann bestehen bleiben, wenn sich der Hohlraum vollständig füllt. Sie stellt eine Abweichung von der vorgesehenen Geometrie dar und sollte von einer unvollständigen Füllung unterschieden werden.
Gieß-, Anguss- und Zuführsysteme
Die Gießtemperatur, die Füllgeschwindigkeit und die Anordnung der Angusskanäle bestimmen den Zustand des Metalls, wenn es einen dünnen Abschnitt erreicht. Die Lage der Angusskanäle und die Füllrichtung beeinflussen zudem, welche Bereiche zuerst und welche zuletzt gefüllt werden.
Steigkanäle dienen in erster Linie dazu, zusätzliches geschmolzenes Metall zuzuführen, um die Erstarrungsschrumpfung auszugleichen. Eine erfolgreiche Befüllung einer dünnen Wand bedeutet nicht zwangsläufig, dass ein angrenzender dicker Abschnitt ausreichend mit Metall versorgt wird. Bei der Befüllungsanalyse wird geprüft, ob das Metall die erforderlichen Bereiche erreichen kann, während bei der Erstarrungsanalyse untersucht wird, ob die Zufuhrwege lange genug offen bleiben.
Warum die Wandstärke eine Rolle spielt
Vollständigkeit der Angaben
Ist ein Abschnitt zu dünn, kann das geschmolzene Metall seine Fließfähigkeit verlieren, bevor es den Hohlraum ausfüllt, was zu einem Lauffehler führt. Kaltverschlüsse können entstehen, wenn separate Fließfronten aufeinandertreffen, sich jedoch nicht richtig verbinden.
Diese Fehler treten häufig ortsspezifisch auf. In abgelegenen Hohlraumbereichen, an langen, schmalen Wänden und an Stellen, an denen sich die Strömungsrichtung ändert, herrschen andere Temperatur- und Strömungsverhältnisse als in Bereichen in der Nähe des Angusses. Füllfehler können sich daher auf bestimmte Bereiche desselben Gussteils konzentrieren.
Erstarrung und innere Qualität
Dicke Abschnitte erstarren in der Regel langsamer als die umgebenden dünnen Wände und können zu lokalen Überhitzungsstellen werden. Der Übergang zwischen dicken und dünnen Abschnitten beeinflusst, wie lange die Zuführwege offen bleiben.
Beispielsweise kann eine dünne Wand, die mit einem dicken Vorsprung verbunden ist, erstarren und den Zufuhrkanal verschließen, während sich der Vorsprung noch zusammenzieht. Dies kann dazu führen, dass Schrumpfhohlräume und Porosität im Inneren des Flansches. Flanschwurzeln, Befestigungssitze und Schnittstellen zwischen mehreren Rippen können ähnliche Materialkonzentrationen aufweisen.
Ein Gussstück kann daher in jedem Abschnitt eine Dicke aufweisen, die über seiner Mindestdicke liegt, und dennoch aufgrund erheblicher Unterschiede zwischen benachbarten Abschnitten innere Fehler aufweisen.
Festigkeit und Formstabilität
Die Wandstärke verändert den wirksamen tragenden Querschnitt und beeinflusst die Steifigkeit und die Verformung. Gehäusewände, Befestigungsfüße, Anschlussflansche und Schraubvorsprünge erfüllen unterschiedliche Funktionen und erfordern nicht unbedingt die gleiche Querschnittsdicke.
Eine lokale Verdickung sorgt zwar für mehr Material, kann aber auch die Kühlungsunterschiede zwischen benachbarten Bereichen vergrößern. Die strukturelle Leistungsfähigkeit und die Gussqualität müssen innerhalb derselben Geometrie berücksichtigt werden. Eine zusätzliche Dicke allein bedeutet noch nicht, dass eine Konstruktion zuverlässiger ist.
Material- und Bearbeitungskosten
Eine größere Wandstärke erhöht das Gussgewicht. In Bereichen, die bearbeitet werden müssen, wird das zusätzliche Material ebenfalls zum Zerspanungsmaterial, wodurch sich die Menge des abzutragenden Materials erhöht.
Eine übermäßige Ausdünnung kann jedoch die Fertigung erschweren. Probegüsse, Nacharbeiten oder Ausschuss können die Materialeinsparungen zunichte machen. Die tatsächlichen Kosten hängen vom Materialverbrauch, den Bearbeitungsanforderungen und der Konsistenz der Fertigung ab.
Auslegung der Wandstärke bei Aluminium-Sandgussteilen
Einheitliche Hauptwandquerschnitte beibehalten
Gleichmäßige Querschnitte tragen dazu bei, Unterschiede in der Erstarrungszeit zwischen verschiedenen Bereichen zu verringern. Die Hauptwände sollten, soweit möglich, eine einheitliche Dicke aufweisen, wobei abrupte Zunahmen oder Abnahmen über kurze Strecken vermieden werden sollten.
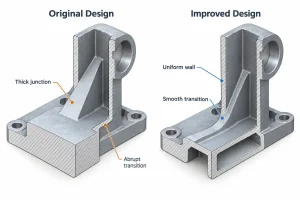
Querschnittsansichten sind bei der Konstruktionsprüfung von großer Bedeutung. Eine Befestigungsaufnahme oder eine Flanschverbindung, die von außen glatt erscheint, kann dennoch eine erhebliche Materialkonzentration aufweisen. Sofern es die konstruktiven Anforderungen zulassen, kann ein nicht kritischer, materialintensiver Bereich ausgehöhlt oder umgestaltet werden.
Verwenden Sie sanfte Übergänge bei der Dicke
Wenn Abschnitte unterschiedlicher Dicke miteinander verbunden werden müssen, können sanfte Übergänge und geeignete Verrundungen den Übergang abmildern. Die Geometrie des Übergangs wirkt sich sowohl auf die lokale Spannung als auch auf die Menge des Materials aus, das erstarren muss.
Größere Verrundungen sind nicht immer besser. Ein übergroßer Innenradius kann zu Materialzunahme an der Verbindungsstelle führen und einen weiteren dicken Querschnittsbereich erzeugen. Daher sollte der gesamte Querschnitt im Verhältnis zu den angrenzenden Wänden betrachtet werden, anstatt nur die Oberflächenkontur zu beurteilen.
Rippen und Vorsprünge sorgfältig anordnen
Rippen erhöhen die lokale Steifigkeit, doch ihre Ansätze und Schnittpunkte führen auch zu einer Vergrößerung der Querschnittsdicke. Wenn mehrere dicke Rippen an einem Punkt zusammenlaufen, kann dies zu einer Konzentration von Metall führen.
Die Position, Anzahl und Geometrie der Rippen sollten den Belastungsanforderungen entsprechen. Die Vorsprünge müssen zudem die Befestigung, die Bohrbearbeitung und die Zuführung ermöglichen. Führt ein massiver Vorsprung zu einer übermäßigen lokalen Wandstärke, kann eine hohle Ausführung in Betracht gezogen werden, wobei etwaige zusätzliche Anforderungen an den Kernbau und die Bearbeitung zu berücksichtigen sind.
Koordinaten, Entformungswinkel und Bearbeitungszugaben
Der Entformungsschrägwinkel verändert die Wandstärken entlang der Zeichnungsrichtung. Bei tiefen Hohlräumen und Innenwänden muss die lokale Mindestwandstärke nach Anwendung des Entformungsschrägwinkels erneut überprüft werden.
Die Guss-Bearbeitungszugabe verknüpft die Rohteilabmessungen mit den Fertigmaßen. Bei unzureichendem Materialaufmaß kann eine Oberfläche möglicherweise nicht vollständig bearbeitet werden, während ein zu großes Materialaufmaß den Materialverbrauch und den Bearbeitungsaufwand erhöht. Kritische dünne Bereiche sollten anhand der Rohteilgeometrie, der Bezugspunkte und des Fertigprofils überprüft werden, um sicherzustellen, dass nach der Bearbeitung ausreichend Material verbleibt.
Kritische Abschnitte validieren
Die Füllanalyse zeigt, wie die Metallschmelze dünne Bereiche erreicht, während die Erstarrungsanalyse dabei hilft, Hotspots und Zuführungsprobleme zu identifizieren. Diese Methoden ermöglichen Vergleiche zwischen verschiedenen Geometrie- und Prozessoptionen. Die tatsächliche Dicke und Qualität müssen durch eine Probenprüfung ermittelt werden.
Bei Probegussverfahren können sich die Messungen auf dünne Wände, Übergänge von dick zu dünn und Bereiche rund um Kerne konzentrieren. Auch bei bearbeiteten Bauteilen muss die verbleibende Wandstärke überprüft werden. Die innere Qualität, die Dichtheit und die strukturelle Leistungsfähigkeit erfordern eine der Funktion des Bauteils angemessene Prüfung oder Testung.
Durch die eindeutige Angabe von Nenndicke, Toleranzen und lokalen Mindestwerten in der Zeichnung lassen sich die Validierungsergebnisse mit den festgelegten Anforderungen vergleichen. Außerdem lässt sich so feststellen, ob spätere Änderungen an der Geometrie oder am Prozess wirksam waren.
Schlussfolgerung
Die Wandstärke beim Aluminium-Sandguss hängt von den Legierungseigenschaften, der Fließstrecke, der lokalen Geometrie und den Prozessbedingungen ab. Für einige kurze, dünnwandige Abschnitte mit günstigen Füllbedingungen können 3–5 mm als vorläufiger Auslegungsrichtwert dienen. Gleichmäßige Wände, sanfte Übergänge und geeignete Verstärkungsmerkmale tragen dazu bei, Risiken beim Füllen und Erstarren zu minimieren, während kritische Bereiche eine Prozessanalyse und eine Validierung anhand von Proben erfordern.
Wenn Sie ein Aluminium-Sandgussteil entwickeln, teilen Sie bitte Ihre Teilezeichnungen, die Legierungsspezifikation und die Anforderungen an die mechanische Bearbeitung mit dem Das Ingenieurteam von MinHe Foundry. Wir können Sie bei der Bewertung von dünnwandigen Bereichen, dicken Wandstärken und Bearbeitungszugaben unterstützen und Ihnen Empfehlungen für Geometrieanpassungen sowie die Auswahl des Gussverfahrens geben.




