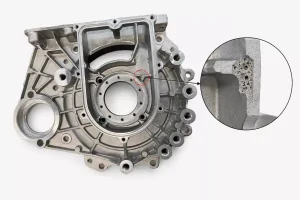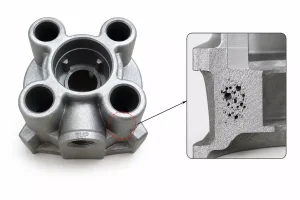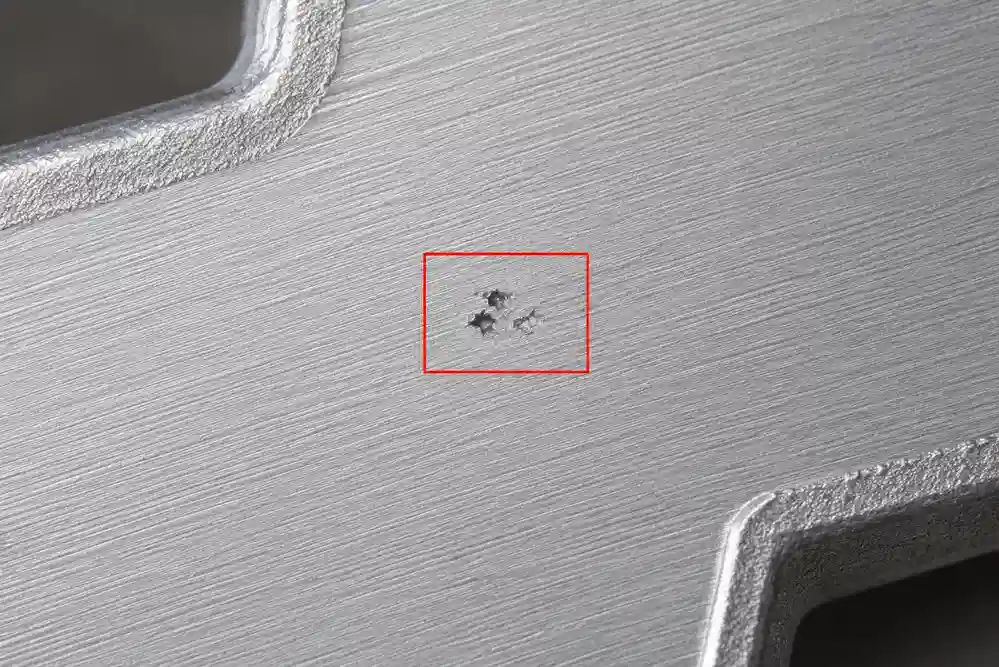
Bei der Herstellung von Aluminiumgussteilen treten manche Fehler nicht direkt an der Gussoberfläche zutage. Ein Bauteil kann zwar die Sichtprüfung bestehen, doch können nach der CNC-Bearbeitung innere Hohlräume sichtbar werden oder bei der Druckprüfung Undichtigkeiten auftreten. Schrumpfhohlräume und Schrumpfporosität sind typische Beispiele für solche verborgenen Gussfehler.
Beim Niederdruckguss, Schwerkraftdruckguss, beim Sandguss und bei Aluminiumdruckgussteilen können Schrumpfungsfehler in unterschiedlicher Form auftreten, doch der grundlegende Mechanismus ist ähnlich: Geschmolzenes Aluminium zieht sich während der Erstarrung zusammen, ohne kontinuierlich mit Material versorgt zu werden.
Dieser Artikel erläutert die Ursachen, Erkennungsmethoden, Präventionsmaßnahmen und praktische Fallbeispiele im Zusammenhang mit Schrumpfporosität und hilft Ingenieuren dabei, das Risiko dieses Defekts bei Aluminiumgussprojekten zu verringern.
Was sind Schrumpfhohlräume und Porosität bei Aluminiumgussteilen?
Die Hauptursache für Schrumpfungsfehler ist die Volumenverringerung von Aluminium während seiner Erstarrungsphase ohne ausreichende Zufuhr von geschmolzenem Metall.
Aluminiumlegierungen unterliegen beim Übergang vom flüssigen in den festen Zustand typischerweise einer Volumenkontraktion von etwa 4% bis 6%. Wenn ein bestimmter Abschnitt des Gussteils erstarrt, während die äußeren Zufuhrkanäle bereits erstarrt oder verstopft sind, entsteht in diesem Abschnitt ein Massendefizit, was zu rauen, unregelmäßigen inneren Hohlräumen führt.
Zu den typischen Formen von Schrumpfungsfehlern zählen Schrumpfungshohlräume und Schrumpfungsporosität. Schrumpfhohlräume treten in der Regel als größere, konzentrierte Hohlräume in dicken Abschnitten, an „Hot Spots“ oder in Bereichen auf, die als letzte erstarren, und ihre Innenflächen sind oft rau und unregelmäßig. Schrumpfporosität ist in der Regel feiner und stärker verteilt und bildet sich häufig zwischen dendritischen Körnern als kleine, miteinander verbundene Poren oder schwammartige Hohlräume.
Hauptursachen für Schrumpfungsfehler
Schrumpfprobleme bei Aluminiumgussteilen werden selten durch einen einzigen, isolierten Faktor verursacht. Vielmehr sind sie das Ergebnis des Zusammenspiels von Bauteilkonstruktion, thermischem Gleichgewicht der Gussform und Prozessparametern.
Produktstruktur und Wandstärke
Bereiche mit dicken Querschnitten, Querverbindungen oder massiven Vorsprüngen kühlen am langsamsten ab und werden als „Hot Spots“ bezeichnet. Während der Erstarrung erstarren dünnere Bereiche aufgrund der Formkühlung schnell und isolieren so die dickeren Bereiche (Hot Spots). Wird der Angusskanal vorzeitig verstopft, bilden sich unweigerlich Schrumpfhohlräume oder Porositäten in der Mitte dieser Hotspots.
Aufbau des Gating- und Zuführsystems
Dies ist die direkte Ursache für Zuführungsfehler. Beim Sand- und Schwerkraftguss äußert sich dies in zu kleinen Angusskanälen oder einem vorzeitigen Erstarren des Angusshalses. In Niederdruck-Druckguss (LPDC) tritt dies auf, wenn die Haltezeit nicht ausreicht oder das Steigrohr zu früh erstarrt. Beim Hochdruckguss (HPDC) erstarren die relativ dünnen Angusskanäle oft, bevor die Verstärkungsphase abgeschlossen ist, wodurch die sekundäre Zufuhr zu abgelegenen dicken Bereichen unterbrochen wird.
Temperatur des Formteils und Ungleichgewicht bei der Kühlung
Eine unzureichende Auslegung der Kühlkanäle oder eine lokale Wärmeansammlung während kontinuierlicher Produktionsläufe kann zu künstlichen Hotspots führen. Dies beeinträchtigt das Prinzip der gerichteten Erstarrung, bei dem das Gussteil schrittweise von den am weitesten entfernten Bereichen zurück in Richtung der Anguss- bzw. Einspeisestelle erstarren muss.
Legierungszusammensetzung und Erstarrungseigenschaften
Das Erstarrungsverhalten variiert stark zwischen den verschiedenen Aluminiumgüten. Legierungen mit breiten Erstarrungszonen (der Temperaturunterschied zwischen Liquidus- und Solidus-Linien, wie beispielsweise bei bestimmten Al-Cu- oder Al-Mg-Serien) neigen zu einer breiartigen Erstarrung. Dies erhöht den Fließwiderstand des geschmolzenen Aluminiums zwischen den Dendriten erheblich, was die Zuführung extrem erschwert und zu einer verstreuten Mikroporosität führt. Umgekehrt weisen Standard-Al-Si-Legierungen (wie A356) bei korrekter Verarbeitung eine bessere Fließfähigkeit und eine geringere Neigung zur Mikroschrumpfung auf.
Gängige industrielle Prüfverfahren
Je nach Produktionsphase und Qualitätskontrollstandards setzen Gießereien in der Regel eine Kombination aus den folgenden zerstörungsfreien Prüfverfahren (NDT) und zerstörenden Prüfverfahren ein:
| Prüfverfahren | Produktionsphase | Feststellbare Probleme | Einschränkungen |
| Sichtprüfung nach der Bearbeitung | Nachbearbeitung | Erkennt Makroschrumpfung, die an kritischen Dichtflächen oder Gewindebohrungen sichtbar wird. | Ein reaktiver Ansatz; kann unter der Oberfläche liegende Fehler in unbearbeiteten Bereichen nicht erkennen. |
| Röntgenprüfung (RT) | Stichprobenprüfung von Gussteilen/Fertigteilen | Dient zur Beurteilung großer interner Schrumpfhohlräume und gebündelter Porosität (2D-Bildgebung). | Weniger empfindlich gegenüber feiner Mikroporosität oder Mikrohohlräumen in extrem dünnen Wänden. |
| Industrielle CT-Tomographie | Prototypenbau / Fehleranalyse | Bietet eine quantitative 3D-Analyse der Porositätsrate, des Volumens und der räumlichen Konnektivität. | Hohe Anlagenkosten und lange Durchlaufzeiten; für die Serienprüfung von 100% ungeeignet. |
| Dichtheitsprüfung unter Druck | 100% Fertigteile | Erkennt durch die Wand hindurchgehende Leckagen, die durch miteinander verbundene Poren verursacht werden (Blasen- oder Druckabfalltest). | Stellt lediglich fest, ob ein Leck vorliegt; kann nicht durchdringende, latente Schrumpfhohlräume nicht lokalisieren. |
| Schnittpräparate und metallografische Untersuchung | Prozessfreigabe / Probenahme | Unterscheidet unter dem Mikroskop zwischen Gasporosität, Schrumpfung und Korngrenzen. | Zerstörungsprüfung; streng beschränkt auf Forschungs- und Entwicklungsphasen oder die Ermittlung der Ursachen von Fehlern. |
Wie lassen sich Schrumpfungsfehler bei Aluminiumgussteilen vermeiden?
Die Kernphilosophie zur Vermeidung von Schwund ist einfach: Steuern Sie den Erstarrungsablauf und sorgen Sie für freie Zuführkanäle.
Produktkonstruktion
Greifen Sie bereits frühzeitig in der Produktentwicklungsphase ein, um wo immer möglich eine gleichmäßige Wandstärke zu gewährleisten. Bei dicken Befestigungsvorsprüngen sollten Sie Hohlraumkonstruktionen einsetzen, um die Masse zu reduzieren, und später Rippen hinzufügen, um die strukturelle Steifigkeit zu gewährleisten. Verwenden Sie großzügige Verrundungen und sanfte Übergänge zwischen den Wandstärken, um lokale Wärmeansammlungen zu vermeiden.
Schalt- und Zuführsysteme
Erzeugen Sie künstlich einen geeigneten Temperaturgradienten, um eine gerichtete Erstarrung zu gewährleisten. Bei Sand-, Schwerkraft- und Niederdruckguss sollten Sie die Angusspositionen anpassen, lokale Kühlwasserleitungen verwenden oder Metallkühlkörper mit hoher Wärmeleitfähigkeit in die Außenwände von Hotspots einbetten, um eine schnelle Erstarrung zu erzwingen und so den Schrumpfungsbereich effektiv in die Angusskanäle zu verlagern.
Bei Hochdruckgussteilen mit unvermeidbaren lokalen Wandstärken sollten Sie Druckstifte (lokale mechanische Verstärkung) oder gezielte Punktkühlungskonfigurationen einsetzen, um die halbverfestigte Metallmatrix zusammenzupressen und zu fördern.
Regelung des thermischen Gleichgewichts in der Form
Setzen Sie Formtemperaturregler (TCUs) und präzise Kühlkreisläufe (wie z. B. Hochdruck-Punktkühlung) ein, um die Temperatur von Kernstiften und Blöcken in der Nähe von Hotspots unabhängig voneinander zu regeln. Indem die Form innerhalb eines stabilen Solltemperaturbereichs gehalten wird, wird verhindert, dass es zu lokaler Überhitzung und zur Bildung künstlicher Hotspots kommt.
Prozesssteuerung beim Schmelzen und Gießen
Die Gießtemperatur ist streng zu überwachen. Achten Sie darauf, dass der Gussraum vollständig gefüllt wird, und halten Sie die Gießtemperatur dabei so niedrig wie praktisch möglich, um die gesamte Schrumpfung der Schmelze zu minimieren. Schreiben Sie außerdem den Einsatz von CAE-Simulationssoftware für den Gussprozess (z. B. MAGMA, ProCAST) vor, um die Anordnung der Angusskanäle und die Verlegung der Kühlkanäle digital zu optimieren, bevor der Werkzeugstahl zugeschnitten wird.