



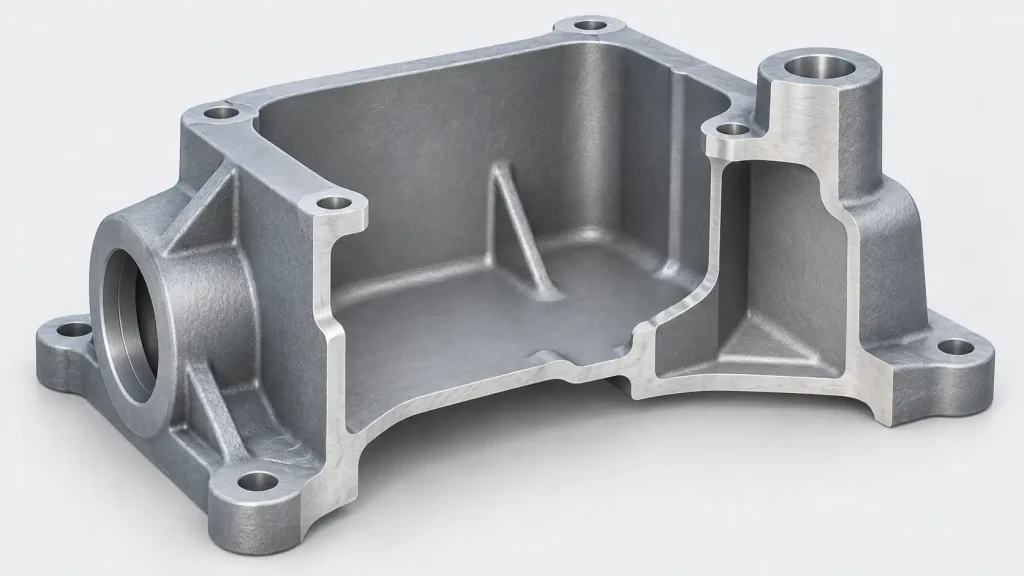
初期設計から最終納品に至るまで、アルミニウムの砂型鋳造品は、鋳造性、構造性能、および機械加工性の要件を満たさなければなりません。 肉厚は各段階に影響を及ぼします。すなわち、溶融金属が鋳型に充填される様子、鋳造品の凝固の仕方、そして完成品に十分な剛性と機械加工余地があるかどうかに影響を与えます。したがって、最小肉厚の選定は、まず実用的な基準範囲を設定することから始まり、続いて部品の形状や鋳造条件の評価を行うことになります。
アルミニウム砂型鋳造における最小肉厚
一部の薄肉アルミニウム砂型鋳物については、肉厚3~5 mmを初期設計の目安とすることができます。 ゲートに近い短い部分は、一般的に充填しやすい。幅の広いパネルや、ゲートから離れた薄肉部分は充填が難しく、より厚い肉厚が必要になる場合がある。最終的な数値は、合金や鋳造条件によっても異なる。
部品機能によって、さらなる要件が生じます。荷重を受ける部分は十分な強度と剛性を確保する必要があり、一方、機械加工面には余肉を十分に確保する必要があります。また、中空のハウジングについては、コアがずれる可能性も考慮しなければならず、その影響で一部の領域が意図したよりも薄くなってしまう場合があります。
最小肉厚に影響を与える要因
アルミニウム合金の流動性および凝固特性
溶融金属は、砂型の中を流れるにつれて熱を失い、凝固し始めます。合金の組成や凝固挙動の違いは、薄肉部の充填性に影響を与えます。
細長い断面では、金属は狭い空隙を通って流れ続けなければなりません。流れの先端が早すぎる段階で流動性を失うと、遠端が充填されないままになる可能性があります。したがって、合金を変更することで、形状が同じであっても、安定して製造できる肉厚を変えることができます。
材料の選定にあたっては、強度、耐食性、および熱処理の要件も考慮する必要があります。流動性の良い合金であっても、すべての使用条件を満たすとは限らないため、肉厚の設計は、明確に定義された材料仕様に基づいて行う必要があります。
鋳造品のサイズと形状
部品の寸法は流路距離に影響を与えますが、局所的な形状も同様に重要です。短い壁と幅広で薄いパネルは、厚さが同じであっても、金属がすべての領域に到達するのにかかる時間は異なる場合があります。
狭い通路、角、深いキャビティ、および急激な断面変化も、局所的な充填条件にさらなる影響を及ぼします。ゲートに近い薄肉部分は早く充填される一方、キャビティの反対側にある同じ厚さの薄肉部分には、金属が到達するまでに長い距離を移動する必要があります。
したがって、部品全体のサイズだけでは、鋳造性の目安はあくまで大まかなものに過ぎません。肉厚の長さ、面積、位置、およびゲートとの位置関係によって、局所的な充填の難しさをより明確に把握することができます。
砂型および中子の条件
砂型は、鋳込み中に鋳型内腔の形状を維持しつつ、ガスが逃げるようにしなければならない。砂の特性、締固め、および通気条件はすべて、その箇所の鋳造品質に影響を与える。
中子鋳物も、中子の位置の影響を受けます。外型は外形を形成し、中子は内形を形成します。両者の間の隙間で肉厚が決まります。中子がずれると、片側の隙間は狭まり、もう片側は広がるため、肉厚にムラが生じます。
この寸法変動は、キャビティが完全に充填された後も残る場合があります。これは意図された形状からの逸脱を表しており、充填不完全とは区別する必要があります。
注湯、ゲート、および供給システム
鋳込み温度、充填速度、およびゲート配置によって、金属が薄肉部に到達した際の状態が決まります。また、ゲートの位置や充填方向も、どの領域が最初に充填され、どの領域が最後に充填されるかに影響を与えます。
ライザーは主に、凝固収縮を補うために追加の溶湯を供給する役割を果たします。薄肉部分が適切に充填されたからといって、必ずしも隣接する厚肉部分に十分な供給が行われるとは限りません。充填解析では、溶湯が所定の領域に到達できるかどうかを検討するのに対し、凝固解析では、供給経路が十分な時間開いたままであるかどうかを検討します。
壁の厚さが重要な理由
記入の完全性
断面が薄すぎると、溶融金属が鋳型内を充填する前に流動性を失い、充填不良を引き起こすことがあります。また、別々の流れの先端が合流しても適切に融合しない場合、コールドシャットが発生することがあります。
こうした欠陥は、多くの場合、鋳造部位によって異なります。キャビティの遠端部、細長い壁面、および流れの方向が変わる箇所では、ゲート付近とは異なる温度や流れの状態が生じます。そのため、充填欠陥は、同じ鋳造品の中でも特定の領域に集中して発生することがあります。
凝固と内部品質
厚い部分は、一般的に周囲の薄い壁面よりも凝固が遅く、局所的な高温箇所となる可能性があります。厚い部分と薄い部分の接合部は、供給経路が開いたままの状態がどのくらい続くかに影響を与えます。
例えば、厚いボスに接続された薄い壁が、ボスがまだ収縮している間に凝固して、供給経路を塞いでしまうことがあります。これにより、 収縮空洞および気孔 ボス内部。フランジの根元、取り付け座、および複数のリブが交差する部分には、同様の材料の集中が見られることがある。
したがって、鋳造品は、すべての断面が最小厚さを上回っていても、隣接する断面間に著しい厚さの差があるために、内部欠陥が生じる可能性がある。
強度と寸法安定性
肉厚の変化により、有効な耐荷重断面が変化し、剛性や変形に影響を及ぼします。ハウジングの壁面、取付脚、接続フランジ、ボルトボスなどはそれぞれ異なる機能を果たしており、必ずしも同じ断面厚さが必要とは限りません。
局所的な肉厚増しは材料を追加することになりますが、隣接する領域間の冷却差を拡大させる可能性もあります。構造性能と鋳造品質は、同じ形状の範囲内で考慮する必要があります。単に肉厚を増やしただけでは、その設計の信頼性が高まるとは限りません。
材料費および加工費
肉厚を増やすと、鋳造重量が増加します。切削が必要な箇所では、余分な材料が加工余材となり、除去しなければならない量も増えます。
しかし、過度に薄くすると、生産が難しくなる可能性があります。試作鋳造、手直し、あるいはスクラップの発生により、材料費の節約分が相殺されてしまう可能性があります。実際のコストは、材料の消費量、機械加工の要件、および生産の安定性によって異なります。
アルミニウム砂型鋳物の肉厚設計
メインウォールの断面を均一に保つ
均一な断面形状にすることで、各領域間の凝固時間の差を小さくすることができます。主壁は、可能な限り厚さを均一にし、短い距離で厚さが急激に増減することのないようにすべきです。
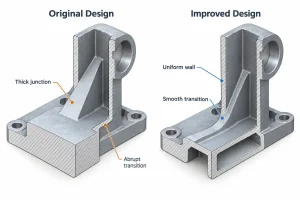
設計検討の際には、断面図が重要となります。外見上は滑らかに見える取付座やフランジ接続部であっても、内部には材料が著しく集中している場合があります。構造上の要件が許す限り、重要度の低い厚みのある部分をくり抜いたり、形状を変更したりすることができます。
厚みの変化を徐々に表現する
厚さの異なる断面を接合する必要がある場合、緩やかな段差と適切なフィレットを設けることで、その変化を和らげることができます。この段差形状は、局所的な応力と、凝固しなければならない材料の体積の両方に影響を与えます。
フィレットを大きくすれば良いというわけではありません。内部半径が大きすぎると、接合部に余分な材料が加わり、別の厚みのある部分が生じる可能性があります。したがって、表面の輪郭だけを見て判断するのではなく、隣接する壁との関係で断面全体を検討する必要があります。
リブとボスを慎重に配置する
リブは局所的な剛性を高める一方で、その根元や交点部分では断面厚みも増大します。複数の厚いリブが一点で交わると、金属が集中した部分が生じることがあります。
リブの配置、本数、および接合形状は、荷重要件に準拠する必要があります。また、ボスには、接合部の支持、穴加工、および送り込みに対応できる構造が求められます。中実のボスを使用すると局所的な肉厚が過大になる場合は、中空構造を採用することを検討できますが、その際には、コア作成や加工に関する追加要件も考慮する必要があります。
ドラフト角と加工余裕の調整
ドラフトは、パターンの描画方向に沿って壁の寸法を変更します。深い凹部や内壁については、ドラフトを適用した後、その箇所の最小厚さを再度確認する必要があります。
について 鋳造加工代 ブランク寸法と仕上げ寸法を結びつけます。材料の厚みが不足していると、表面を完全に仕上げることができない場合がありますが、逆に厚みが過剰だと、材料の消費量や切削要件が増加します。重要な薄肉部については、ブランクの形状、加工基準点、および仕上げ形状と照らし合わせて確認し、加工後に十分な材料が残っていることを確認する必要があります。
クリティカルセクションの検証
充填解析は、溶融金属が薄い領域にどのように到達するかを明らかにし、凝固解析はホットスポットや供給上の問題点を特定するのに役立ちます。これらの手法は、形状とプロセスオプションの比較を支援します。実際の厚みや品質については、試料の検査が必要です。
試作鋳造の際には、薄肉部、厚肉から薄肉への移行部、およびコア周辺の断面を重点的に測定します。機械加工された箇所についても、残肉厚の確認が必要です。内部品質、気密性、および構造性能については、部品の機能に応じた検査または試験を行う必要があります。
図面に公称厚さ、許容差、および局所最小厚さを明確に指定することで、検証結果を定義された要件と比較することが可能になります。また、その後の形状やプロセスの変更が有効であったかどうかを判断するのにも役立ちます。
結論
アルミニウムの砂型鋳造における肉厚は、合金の特性、流動距離、局所的な形状、および工程条件によって決まります。充填条件が良好な一部の短くて薄肉な部分については、3~5 mmを初期設計の目安とすることができます。均一な肉厚、緩やかな形状変化、および適切な補強構造は、充填や凝固に伴うリスクの低減に役立ちますが、重要な箇所については、工程分析と試作品の検証が必要となります。
アルミニウムの砂型鋳造品を開発されている場合は、部品の図面、合金の仕様、および機械加工の要件を MinHe Foundry エンジニアリングチーム. 薄肉部、厚肉部、および加工余量の評価を支援し、形状の調整や鋳造プロセスの選定に関する提案を行います。




