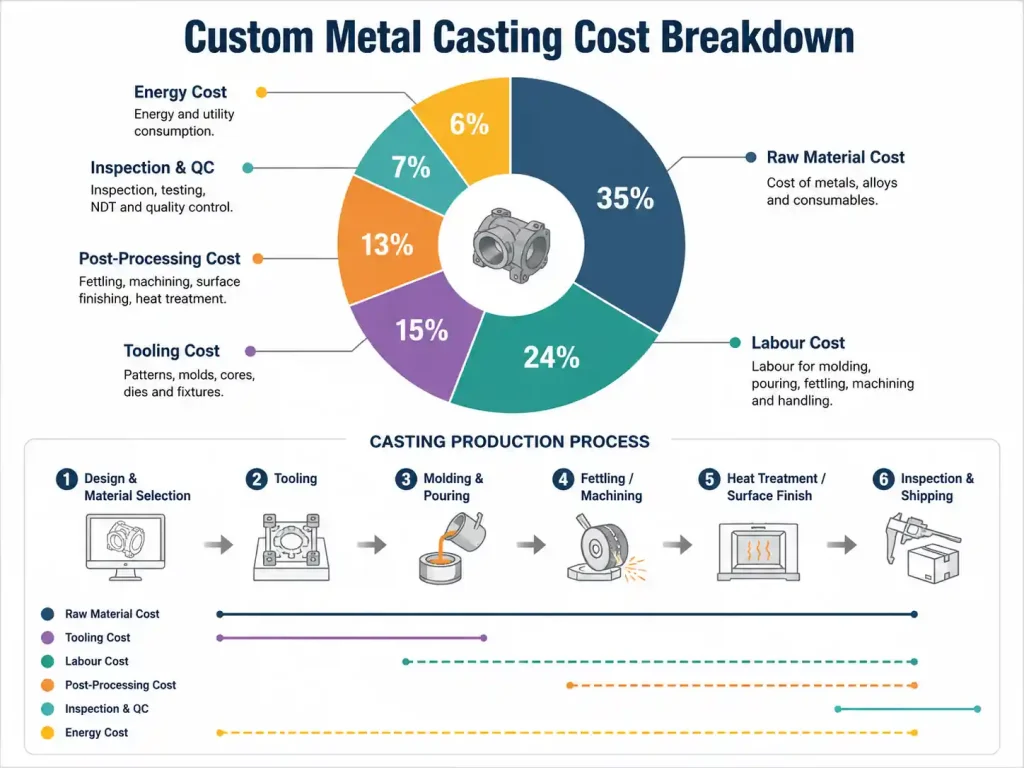
El coste de una pieza de fundición a medida no es una cifra única que figure en un presupuesto. Es la suma de los costes de material, utillaje, mano de obra, posprocesamiento e inspección, repartida entre la cantidad que se adquiere. Un precio unitario bajo puede resultar la opción más cara cuando no se tienen en cuenta los riesgos relacionados con el mecanizado, el acabado, las pruebas o los desechos; por lo tanto, la comparación que realmente importa es el coste total por pieza aceptada, y no el precio unitario que figura en el titular.
La mayor parte de ese total viene determinada por las decisiones que se toman antes de que comience la producción. La calidad del material, la geometría, el método de mecanizado, el volumen y el nivel de inspección influyen en el precio, y cada uno de estos factores puede ajustarse cuando se solicita un presupuesto. Esta guía explica qué factores determinan el coste de la fundición y de dónde proceden realmente los ahorros para tu proyecto.
Factores clave que influyen en el coste de la fundición
Un presupuesto de fundición se compone de cinco grupos de costes, y la mayoría de ellos los fija consideraciones sobre el diseño de la fundición que, sobre el papel, son baratas de modificar, pero que, en la producción, resultan caras de modificar.
- Material. El tipo de aleación y el peso de la pieza marcan la base del precio. El hierro dúctil cuesta más que el hierro gris, los tipos de alta calidad multiplican el coste y los recargos por aleación, que dependen del mercado, pueden hacer que tus presupuestos varíen de un trimestre a otro.
- Utillaje. Los patrones, las cajas de núcleo y los troqueles suponen una inversión única que se amortiza en función del volumen del pedido.
- Complejidad de las piezas. Las paredes delgadas, los socavados, las tolerancias ajustadas y los núcleos internos aumentan el coste de las herramientas, el tiempo de moldeo y el riesgo de que la pieza resulte defectuosa.
- Volumen de producción. Los costes fijos, como los de utillaje y puesta a punto, se reparten entre un mayor número de unidades, por lo que el precio unitario disminuye a medida que aumenta la cantidad.
- Posprocesamiento e inspección. El mecanizado, el tratamiento térmico, los recubrimientos y los ensayos de calidad suponen un coste directo, pero protegen a la pieza para que no falle durante su uso.
Costes de utillaje y materiales
Las herramientas y el material se comportan de forma diferente a medida que varía el volumen, por lo que se evalúan conjuntamente. Las herramientas son fijas y se amortizan; el material es un gasto recurrente y varía en función del número de piezas.
Coste de utillaje
Los utillajes incluyen moldes, cajas de núcleo y matrices, y el precio depende de su complejidad y durabilidad. Un molde para fundición en arena puede costar desde unos cientos hasta unos miles de dólares, mientras que las matrices de inyección de cera para la fundición a la cera perdida oscilan entre miles y decenas de miles. Lo que importa es el coste por pieza: un molde de $2.000 repartido entre 100 piezas supone un coste adicional de $20 por pieza, pero si se distribuye entre 2.000 piezas, el coste adicional es de solo $1. Encargar las herramientas de producción antes de que el diseño esté definido es el riesgo clásico, ya que una revisión una vez tallado el troquel cuesta más que la herramienta original.
Coste del material
El material suele ser la partida más importante y recurrente, ya que representa aproximadamente entre el 50 % y el 70 % del coste total de las piezas de fundición a medida. La selección de la aleación, el peso de la pieza y el rendimiento determinan esta cifra; el rendimiento es la proporción de metal vertido que se convierte en piezas válidas, mientras que los canales de colada, los conductos de colada y los elevadores se vierten pero no se envían. Un grado de resistencia más alto aporta mejores prestaciones, pero aumenta el coste, por lo que el material debe adaptarse a los requisitos de servicio en lugar de optar por la opción más conservadora disponible.
Cómo influyen el diseño de la pieza y su volumen en el coste unitario
El diseño y el volumen interactúan entre sí, en lugar de actuar de forma independiente. La complejidad aumenta los costes de utillaje, la mano de obra de moldeo y el riesgo de rechazos; el volumen distribuye esos costes fijos entre un mayor número de piezas y justifica un mejor utillaje. Por lo tanto, una misma pieza puede resultar rentable con 5.000 unidades y no serlo con 500. El tamaño de los lotes también es importante: si se envía el mismo volumen anual en lotes pequeños, los costes de puesta a punto e inspección se repiten. Cuando el volumen es bajo o incierto, una geometría más sencilla, moldes desechables o utillaje de prototipos evitan comprometer capital antes de que se valide el diseño.
Elegir el proceso de fundición adecuado para controlar los costes
La elección del proceso debe basarse en el coste total, y no únicamente en el precio por pieza. La fundición en arena tiene los costes iniciales de utillaje más bajos y permite fabricar piezas grandes o de bajo volumen, pero sus superficies de fundición, más rugosas, requieren material de mecanizado y horas de acabado. La fundición a la cera perdida conlleva mayores costes de utillaje y consumibles, pero produce una geometría casi definitiva que elimina las operaciones de mecanizado y montaje. La fundición a presión requiere la mayor inversión en utillaje y presenta el menor coste unitario en grandes volúmenes, con ciclos rápidos para piezas de aluminio y zinc. Cada método también influye en la carga de inspección, por lo que el métodos de inspección de la fundición de metales Los costes de los materiales adecuados para el proceso deben incluirse en el presupuesto.
Cómo reducir los costes de fundición
La mayor parte de la reducción de costes se produce antes del primer vertido. Las cinco medidas que se indican a continuación permiten obtener el mayor ahorro cuando se aplican en la fase de elaboración del presupuesto.
- Realiza una revisión de DFM de tu diseño antes de pasar a la fase de fabricación de utillaje. Ajusta los redondeos, la inclinación y el espesor de las paredes para que los elementos se moldeen según la forma en lugar de tener que mecanizarse. Corrige margen de contracción evita la porosidad y la necesidad de volver a trabajar la pieza.
- Agrupa las piezas. Una sola pieza fundida puede sustituir a los conjuntos soldados o atornillados, lo que permite prescindir de piezas compradas, utillajes y mano de obra de montaje, al tiempo que se reducen las posibles vías de fuga.
- Adapta el proceso al volumen. La fundición en arena es adecuada para volúmenes reducidos y piezas de gran tamaño; la fundición a la cera perdida resulta rentable cuando el mecanizado es el verdadero coste; la fundición a presión solo resulta ventajosa en volúmenes elevados y sostenidos.
- Adapta tus especificaciones a tus necesidades. Especifica la tolerancia, el acabado y la calidad que realmente necesita la pieza. Cada requisito innecesario aumenta el riesgo de mecanizado, inspección o rechazo.
- Involucra a la fundición desde el principio en tu proceso de elaboración de presupuestos. Un proveedor que revise el plano antes de presentar un presupuesto detecta los factores que influyen en los costes que un proceso de solicitud de presupuesto no detectaría, así que elige el proveedor de fundición por las aportaciones técnicas, no solo por el precio.
PREGUNTAS FRECUENTES
¿Por qué varían tanto los presupuestos de fundición de una fundición a otra?
Porque el alcance varía. Un presupuesto puede limitarse a la pieza fundida en bruto, mientras que otro puede incluir el mecanizado, el tratamiento térmico, la inspección y la logística. Compara presupuestos que se refieran al mismo estado de acabado y al mismo plan de aceptación.
¿Por qué son tan caras las herramientas?
El utillaje es un producto de ingeniería: cada molde o matriz requiere diseño, mecanizado y materiales, y su precio viene determinado por la complejidad, el número de cavidades y la durabilidad. Un coste elevado del utillaje puede resultar rentable si el volumen de producción permite repartirlo entre muchas unidades.
¿Cómo influye la cantidad en el precio unitario?
Los costes fijos, como los de utillaje, puesta a punto e inspección del primer artículo, se dividen entre la cantidad total, por lo que las series más grandes reducen el coste por pieza. Los lotes pequeños asumen una parte mayor de esos costes fijos.
¿Cuál es la forma más rápida de reducir los costes de fundición?
Involucre a la fundición en una revisión del diseño con vistas a la fabricabilidad antes de encargar las herramientas. Los cambios de última hora multiplican los costes, mientras que las decisiones tempranas sobre geometría, materiales y procesos permiten obtener la mayor parte del ahorro.
Hierro fundido nodular – Fabricante de piezas de hierro fundido
El presupuesto más barato solo es válido si cubre la pieza que realmente necesitas enviar. Envía tu plano, las condiciones del servicio, el volumen previsto y los requisitos de aceptación a nuestros ingenieros antes de tomar la decisión sobre las herramientas, y podemos presentar un plan de fabricación con los costes detallados y los detalles del diseño ya definidos en la fase de presupuesto. Esa revisión inicial es la clave para que los presupuestos de fundición salgan bien o mal.