カスタム鋳造のコストは、見積書に記載されている単一の金額ではありません。それは、材料費、金型費、人件費、後処理費、検査費の合計であり、購入数量に応じて按分されるものです。 機械加工、仕上げ、試験、あるいは不良品のリスクが考慮されていない場合、単価が安くても実際には割高な選択肢となる可能性があります。したがって、重要な比較対象は、表面上の単価ではなく、合格品1個あたりの納入コストです。
その総額の大部分は、生産開始前に下す決定によって決まります。材料のグレード、形状、金型設計、生産数量、検査レベルはすべて価格に影響を与えますが、見積もりを依頼する際には、これらそれぞれについて調整が可能です。このガイドでは、鋳造コストを左右する要因と、プロジェクトにおいて実際にコスト削減がどこから生まれるのかについて解説します。
鋳造コストに影響を与える主な要因
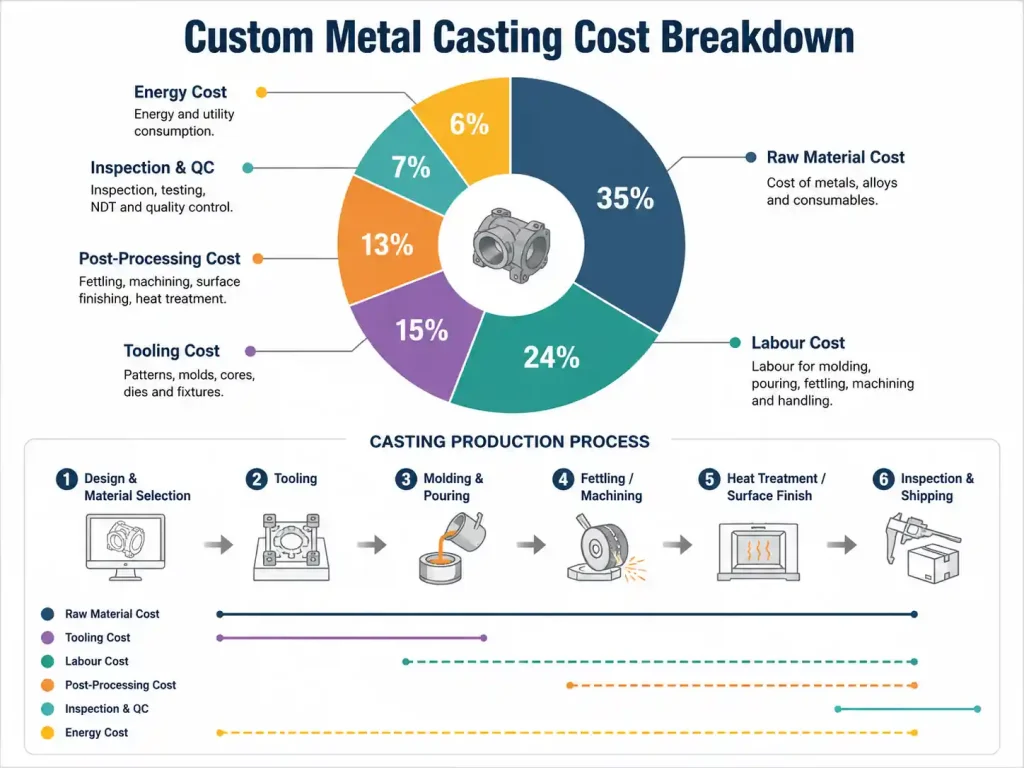
キャスティングの見積もりは5つのコストグループから構成されており、そのほとんどは 鋳物設計の考慮事項 「紙の上では変更が安上がりだが、実際の生産現場では変更にコストがかかる」もの。
- 素材。 合金グレードと部品の重量が基本価格を決定します。ダクタイル鋳鉄はねずみ鋳鉄よりも高価であり、高級グレードではコストが数倍になり、市場動向による合金割増料金によって、四半期ごとに見積もりが変動する可能性があります。
- 金型。 型紙、コアボックス、および金型は、一度の投資であり、その費用は受注数量に応じて償却されます。
- 部品の複雑さ。 薄肉、アンダーカット、厳しい公差、および内部コアは、部品の金型コスト、成形時間、および不良リスクを増大させます。
- 生産量。 金型やセットアップなどの固定費は、より多くの生産数量に分散されるため、生産数量が増えるにつれて単価は下がります。
- 後処理および検査。 機械加工、熱処理、コーティング、品質検査は直接コストを増加させるものの、部品が使用中に故障するのを防ぐ役割を果たします。
金型費および材料費
金型と材料は、生産量の変化に応じて異なる挙動を示すため、これらを合わせて評価します。金型は固定資産として償却されますが、材料は継続的に発生する費用であり、生産数量に応じて変動します。
金型費用
金型には、鋳型、コアボックス、ダイなどが含まれ、その価格は複雑さや耐久性によって異なります。砂型鋳造用の鋳型は数百ドルから数千ドル程度ですが、ロストワックス鋳造用のワックス射出ダイは数千ドルから数万ドル程度かかります。 重要なのは1個あたりの影響です。$2,000の型を100個に分散させると、1個あたり$20のコスト増となりますが、2,000個に分散させると、1個あたりのコスト増はわずか$1にとどまります。 設計が確定する前に生産用金型を発注することは、典型的なリスクである。なぜなら、金型が製作された後の設計変更には、当初の金型製作費以上のコストがかかるからである。
材料費
材料費は通常、最も大きな繰り返し発生する項目であり、特注鋳造品の総コストの約50~70%を占めます。 この割合は、合金の選定、部品の重量、および歩留まりによって決まります。歩留まりとは、鋳造された金属のうち良品となる割合を指し、ゲート、ランナー、ライザーは鋳造されるものの出荷には至りません。高強度のグレードは性能を向上させますが、コストも上昇するため、材料は利用可能な最も保守的な選択肢ではなく、使用条件に合わせて選定すべきです。
部品の設計と体積が単価に与える影響
設計と生産量は、互いに独立して作用するのではなく、相互に影響し合います。複雑さが増すと、金型費用、成形作業費、および不良リスクが高まります。一方、生産量が増えれば、それらの固定費をより多くの部品に分散させることができ、より優れた金型の導入を正当化できます。したがって、同じ部品であっても、5,000個の生産であれば採算が取れても、500個では採算が合わない場合があります。 出荷ロットサイズも重要です。同じ年間生産量を小ロットで出荷する場合、セットアップや検査のコストが毎回発生します。生産量が少なかったり不確実だったりする場合は、形状をシンプルにしたり、使い捨て金型や試作用金型を採用したりすることで、設計が検証される前に資本を投じることを回避できます。
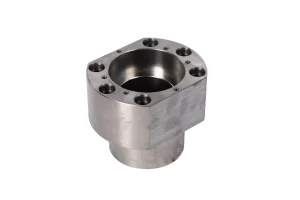
コスト管理のための適切な鋳造プロセスの選定
製造プロセスの選定は、単品価格だけでなく、総コストに基づいて行うべきである。砂型鋳造は金型導入コストが最も低く、大型部品や少量生産部品に対応できるが、鋳造後の表面が粗いため、機械加工用の肉厚が必要となり、仕上げに時間を要する。 ロストワックス鋳造は、金型や消耗品のコストは高くなるものの、ニアネットシェイプの形状を実現できるため、機械加工や組立工程を省くことができます。ダイカストは金型への投資額が最も高く、大量生産時には単価が最も低くなり、アルミニウムや亜鉛製の部品ではサイクルタイムが短くなります。各製造方法によって検査の負担も異なるため、 金属鋳物の検査方法 その工程に適したものは、見積もりに価格を反映させる必要があります。
鋳造コストを削減する方法
コスト削減の大部分は、最初のコンクリート打設前に実現されます。以下の5つの手法は、見積段階から適用することで最大のコスト削減効果をもたらします。
- 金型製作の前に、設計に対してDFMレビューを実施してください。 フィレット、ドラフト、肉厚を調整し、部品が機械加工されるのではなく、鋳造によって所定の形状になるようにします。修正 縮み代 気孔の発生や手直しの発生を防ぎます。
- 部品を統合する。 1つの鋳造品で、溶接やボルト締結によるアセンブリを置き換えることができ、購入部品、治具、および組立作業を削減すると同時に、漏れ経路を減らすことができます。
- 処理内容を処理量に合わせて調整してください。 砂型鋳造は、少量生産や大型部品に適しています。精密鋳造は、機械加工が実質的なコストとなる場合に費用対効果が高くなります。ダイカストは、継続的な大量生産の場合にのみ有利です。
- 仕様を適正な規模に調整してください。 その部品に実際に必要な公差、表面仕上げ、および等級を明記してください。不要な要件が1つ増えるごとに、加工、検査、または不良品となるリスクが高まります。
- 見積もりプロセスの早い段階で鋳造業者を巻き込んでください。 見積りを出す前に図面を確認するサプライヤーは、RFQ(見積依頼)プロセスでは見落とされがちなコスト要因を把握できるため、 鋳造サプライヤー 価格だけでなく、技術的な観点からの提案も求めています。
よくあるご質問
なぜ鋳造業者によって鋳造の見積もりにこれほど大きな差が出るのでしょうか?
その理由は、作業範囲が異なるためです。ある見積もりでは鋳造品のみを対象としている場合もありますが、別の見積もりでは機械加工、熱処理、検査、物流まで含まれている場合があります。同じ完成状態および検収基準について、各見積もりを比較してください。
なぜ金型はそんなに高価なのでしょうか?
金型はエンジニアリング製品です。すべての型やダイには設計、機械加工、材料が投入されており、その複雑さ、キャビティ数、耐久性が価格を左右します。金型コストが高くても、生産数量が多ければコストが分散されるため、経済的になる場合もあります。
数量は単価にどのような影響を与えますか?
金型、セットアップ、初品検査などの固定費は生産数量で割られるため、生産数量が多ければ多いほど、1個あたりのコストは低くなります。小ロット生産の場合、これらの固定費に占める割合が大きくなります。
鋳造コストを削減する最も手っ取り早い方法は何でしょうか?
金型を発注する前に、製造適性設計(DFM)の検討に鋳造メーカーを参画させてください。変更が遅れるとコストが倍増しますが、形状、材料、工程に関する決定を早期に行うことで、コスト削減効果の大部分を確保できます。
球状黒鉛鋳鉄 – 鋳鉄鋳造メーカー
最も安い見積もりは、実際に発送する必要がある部品が対象となっている場合にのみ、妥当なものとなります。図面、サービス条件、目標数量、および受入要件を以下までお送りください。 当社のエンジニア 金型決定の前に、見積段階ですでに設計の詳細を確定させた上で、コスト算出済みの製造計画をご提示することができます。この早期の検討段階こそが、鋳造プロジェクトの予算の成否を左右する重要なポイントなのです。