El recocido es uno de los procesos de tratamiento térmico más fundamentales en metalurgia. Está diseñado para mejorar la ductilidad, reducir las tensiones internas y refinar la microestructura de metales como el hierro fundido, el acero, el aluminio y las aleaciones de cobre. Al calentar un metal hasta una temperatura específica, mantenerlo a esa temperatura durante un tiempo controlado y, a continuación, enfriarlo lentamente —normalmente en el horno—, la estructura atómica del metal se reorganiza adoptando una forma más estable y uniforme.
¿Qué es el recocido?
En términos sencillos, el recocido es un ciclo controlado de calentamiento y enfriamiento que se aplica a los materiales metálicos para modificar sus propiedades físicas y mecánicas sin alterar su forma. El objetivo principal es ablandar el metal y recuperar su maleabilidad después de que se haya endurecido o deformado durante procesos como la fundición, la forja o el mecanizado.
Durante el recocido se producen tres transformaciones microestructurales:
- Recuperación: Las dislocaciones y las tensiones internas generadas durante la deformación se liberan.
- Recristalización: Se forman nuevos granos sin deformación, que sustituyen a la estructura deformada.
- Crecimiento del grano: A temperaturas más altas o con tiempos de mantenimiento prolongados, los granos aumentan de tamaño hasta alcanzar un tamaño estable.
El resultado es un material con una mayor ductilidad, estabilidad dimensional y maquinabilidad.
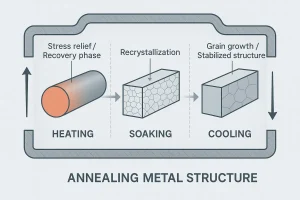
Vista transversal que ilustra cómo se transforman los granos metálicos durante el proceso de recocido.
Cómo funciona el proceso de recocido
El recocido se lleva a cabo mediante un ciclo térmico controlado de tres etapas. En lugar de considerarlas como pasos aislados, resulta útil observar cómo cada etapa prepara la siguiente: el calentamiento establece un campo de temperatura uniforme, la mantenimiento completa los cambios microestructurales y el enfriamiento lento fija dichos cambios sin reintroducir tensiones.
1. Fase de calentamiento
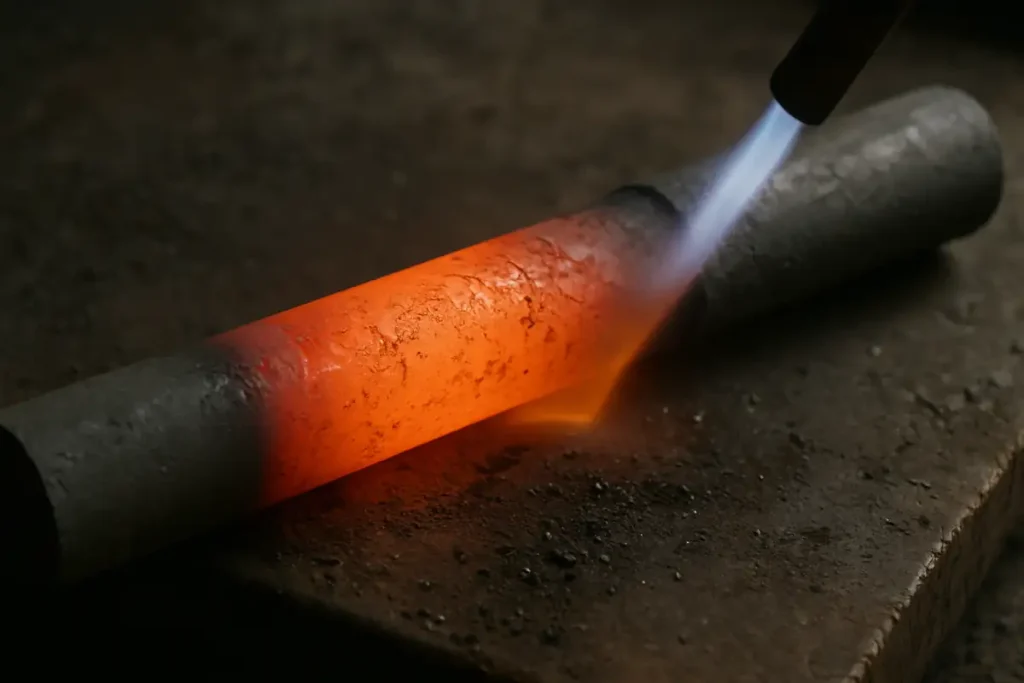
En la fase de calentamiento, el componente se calienta a una velocidad controlada, de modo que la temperatura de la superficie y del núcleo aumente de forma simultánea sin que se produzcan grandes gradientes. En el caso de las aleaciones ferrosas, esto suele implicar fijar como objetivo 500–900 °C, y las piezas fundidas más pesadas se calientan más lentamente para evitar choques térmicos o deformaciones. Un sistema de sujeción adecuado mantiene equilibradas las líneas de carga, y una atmósfera inerte o reductora en el horno limita la oxidación o la descarburación, de modo que la superficie permanece limpia para su posterior mecanizado. La temperatura se verifica mediante termopares de control y de carga, de modo que toda la pieza —y no solo el aire del horno— alcance el punto de consigna previsto.
2. Fase de remojo
Una vez que la sección se ha igualado, el tiempo de mantenimiento permite que se produzca el proceso metalúrgico. En los aceros, la recuperación avanza hasta la recristalización y produce nuevos granos libres de deformación; en los hierros fundidos, la morfología del grafito se mantiene, pero la matriz puede pasar a un estado más blando que permite un corte más limpio. Una regla práctica es mantener el tiempo suficiente para que se estabilice la sección más gruesa de la rejilla, a menudo una base de 30-60 minutos además de un tiempo adicional en función del espesor de la sección, al tiempo que se supervisan los termopares para confirmar que toda la carga ha alcanzado realmente la temperatura deseada. Esta etapa sienta las bases para obtener propiedades mecánicas estables y una maquinabilidad predecible.
3. Fase de enfriamiento
El enfriamiento fija entonces la estructura obtenida durante el recocido de mantenimiento sin reintroducir gradientes ni tensiones residuales. Enfriamiento del horno Se recomienda cuando se requiere la máxima suavidad y estabilidad dimensional, guiando la pieza lentamente a través de los rangos críticos para evitar nuevas transformaciones que endurecerían la matriz. En el caso concreto de los hierros fundidos, un enfriamiento lento y controlado previene el agrietamiento térmico y evita la reaparición de zonas de hierro blanco en las secciones delgadas. Las piezas suelen descargarse por debajo de aproximadamente 200 °C y se comprobó con las piezas de referencia para confirmar que el recocido había proporcionado estabilidad tanto microestructural como dimensional.
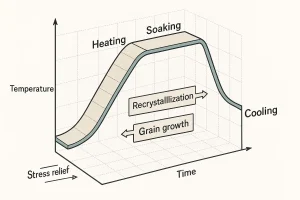
Curva de temperatura-tiempo que ilustra las tres fases del proceso de recocido.
Tipos de recocido
Existen diferentes modos de recocido porque los objetivos de producción varían: a veces se necesita una matriz lo más blanda posible para el mecanizado; otras veces, solo hay que eliminar las tensiones; y en otras ocasiones, es necesario homogeneizar la composición química antes de cualquier acabado. Teniendo en cuenta qué resultado necesitas ahora te indicará el subtipo adecuado.
1. Recocido completo
El recocido completo se elige cuando se busca, ante todo, la máxima ductilidad y una matriz uniforme de ferrita y perlita en los aceros. La pieza se calienta por encima de Ac₃, se mantiene durante el tiempo suficiente para que se complete la transformación y, a continuación, se deja enfriar en el horno para que disminuya la dureza y mejore la maquinabilidad. Esto es habitual en piezas forjadas, carcasas de acero fundido y perfiles pesados que posteriormente se someterán a un mecanizado en bruto importante.
2. Recocido de proceso
Cuando las piezas solo presentan endurecimiento por deformación debido al conformado y simplemente se necesita recuperar la ductilidad para la siguiente pasada, basta con un recocido de proceso. Este se lleva a cabo por debajo de Ac₁ de modo que la recristalización sea limitada, el tiempo a temperatura elevada sea moderado y el rendimiento se mantenga alto. El resultado es un conformado más sencillo sin el ablandamiento total —ni el tiempo que ello conlleva— de un recocido completo.
3. Recocido esferoidalizante
Los aceros con alto contenido en carbono y los aceros para herramientas responden mejor al tratamiento de esferoidización cuando la etapa siguiente consiste en un corte intenso o un conformado en frío. Al mantener la temperatura en torno a (o alternar cerca de) Ac₁, los carburos laminares se fragmentan en esferoides independientes que reducen las fuerzas de corte y mejoran el acabado superficial. La contrapartida es un ciclo más largo y una dureza intermedia menor, a lo que suele seguir un programa de temple y revenido.
4. Recocido de alivio de tensiones
Si la geometría ya se aproxima a la definitiva y las propiedades son aceptables, pero la tensión residual derivada de la fundición, la soldadura o el mecanizado en bruto supone un problema, el recocido de alivio de tensiones es la opción más sencilla y específica. A temperaturas muy por debajo del intervalo crítico, este proceso relaja la deformación retenida sin alterar de forma significativa la microestructura ni la dureza. Se trata de la etapa de estabilización habitual previa al mecanizado de precisión o a la inspección dimensional.
5. Recocido por difusión (homogeneización)
Cuando la segregación por solidificación es el factor limitante —algo habitual en piezas fundidas de aleación de gran espesor—, se recurre en primer lugar al recocido de difusión. La pieza se lleva a una temperatura de homogeneización elevada y se mantiene durante un tiempo prolongado, de modo que la composición química se uniformice en toda la sección. Dado que este proceso puede provocar un engrosamiento de los granos, suele ir seguido de una etapa de normalización o recocido completo para restablecer la matriz antes del mecanizado.
6. Recocido de recristalización (metales no ferrosos)
Las aleaciones de aluminio, cobre y latón que han sido sometidas a trabajo en frío recuperan su ductilidad mediante un recocido de recristalización. A temperaturas relativamente bajas y con tiempos de mantenimiento cortos, se forman nuevos granos libres de deformación, sin los riesgos asociados a las temperaturas más elevadas propias de los metales ferrosos. El resultado son curvaturas más limpias, una menor recuperación elástica y un comportamiento de conformado más predecible en la siguiente operación.
Recocido del hierro fundido
El hierro fundido se comporta de forma diferente durante el recocido debido a su contenido en carbono y a su estructura de grafito:
- Hierro gris: Entre 850 y 900 °C para eliminar tensiones y mejorar la maquinabilidad.
- Hierro dúctil (hierro fundido nodular): Entre 500 y 900 °C para el recocido de alivio de tensiones o el recocido completo, con el fin de mejorar la elongación.
- Hierro blanco: Entre 850 y 950 °C para convertir la cementita en ferrita y grafito, formando así hierro maleable.
- ADI (hierro dúctil templado): Recocido controlado como preparación para el reaustemperado.
Materiales que suelen someterse a recocido
| Material | Temperatura habitual (°C) | Objetivo |
|---|---|---|
| Acero al carbono | 700-900 | Suavizar y refinar el grano |
| Acero inoxidable | 1000-1100 | Aliviar la tensión, recuperar la resistencia a la corrosión |
| Hierro fundido gris | 850-900 | Reducir la tensión, mejorar la maquinabilidad |
| Hierro dúctil | 500–900 | Eliminación de tensiones o ablandamiento completo |
| Aleaciones de aluminio | 300–400 | Aumentar la ductilidad |
| Aleaciones de cobre | 250–500 | Eliminar el endurecimiento por deformación |
Ventajas del recocido
- Mejora la ductilidad y la tenacidad
- Mejora la maquinabilidad y la estabilidad dimensional
- Alivia las tensiones internas derivadas de la fundición o el conformado
- Reduce la dureza para facilitar su procesamiento
- Homogeneiza la microestructura y refina los granos
- Restaura la resistencia a la corrosión en determinadas aleaciones
Limitaciones y consideraciones
- Proceso que requiere mucho tiempo y un enfriamiento lento
- Posible aumento del tamaño de los granos en caso de sobrecalentamiento
- Aumento del coste de la energía
- Riesgo de oxidación o formación de incrustaciones en hornos al aire libre
- Requiere un control preciso de la temperatura para evitar problemas de fase
Aplicaciones en las fundiciones y la industria manufacturera modernas
El recocido es indispensable tanto en las operaciones de fundición como en las posteriores a la misma. En las fundiciones modernas de hierro dúctil o acero, se utiliza para:
- Eliminar las tensiones residuales antes de mecanizado o acabado
- Preparar las piezas para templado o cementación
- Recuperar la resistencia en zonas de soldadura afectadas por el calor
- Convertir hierro blanco a hierro maleable para accesorios de automoción y de tuberías
- Mejorar la precisión dimensional de piezas de fundición complejas
Conclusión
El recocido sigue siendo uno de los tratamientos térmicos más eficaces y más utilizados para los metales. Tanto en las fundiciones que producen piezas de hierro dúctil como en los talleres de mecanizado que preparan las piezas para su acabado, el proceso de calentamiento controlado y enfriamiento lento garantiza que los metales alcancen el equilibrio adecuado entre resistencia y ductilidad.
Solicita un presupuesto o habla hoy mismo con nuestros ingenieros de fundición para descubrir cómo el recocido a medida y la optimización del tratamiento térmico pueden mejorar el rendimiento y la estabilidad de sus piezas fundidas.
Preguntas frecuentes sobre el recocido
1. ¿Por qué se aplica el recocido tras la fundición?
Tras la fundición, los metales presentan tensiones internas y microestructuras irregulares. El recocido ayuda a aliviar estas tensiones, estabilizar las dimensiones y mejorar la maquinabilidad antes del mecanizado o el acabado superficial.
2. ¿Se puede realizar el recocido más de una vez?
Sí. Los componentes pueden someterse a un nuevo recocido si han sido objeto de operaciones adicionales de conformado, mecanizado o soldadura que vuelvan a introducir tensiones o deformaciones en el material.
3. ¿Cómo influye la atmósfera del horno en la calidad del recocido?
El control de la atmósfera es fundamental. Un horno oxidante o contaminado puede provocar la formación de incrustaciones o la descarburación. En las fundiciones, suelen utilizarse atmósferas inertes o reductoras, como mezclas de nitrógeno o hidrógeno, para obtener superficies limpias.
4. ¿Cuáles son los problemas más habituales que surgen durante el recocido?
Entre los problemas más habituales se encuentran el calentamiento desigual, la oxidación, el engrosamiento del grano o un alivio de tensiones incompleto. Estos problemas se evitan mediante un control adecuado de la temperatura, un tiempo de mantenimiento adecuado y un enfriamiento lento y uniforme.