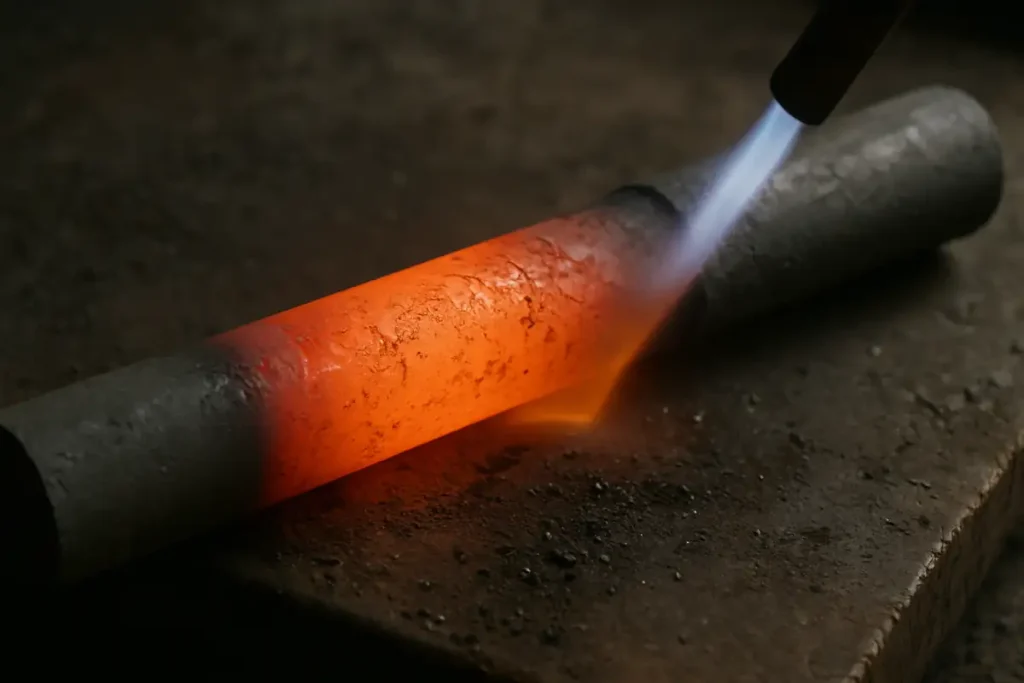
Das Glühen ist eines der grundlegendsten Wärmebehandlungsverfahren in der Metallurgie. Es dient dazu, die Duktilität zu verbessern, innere Spannungen abzubauen und die Mikrostruktur von Metallen wie Gusseisen, Stahl, Aluminium und Kupferlegierungen zu verfeinern. Durch das Erhitzen eines Metalls auf eine bestimmte Temperatur, das Halten dieser Temperatur für eine kontrollierte Dauer und das anschließende langsame Abkühlen – in der Regel im Ofen – ordnet sich die atomare Struktur des Metalls zu einer stabileren und gleichmäßigeren Form neu an.
Was ist Glühen?
Einfach ausgedrückt ist das Glühen ein kontrollierter Erwärmungs- und Abkühlungszyklus, der bei metallischen Werkstoffen angewendet wird, um deren physikalische und mechanische Eigenschaften zu verändern, ohne dabei ihre Form zu verändern. Das Hauptziel besteht darin, das Metall zu erweichen und seine Verformbarkeit wiederherzustellen, nachdem es bei Verfahren wie Gießen, Schmieden oder Zerspanen verhärtet oder verformt wurde.
Während des Glühens finden drei mikrostrukturelle Umwandlungen statt:
- Erholung: Bei der Verformung entstehende Versetzungen und innere Spannungen werden abgebaut.
- Rekristallisation: Es bilden sich neue, spannungsfreie Körner, die die verformte Struktur ersetzen.
- Kornwachstum: Bei höheren Temperaturen oder längeren Haltezeiten vergrößern sich die Körner auf eine stabile Größe.
Das Ergebnis ist ein Werkstoff mit verbesserter Duktilität, Formstabilität und Bearbeitbarkeit.
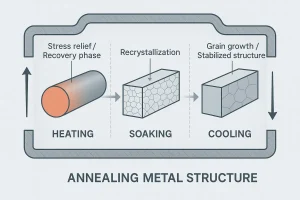
Querschnittsansicht, die veranschaulicht, wie sich Metallkörner während des Glühvorgangs verändern.
So funktioniert der Glühprozess
Das Glühen erfolgt in einem kontrollierten dreistufigen Temperaturzyklus. Anstatt diese Schritte als isolierte Vorgänge zu betrachten, ist es hilfreich zu erkennen, wie jede Stufe die nächste vorbereitet: Durch das Aufheizen wird ein gleichmäßiges Temperaturfeld hergestellt, durch das Halten werden die mikrostrukturellen Veränderungen vollendet, und durch das langsame Abkühlen werden diese Veränderungen fixiert, ohne dass erneut Spannungen entstehen.
1. Heizphase
In der Aufheizphase wird das Bauteil mit einer dosierten Geschwindigkeit auf Temperatur gebracht, sodass sich die Temperatur an der Oberfläche und im Kern gleichmäßig erhöht, ohne dass große Temperaturgradienten entstehen. Bei Eisenlegierungen bedeutet dies in der Regel, dass 500–900 °C, wobei schwerere Gussteile langsamer auf Temperatur gebracht werden, um Thermoschock oder Verformungen zu vermeiden. Durch eine geeignete Aufspannung werden die Kraftflüsse ausgeglichen, und eine inerte oder reduzierende Ofenatmosphäre begrenzt die Oxidation oder Entkohlung, sodass die Oberfläche für die spätere Bearbeitung sauber bleibt. Die Temperatur wird mit Regel- und Lastthermoelementen überprüft, damit das gesamte Bauteil – und nicht nur die Ofenluft – den vorgesehenen Sollwert erreicht.
2. Einweichphase
Sobald sich der Querschnitt ausgeglichen hat, ermöglicht die Haltephase den metallurgischen Umwandlungsprozess. Bei Stählen schreitet die Erholung bis zur Rekristallisation fort und erzeugt neue, spannungsfreie Körner; bei Gusseisen bleibt die Graphitmorphologie erhalten, doch die Matrix kann sich in Richtung eines weicheren Zustands verschieben, der sich sauberer schneiden lässt. Als Faustregel gilt, die Haltezeit so lange zu wählen, bis sich der dickste Querschnitt stabilisiert hat – oft eine Basis von 30–60 Minuten sowie zusätzliche Zeit für die Wandstärke – wobei die Thermoelemente überwacht werden, um sicherzustellen, dass die gesamte Charge tatsächlich die gewünschte Temperatur erreicht hat. Diese Phase bildet die Grundlage für stabile mechanische Eigenschaften und eine vorhersehbare Bearbeitbarkeit.
3. Kühlphase
Durch das Abkühlen wird die beim Glühen erzielte Struktur fixiert, ohne dass dabei Gradienten oder Restspannungen erneut entstehen. Kühlung des Ofens wird bevorzugt, wenn maximale Weichheit und Formstabilität erforderlich sind, wobei das Bauteil langsam durch kritische Bereiche geführt wird, um neue Umwandlungen zu vermeiden, die die Matrix verhärten würden. Insbesondere bei Gusseisen verhindert eine gezielte, langsame Abkühlung thermische Rissbildung und beugt der Neubildung von Weißgussstellen in dünnen Bereichen vor. Die Bauteile werden in der Regel unterhalb von etwa 200 °C und anhand von Referenzmessungen überprüft, ob die Glühbehandlung sowohl mikrostrukturelle als auch maßliche Stabilität gewährleistet hat.
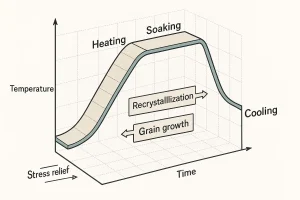
Temperatur-Zeit-Kurve, die die drei Phasen des Glühprozesses veranschaulicht.
Arten des Glühens
Es gibt verschiedene Glühverfahren, da die Produktionsziele unterschiedlich sind: Manchmal benötigt man eine möglichst weiche Matrix für die Bearbeitung, manchmal muss lediglich die Spannung abgebaut werden, und manchmal muss die chemische Zusammensetzung vor der Endbearbeitung homogenisiert werden. Wenn man darüber nachdenkt, Welches Ergebnis benötigen Sie als Nächstes? wird Sie zum richtigen Subtyp führen.
1. Vollständiges Glühen
Ein Vollglühen wird gewählt, wenn bei Stählen maximale Weichheit und eine gleichmäßige Ferrit-Perlit-Matrix im Vordergrund stehen. Das Werkstück wird auf eine Temperatur über Ac₃, lange genug gehalten, bis die Umwandlung abgeschlossen ist, und anschließend im Ofen abkühlen gelassen, damit die Härte sinkt und sich die Zerspanbarkeit verbessert. Dies ist üblich bei Schmiedeteilen, Gehäusen aus Stahlguss und schweren Profilen, die anschließend einer umfangreichen Grobbearbeitung unterzogen werden.
2. Prozessglühen
Wenn Bauteile lediglich durch die Umformung kaltverfestigt sind und man für den nächsten Durchgang lediglich die Duktilität wiederherstellen muss, reicht eine Prozessglühung aus. Diese wird durchgeführt unterhalb von Ac₁ sodass die Rekristallisation begrenzt bleibt, die Verweildauer bei der Temperatur moderat ist und der Durchsatz hoch bleibt. Das Ergebnis ist eine einfachere Umformung ohne die vollständige Erweichung – oder den Zeitaufwand – eines vollständigen Glühvorgangs.
3. Sphäroidisierungsglühen
Kohlenstoffreiche Stähle und Werkzeugstähle sprechen am besten auf die Sphäroidisierung an, wenn im nächsten Schritt eine schwere Zerspanung oder Kaltumformung erfolgt. Durch Halten bei etwa (oder zyklisches Wechseln in der Nähe von) Ac₁, zerfallen lamellare Karbide in einzelne Sphäroide, die die Schnittkräfte verringern und die Oberflächengüte verbessern. Der Nachteil dabei ist eine längere Zykluszeit und eine geringere Zwischenhärte, worauf in der Regel ein Härtungs- und Anlassverfahren folgt.
4. Spannungsarmglühen
Wenn die Geometrie bereits nahezu endkonturgenau ist und die Eigenschaften akzeptabel sind, Restspannungen aus dem Guss, dem Schweißen oder der Grobbearbeitung jedoch Anlass zur Sorge geben, ist das Spannungsarmglühen die minimalinvasive, gezielte Lösung. Bei Temperaturen deutlich unterhalb des kritischen Bereichs werden dabei eingeklemmte Dehnungen gelöst, ohne die Mikrostruktur oder Härte wesentlich zu verändern. Dies ist der typische Stabilisierungsschritt vor der Präzisionsbearbeitung oder der Maßprüfung.
5. Diffusionsglühen (Homogenisierungsglühen)
Wenn die Entmischung beim Erstarren der begrenzende Faktor ist – was bei dicken Legierungsgussteilen häufig der Fall ist –, wird zunächst ein Diffusionsglühen durchgeführt. Das Bauteil wird auf eine hohe Homogenisierungstemperatur gebracht und dort über einen längeren Zeitraum gehalten, damit sich die chemische Zusammensetzung über den gesamten Querschnitt hinweg ausgleicht. Da dies zu einer Vergröberung der Körner führen kann, folgt häufig ein Normalisierungs- oder Vollglühschritt, um die Matrix vor der Bearbeitung wieder in den Ausgangszustand zu versetzen.
6. Rekristallisationsglühen (Nichteisenmetalle)
Kaltverformte Aluminium-, Kupfer- und Messinglegierungen gewinnen durch Rekristallisationsglühen ihre Duktilität zurück. Bei vergleichsweise niedrigen Temperaturen und kurzen Haltezeiten bilden sich neue, spannungsfreie Körner, ohne dass die mit höheren Temperaturen bei Eisenwerkstoffen verbundenen Risiken auftreten. Das Ergebnis sind sauberere Biegungen, ein geringerer Rückfederungseffekt und ein besser vorhersehbares Umformverhalten im nächsten Arbeitsschritt.
Glühen von Gusseisen
Gusseisen verhält sich beim Glühen aufgrund seines Kohlenstoffgehalts und seiner Graphitstruktur anders:
- Grauguss: 850–900 °C, um Spannungen abzubauen und die Zerspanbarkeit zu verbessern.
- Duktiles Gusseisen (Sphäroguss): 500–900 °C zum Spannungsabbau oder zum Vollglühen zur Verbesserung der Dehnung.
- Weißes Eisen: 850–950 °C, um Zementit in Ferrit und Graphit umzuwandeln und so Temperguss zu erzeugen.
- ADI (austemperiertes duktilem Gusseisen): Kontrolliertes Glühen zur Vorbereitung auf das erneute Austemperieren.
Häufig geglühte Werkstoffe
| Material | Typische Temperatur (°C) | Zweck |
|---|---|---|
| Kohlenstoffstahl | 700–900 | Körnung aufweichen und verfeinern |
| Edelstahl | 1000–1100 | Stress abbauen, Korrosionsbeständigkeit wiederherstellen |
| Grauguss | 850–900 | Stress reduzieren, die Bearbeitbarkeit verbessern |
| Duktiles Gusseisen | 500–900 | Spannungsabbau oder vollständige Erweichung |
| Aluminiumlegierungen | 300–400 | Die Duktilität erhöhen |
| Kupferlegierungen | 250–500 | Verformung durch Kaltverfestigung beseitigen |
Vorteile des Glühens
- Verbessert die Duktilität und Zähigkeit
- Verbessert die Bearbeitbarkeit und die Maßhaltigkeit
- Baut innere Spannungen ab, die beim Gießen oder Umformen entstehen
- Verringert die Härte und erleichtert so die Verarbeitung
- Homogenisiert die Mikrostruktur und verfeinert die Körner
- Stellt die Korrosionsbeständigkeit bestimmter Legierungen wieder her
Einschränkungen und zu beachtende Aspekte
- Zeitaufwändiger Prozess, bei dem eine langsame Abkühlung erforderlich ist
- Mögliche Kornvergröberung bei Überhitzung
- Höhere Energiekosten
- Risiko der Oxidation oder der Zunderbildung in Freiluftöfen
- Erfordert eine präzise Temperaturregelung, um Phasenprobleme zu vermeiden
Anwendungen in modernen Gießereien und in der Fertigung
Das Glühen ist sowohl in der Gießerei als auch in der Nachbearbeitung unverzichtbar. In modernen Gießereien für duktiles Gusseisen oder Stahl wird es eingesetzt, um:
- Restspannungen vor dem … beseitigen Bearbeitung oder Endbearbeitung
- Teile vorbereiten für Härten oder Aufkohlen
- Die Widerstandsfähigkeit wiederherstellen in Wärmeeinflusszonen
- Umrechnen Weißeisenguss zu Temperguss für Automobil- und Rohrverbindungsstücke
- Verbesserung der Maßgenauigkeit von komplexe Gussteile
Fazit
Das Glühen ist nach wie vor eine der wirksamsten und am häufigsten angewendeten Wärmebehandlungen für Metalle. Ob in Gießereien, die duktile Gusseisenprodukte herstellen, oder in Bearbeitungsbetrieben, die Werkstücke für die Endbearbeitung vorbereiten – der Prozess der kontrollierten Erwärmung und langsamen Abkühlung sorgt dafür, dass Metalle das richtige Gleichgewicht zwischen Festigkeit und Duktilität erreichen.
Fordern Sie noch heute ein Angebot an oder sprechen Sie mit unseren Gießereitechnikern Erfahren Sie, wie maßgeschneiderte Glühverfahren und die Optimierung der Wärmebehandlung die Leistung und Stabilität Ihrer Gussteile verbessern können.
Häufig gestellte Fragen zum Glühen
1. Warum wird nach dem Gießen ein Glühvorgang durchgeführt?
Nach dem Gießen weisen Metalle innere Spannungen und ungleichmäßige Mikrostrukturen auf. Durch das Glühen lassen sich diese Spannungen abbauen, die Maße stabilisieren und die Zerspanbarkeit vor der Bearbeitung oder Oberflächenveredelung verbessern.
2. Kann das Tempern mehrmals durchgeführt werden?
Ja. Bauteile können erneut geglüht werden, wenn sie zusätzlichen Umform-, Bearbeitungs- oder Schweißvorgängen unterzogen wurden, durch die erneut Spannungen oder Verformungen im Werkstoff entstehen.
3. Wie wirkt sich die Ofenatmosphäre auf die Qualität des Glühvorgangs aus?
Die Steuerung der Atmosphäre ist von entscheidender Bedeutung. Ein oxidierender oder verunreinigter Ofen kann zu Zunderbildung oder Entkohlung führen. In Gießereien werden häufig inerte oder reduzierende Atmosphären wie Stickstoff- oder Wasserstoffgemische eingesetzt, um saubere Oberflächen zu erzielen.
4. Welche Probleme treten beim Tempern häufig auf?
Zu den typischen Problemen zählen ungleichmäßige Erwärmung, Oxidation, Kornvergröberung oder unvollständige Spannungsentlastung. Diese lassen sich durch eine ordnungsgemäße Temperaturregelung, eine ausreichende Haltezeit und eine langsame, gleichmäßige Abkühlung verhindern.