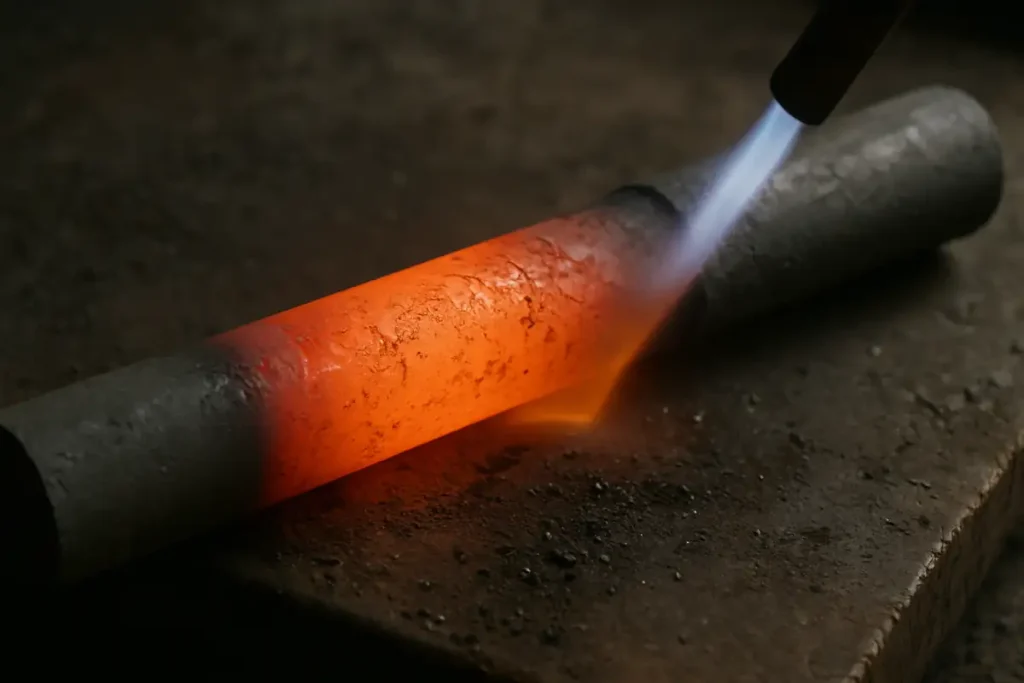
O recozimento é um dos processos de tratamento térmico mais fundamentais na metalurgia. Tem como objetivo melhorar a ductilidade, reduzir as tensões internas e refinar a microestrutura de metais como o ferro fundido, o aço, o alumínio e as ligas de cobre. Ao aquecer um metal até uma temperatura específica, mantê-lo nessa temperatura durante um período controlado e, em seguida, arrefecê-lo lentamente — normalmente no forno —, a estrutura atómica do metal reorganiza-se, assumindo uma forma mais estável e uniforme.
O que é o recozimento?
Em termos simples, o recozimento é um ciclo controlado de aquecimento e arrefecimento aplicado a materiais metálicos para alterar as suas propriedades físicas e mecânicas sem alterar a sua forma. O objetivo principal é amolecer o metal e restaurar a sua maleabilidade depois de este ter sido endurecido ou deformado durante processos como a fundição, a forja ou a maquinagem.
Durante o recozimento, ocorrem três transformações microestruturais:
- Recuperação: As dislocações e as tensões internas geradas durante a deformação são aliviadas.
- Recristalização: Formam-se novos grãos sem tensão, substituindo a estrutura deformada.
- Crescimento do grão: A temperaturas mais elevadas ou com tempos de manutenção prolongados, os grãos aumentam de tamanho até atingirem um tamanho estável.
O resultado é um material com maior ductilidade, estabilidade dimensional e usinabilidade.
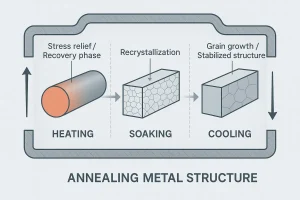
Vista em corte transversal que ilustra a forma como os grãos metálicos se transformam durante o processo de recozimento.
Como funciona o processo de recozimento
O recozimento decorre através de um ciclo térmico controlado em três fases. Em vez de considerar estas fases como etapas isoladas, é útil perceber como cada uma delas prepara a seguinte: o aquecimento estabelece um campo de temperatura uniforme, a manutenção da temperatura completa as alterações microestruturais e o arrefecimento lento fixa essas alterações sem reintroduzir tensões.
1. Fase de aquecimento
Na fase de aquecimento, o componente é aquecido a uma velocidade controlada, de modo a que a temperatura da superfície e do núcleo aumente em simultâneo, sem grandes gradientes. No caso das ligas ferrosas, isto significa normalmente atingir 500–900 °C, sendo que as peças fundidas mais pesadas são aquecidas gradualmente para evitar choques térmicos ou deformações. A fixação adequada mantém os percursos de carga equilibrados, e uma atmosfera inerte ou redutora no forno limita a oxidação ou a descarburização, de modo a que a superfície permaneça limpa para a posterior maquinagem. A temperatura é verificada com termopares de controlo e de carga, de modo a que toda a peça — e não apenas o ar do forno — atinja o ponto de regulação pretendido.
2. Fase de imersão
Assim que a secção se tiver equalizado, o tempo de repouso permite que o processo metalúrgico ocorra. Nos aços, a recuperação evolui para a recristalização e produz novos grãos isentos de deformação; nos ferros fundidos, a morfologia da grafite mantém-se, mas a matriz pode passar para um estado mais macio que permite um corte mais limpo. Uma regra prática consiste em manter a imersão durante tempo suficiente para que a secção mais espessa se estabilize — frequentemente uma base de 30–60 minutos além de um tempo adicional relacionado com a espessura da secção — enquanto se monitorizam os termopares para confirmar que toda a carga está efetivamente à temperatura adequada. Esta fase estabelece as bases para propriedades mecânicas estáveis e uma maquinabilidade previsível.
3. Fase de arrefecimento
O arrefecimento fixa, então, a estrutura obtida durante o recozimento, sem reintroduzir gradientes nem tensões residuais. Arrefecimento do forno é o método preferido quando se exige a máxima maciez e estabilidade dimensional, conduzindo a peça lentamente através de intervalos críticos para evitar novas transformações que endureceriam a matriz. No caso específico dos ferros fundidos, um arrefecimento deliberado e lento previne a formação de fissuras térmicas e evita a reaparecimento de manchas de ferro branco em secções finas. As peças são normalmente retiradas do forno abaixo de aproximadamente 200 °C e verificámos as peças de referência para confirmar que o recozimento proporcionou estabilidade tanto microestrutural como dimensional.
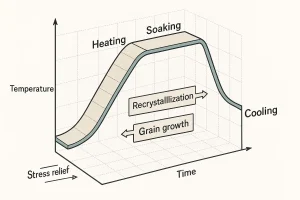
Curva de temperatura em função do tempo que ilustra as três fases do processo de recozimento.
Tipos de recozimento
Existem diferentes modos de recozimento porque os objetivos de produção variam: por vezes, é necessária uma matriz o mais macia possível para a maquinagem; outras vezes, basta eliminar as tensões; e, por vezes, é necessário homogeneizar a composição química antes de qualquer acabamento. Pensando nisso, qual é o resultado que precisa alcançar a seguir irá indicar-lhe o subtipo correto.
1. Recozimento completo
O recozimento completo é escolhido quando a prioridade é a máxima maleabilidade e uma matriz uniforme de ferrite/perlita nos aços. A peça é aquecida acima de Ac₃, mantido durante o tempo suficiente para que a transformação se complete e, em seguida, deixado a arrefecer no forno para que a dureza diminua e a usinabilidade melhore. Isto é comum em peças forjadas, caixas de aço fundido e perfis pesados que serão submetidos posteriormente a uma usinagem de desbaste significativa.
2. Recozimento de processo
Quando as peças apresentam apenas endurecimento por deformação resultante da conformação e é necessário recuperar a ductilidade para a próxima passagem, o recozimento de processo é suficiente. Este é realizado abaixo de Ac₁ de modo a que a recristalização seja limitada, o tempo de permanência à temperatura seja moderado e o rendimento se mantenha elevado. O resultado é uma conformação mais fácil, sem o amolecimento total — nem o tempo necessário — de um recozimento completo.
3. Recozimento esferoidizante
Os aços de alto teor de carbono e os aços para ferramentas apresentam melhores resultados no tratamento de esferoidização quando a etapa seguinte consiste em corte pesado ou conformação a frio. Ao manter a temperatura em torno de (ou alternar entre valores próximos de) Ac₁, os carbonetos lamelares fragmentam-se em esferóides distintos que reduzem as forças de corte e melhoram o acabamento da superfície. A contrapartida é um ciclo mais longo e uma dureza intermédia mais baixa, o que é normalmente seguido de um programa de endurecimento e revenimento.
4. Recozimento para alívio de tensões
Se a geometria já estiver próxima da forma final e as propriedades forem aceitáveis, mas a tensão residual resultante da fundição, soldadura ou maquinagem preliminar constituir uma preocupação, o recozimento de alívio de tensões é a opção mais simples e específica. A temperaturas bem abaixo da faixa crítica, este processo alivia a deformação retida sem alterar significativamente a microestrutura ou a dureza. Trata-se da etapa típica de estabilização antes da maquinagem de precisão ou da inspeção dimensional.
5. Recozimento por difusão (homogeneização)
Quando a segregação resultante da solidificação constitui o fator limitante — o que é comum em peças fundidas de liga de grande espessura —, recorre-se primeiro ao recozimento por difusão. A peça é levada a uma temperatura elevada de homogeneização e mantida nessa temperatura durante um período prolongado, para que a composição química se uniformize em toda a secção. Como este processo pode aumentar o tamanho dos grãos, é frequentemente seguido de uma etapa de normalização ou recozimento completo para restabelecer a matriz antes da maquinagem.
6. Recozimento de recristalização (metais não ferrosos)
As ligas de alumínio, cobre e latão que foram submetidas a trabalho a frio recuperam a ductilidade através do recozimento de recristalização. A temperaturas relativamente baixas e com tempos de manutenção curtos, formam-se novos grãos isentos de deformação, sem os riscos associados a temperaturas mais elevadas no caso dos metais ferrosos. O resultado são dobras mais limpas, menor retorno elástico e um comportamento de conformação mais previsível na operação seguinte.
Recozimento do ferro fundido
O ferro fundido comporta-se de forma diferente durante o recozimento devido ao seu teor de carbono e à sua estrutura de grafite:
- Ferro cinzento: 850–900 °C para aliviar as tensões e melhorar a usinabilidade.
- Ferro dúctil (ferro fundido nodular): 500–900 °C para o alívio de tensões ou recozimento completo, com vista a melhorar o alongamento.
- Ferro Branco: 850–950 °C para converter a cementite em ferrita e grafite, formando ferro maleável.
- ADI (Ferro fundido dúctil austemperizado): Recozimento controlado para preparar o processo de reaustemperamento.
Materiais que são habitualmente submetidos a recozimento
| Material | Temperatura típica (°C) | Objetivo |
|---|---|---|
| Aço ao carbono | 700–900 | Suavizar e refinar a textura |
| Aço inoxidável | 1000–1100 | Aliviar o stress, restaurar a resistência à corrosão |
| Ferro fundido cinzento | 850–900 | Reduzir a tensão, melhorar a usinabilidade |
| Ferro dúctil | 500–900 | Alívio de tensões ou amaciamento total |
| Ligas de alumínio | 300–400 | Aumentar a ductilidade |
| Ligas de cobre | 250–500 | Eliminar o endurecimento por deformação |
Vantagens do recozimento
- Melhora a ductilidade e a tenacidade
- Melhora a usinabilidade e a estabilidade dimensional
- Alivia as tensões internas resultantes da fundição ou da moldagem
- Reduz a dureza, facilitando o processamento
- Homogeneiza a microestrutura e refina os grãos
- Restaura a resistência à corrosão em determinadas ligas
Limitações e considerações
- Processo demorado que requer um arrefecimento lento
- Possível aumento do tamanho dos grãos em caso de sobreaquecimento
- Custo mais elevado da energia
- Risco de oxidação ou formação de incrustações em fornos a céu aberto
- Exige um controlo preciso da temperatura para evitar problemas de fase
Aplicações em fundições e na indústria transformadora modernas
O recozimento é indispensável tanto nas operações de fundição como nas operações posteriores à fundição. Nas fundições modernas de ferro dúctil ou de aço, é utilizado para:
- Eliminar as tensões residuais antes de maquinação ou acabamento
- Preparar peças para têmpera ou cementação
- Recuperar a resistência em zonas de soldadura afetadas pelo calor
- Converter ferro branco para ferro maleável para o setor automóvel e para acessórios para tubos
- Melhorar a precisão dimensional de peças fundidas complexas
Conclusão
O recozimento continua a ser um dos tratamentos térmicos mais eficazes e amplamente utilizados para os metais. Quer se trate de fundições que produzem peças de ferro dúctil, quer de oficinas de maquinagem que preparam peças para acabamento, o processo de aquecimento controlado e arrefecimento lento garante que os metais alcancem o equilíbrio adequado entre resistência e ductilidade.
Solicite um orçamento ou fale hoje mesmo com os nossos engenheiros de fundição para saber como o recozimento personalizado e a otimização do tratamento térmico podem melhorar o desempenho e a estabilidade das suas peças fundidas.
Perguntas frequentes sobre o recozimento
1. Por que razão se recorre ao recozimento após a fundição?
Após a fundição, os metais apresentam tensões internas e microestruturas irregulares. O recozimento ajuda a aliviar essas tensões, a estabilizar as dimensões e a melhorar a usinabilidade antes da usinagem ou do acabamento superficial.
2. O recozimento pode ser realizado mais do que uma vez?
Sim. Os componentes podem ser submetidos a um novo recozimento se tiverem sido submetidos a operações adicionais de conformação, maquinagem ou soldadura que reintroduzam tensões ou deformações no material.
3. De que forma a atmosfera do forno afeta a qualidade do recozimento?
O controlo da atmosfera é fundamental. Um forno oxidante ou contaminado pode causar a formação de incrustações ou descarburização. Nas fundições, são frequentemente utilizadas atmosferas inertes ou redutoras, tais como misturas de azoto ou hidrogénio, para se obterem superfícies limpas.
4. Quais são os problemas mais comuns durante o recozimento?
Entre os problemas mais comuns contam-se o aquecimento desigual, a oxidação, o engrossamento do grão ou o alívio incompleto das tensões. Estes problemas podem ser evitados através de um controlo adequado da temperatura, de um tempo de recozimento adequado e de um arrefecimento lento e uniforme.