El aluminio puro se funde a 660,32 °C (1220,58 °F), una temperatura que en el taller suele redondearse a 660 °C. Esa cifra solo se aplica al aluminio puro. Si se añaden elementos de aleación, el aluminio ya no tiene un único punto de fusión, sino que se funde en un intervalo de temperaturas. Cuando se compra material o se planifica una serie de fundición, la cifra que importa es el intervalo correspondiente a la calidad del material, no la cifra redondeada de 660 °C. Si se determina correctamente el intervalo, se ajustarán adecuadamente la temperatura de fusión, el comportamiento de llenado y la calidad de la pieza.
¿A qué temperatura se funde el aluminio?
El aluminio puro se funde a 660,32 °C, lo que equivale a 1220,58 °F. En el lenguaje cotidiano, la mayoría de los comercios hablan de 660 °C o 1220 °F. Este valor se debe a la estructura cristalina del aluminio puro: a esta temperatura, los átomos adquieren la energía suficiente para romper los enlaces metálicos, y el sólido se convierte en líquido.
De ello se desprenden dos aspectos prácticos. En primer lugar, los 660,32 °C son un valor de referencia, no un parámetro del proceso: a menos que se esté fundiendo metal casi puro (la serie 1xxx), la temperatura de fusión viene determinada por el intervalo de la aleación. En segundo lugar, la pureza se refleja en el comportamiento de fusión: el aluminio de alta pureza se funde en un intervalo de tan solo 1–2 °C, y cuando dicho intervalo se amplía más allá de unos 5 °C, es casi seguro que el material contiene impurezas apreciables. Esto convierte al intervalo de fusión en un indicador útil para la inspección de entrada. El aluminio reciclado es un buen ejemplo: la chatarra mezclada amplía ese rango, por lo que debe clasificarse por calidades antes de volver a fundirse.
¿Por qué las aleaciones de aluminio se funden en un intervalo de temperaturas?
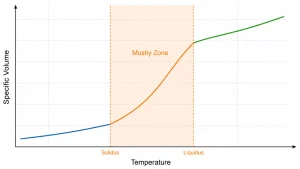
Las aleaciones de aluminio no tienen un único punto de fusión. Tienen un punto de solidus y un punto de liquidus. El punto de solidus es aquel en el que comienza la fusión; el punto de liquidus es aquel en el que la fusión se completa. La franja entre ambos puntos es la zona pastosa, y resulta importante en la fundición: el metal en esta franja fluye pero no se distribuye bien, por lo que las transiciones de grueso a fino pueden desarrollar porosidad por contracción si la pieza fundida no se maneja correctamente.
Solidus y liquidus
Por debajo de la línea de solidificación, la aleación está completamente sólida; por encima de la línea de licuefacción, está completamente líquida. Cuanto más amplio sea el intervalo, con mayor cuidado hay que controlar el enfriamiento y la alimentación durante la fundición; de lo contrario, la contracción por solidificación no se compensa y la pieza fundida presenta porosidad interna.
Por qué las aleaciones de Al-Si dominan el sector de la fundición
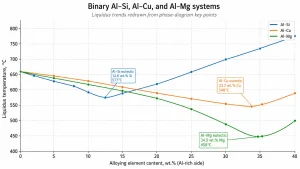
La temperatura eutéctica de las aleaciones de aluminio y silicio desciende hasta unos 577 °C, una de las más bajas entre los sistemas de aluminio habituales. Un punto de fusión más bajo implica una menor energía de fusión, una mayor vida útil de las herramientas y un mejor llenado del molde, razón por la cual tanto la fundición por gravedad como la de baja presión favorecen las aleaciones de Al-Si.
La aleación modifica el punto de fusión de tres formas principales:
- La formación de un eutéctico reduce la temperatura de fusión hasta el punto eutéctico de la composición, como ocurre con el Al-Si, que se sitúa en torno a los 577 °C.
- La formación de una solución sólida hace que la temperatura de fusión pase a ser un intervalo en lugar de un punto concreto
- Las fases de precipitado modifican la posición del solidus, por lo que los grados tratables térmicamente, como el 6061 y el 7075, se comportan de forma diferente a las aleaciones de fundición.
| Sistema | Temperatura característica | Nota |
|---|---|---|
| Eutéctico de Al-Si | ~577 °C | Material de fundición muy versátil, de bajo punto de fusión y buena fluidez |
| Aluminio puro | 660,32 °C | Un único punto, con un margen de tan solo 1-2 °C |
| Aleaciones comunes de Al-Si para fundición | 538–613 °C | Depende del curso; véase la siguiente sección |
Factores que influyen en el punto de fusión del aluminio
La composición de la aleación es el factor principal: los distintos grados se funden en rangos diferentes. La pureza, las impurezas y el método de medición también influyen en la lectura, pero en mucha menor medida que los elementos de aleación.
Composición de la aleación
El Si, el Cu, el Mg y el Zn reducen o modifican la temperatura de fusión. La composición determina la posición del solidus y del liquidus, por lo que, una vez fijada la calidad, el rango también queda fijado en gran medida. Por eso, dos aleaciones de aspecto similar, como la 6061 y la 6063, siguen requiriendo temperaturas de fusión y vertido diferentes en la fundición.
Pureza e impurezas
El metal más puro tiene un intervalo de fusión más estrecho, mientras que las impurezas lo amplían, un patrón que puede utilizarse como indicador en la inspección de entrada, especialmente cuando se mezcla aluminio reciclado.
Hay otros dos aspectos menores que conviene tener en cuenta al leer un valor:
- Método de medición: tanto la DSC como la dilatometría y los métodos visuales dependen de la velocidad de calentamiento y del tamaño de la muestra, por lo que se debe indicar el método utilizado junto con la lectura.
- Presión y estructura granular: la presión modifica el comportamiento de fusión, y la estructura granular influye en la uniformidad con la que se produce el cambio de fase.
Intervalos de fusión de las aleaciones de aluminio más comunes
Los grados varían mucho, así que comprueba el intervalo antes de elegir. A continuación se indican los intervalos de fusión habituales de las aleaciones de aluminio de fundición y forjado más comunes; consulta la ficha técnica del proveedor como referencia definitiva.
| Curso | Intervalo de fusión (°C) | Uso habitual |
|---|---|---|
| A356 | 557-613 | Piezas moldeadas estructurales por gravedad y a baja presión |
| 356 | 550–620 | Piezas de fundición de uso general |
| A380 | 538-593 | Carcasas de fundición a presión |
| 383 | 538-593 | Piezas de fundición a presión |
| 319 | 482-638 | Piezas de automóvil, cuerpos de bomba |
| 6061 | 582-652 | Extrusiones, piezas mecanizadas |
| 2024 | 502-638 | Estructuras aeroespaciales |
| 5052 | 607-650 | Chapa metálica, depósitos |
| 7075 | 477-635 | Estructuras de alta resistencia |
Destacan dos patrones. Las aleaciones de fundición, como A356 y el A380 tiene una altura menor y es más estrecho, lo que resulta adecuado para secciones delgadas y moldes complejos. Las aleaciones forjadas, como la 6061 y la 7075, tienen una base más ancha y requieren más cuidado en la fundición. Incluso dentro de un mismo grado, puede haber ligeras variaciones entre lotes, por lo que debes basarte en la ficha técnica del proveedor para establecer las temperaturas de fusión y colada.
El aluminio frente al acero, el cobre y el titanio
El aluminio se sitúa en la parte baja de la escala entre los metales comunes, con un punto de fusión que es aproximadamente la mitad del del acero. Esto supone tanto una ventaja como una limitación.
| Metal | Punto de fusión (°C) |
|---|---|
| Aluminio (puro y en aleaciones) | 477-660 |
| Hierro fundido | 1127-1204 |
| Acero al carbono | 1371-1593 |
| Titanio | 1668 |
Un punto de fusión más bajo se traduce en un tiempo de calentamiento más corto, facturas de energía más bajas por fundición y una mayor vida útil de los moldes, ya que estos sufren menos estrés térmico por ciclo. Esta misma propiedad limita la temperatura de servicio: las piezas que se calientan durante largos periodos pierden resistencia mucho antes de que el metal se funda, razón por la cual el aluminio no se utiliza en aplicaciones que requieran una exposición prolongada a altas temperaturas.
Cómo influye el punto de fusión en las aplicaciones del aluminio
El bajo punto de fusión ofrece ventajas en los procesos de fundición, extrusión y soldadura: menor energía de fusión, mayor vida útil de las herramientas, mejor llenado del molde y control de los costes al reciclar la chatarra. En la fundición por gravedad y a baja presión, la baja temperatura de vertido se traduce en tiempos de ciclo más cortos y un menor choque térmico en los moldes permanentes. En la soldadura, es necesario controlar estrictamente el aporte de calor y la selección del material de aportación debe ajustarse al rango de la aleación base.
Conviene recordar algunos límites de funcionamiento:
- El aluminio que se expone a temperaturas de entre 150 y 200 °C durante largos periodos de tiempo pierde resistencia de forma notable; comprueba que las piezas estructurales no superen su temperatura de funcionamiento.
- Las temperaturas de fusión demasiado elevadas aceleran la oxidación y la absorción de gases; hay que controlar el sobrecalentamiento en función del tipo de acero.
- La chatarra debe clasificarse: los materiales mezclados amplían el rango de fusión y alteran la composición.
Preguntas frecuentes
¿Cuál es el punto de fusión del aluminio?
El aluminio puro se funde a 660,32 °C (1220,58 °F); las aleaciones se funden en un intervalo comprendido entre el solidus y el liquidus.
¿Por qué el aluminio no tiene un único punto de fusión?
Los elementos de aleación hacen que la fusión se produzca entre el solidus y el liquidus, y la composición determina dónde se sitúa ese intervalo.
¿Qué aleación de aluminio tiene el punto de fusión más bajo?
De los grados más comunes, el 7075 es el que tiene el punto de fusión más bajo (unos 477 °C); entre las aleaciones de fundición, las A380 y 383 se sitúan en la franja baja, con valores de entre 538 y 593 °C.
¿En qué se diferencia el aluminio del acero?
El aluminio se funde a unos 660 °C, mientras que el acero al carbono lo hace entre 1371 y 1593 °C —aproximadamente el doble—, por lo que el aluminio no es adecuado para aplicaciones a altas temperaturas.
Conclusión
Ten en cuenta tres cifras: 660,32 °C para el aluminio puro, unos 577 °C para el punto inferior del eutéctico de Al-Si y entre 477 y 660 °C para las aleaciones de aluminio más comunes. Decide primero la aplicación, comprueba después el rango de calidades y establece los parámetros del proceso a partir de ese rango. Es el rango, y no la cifra redonda, lo que debes tener en cuenta a la hora de planificar.
Si dispone de planos o condiciones de trabajo que debamos evaluar para determinar un tipo de aluminio, envíenos la temperatura de servicio y la carga; le recomendaremos un tipo adecuado para su caso concreto. Necesita fundición por gravedad o fundición a baja presión necesitas ayuda o quieres hablar sobre Selección de aleaciones de aluminio? A partir de ahí nos encargaremos nosotros.