La fundición a presión de alta presión (HPDC) ocupa un lugar central en la fabricación moderna de productos ligeros, especialmente en la producción a gran escala de aleaciones de aluminio, magnesio y zinc. Con la apuesta de la industria de la automoción por la reducción de peso y la integración, junto con la demanda de perfiles ultradelgados por parte del sector de la electrónica de consumo, el HPDC se ha convertido en el proceso preferido para la fabricación de componentes estructurales de automoción, carcasas de motores y cajas electrónicas de precisión. Este artículo analiza los principios del proceso, los materiales habituales, las ventajas técnicas y las limitaciones del HPDC con el fin de ofrecer una guía de selección exhaustiva que se adapte a sus necesidades de ingeniería.
¿Qué es la fundición a presión?
La fundición a presión de alta presión (HPDC) es un proceso de fabricación con molde permanente en el que el metal fundido se inyecta en un molde de acero diseñado con precisión a velocidades extremadamente altas y bajo una presión mecánica considerable.
Tal y como se muestra en el diagrama de procesos que figura a continuación, Las características principales de este proceso incluyen el llenado a alta presión y alta velocidad, el uso de moldes metálicos permanentes y ciclos de producción cortos. En cuanto a los parámetros técnicos, las presiones de inyección suelen oscilar entre 1.500 y 25.000 psi, con velocidades de llenado que alcanzan los 30-100 m/s. La acción sincronizada del émbolo de inyección y la fuerza de sujeción garantiza que el metal fundido ocupe por completo la cavidad del molde en cuestión de milisegundos.

Historia y evolución de la fundición a presión de alta presión
La tecnología de fundición a presión se originó a mediados del siglo XIX en el sector de la imprenta, donde se utilizó inicialmente para fundir tipos de plomo. Las posteriores demandas industriales hicieron que el proceso pasara de la simple conformación de formas a la fabricación de componentes funcionales complejos.
A principios del siglo XX, el auge de la demanda de piezas de motor en la industria automovilística llevó a la fundición a presión de aluminio a convertirse en una técnica industrial generalizada. A finales del siglo XX, la introducción de la ingeniería asistida por ordenador (CAE) y del software de simulación transformó la fundición a presión, que pasó de ser un oficio basado en la experiencia a convertirse en una ciencia controlada con precisión. Hoy en día, la industria avanza hacia el «giga-moldeado», con el objetivo de integrar docenas de componentes de la carrocería en bruto en una única pieza de aluminio de gran tamaño.
Cómo funciona la fundición a presión
La fundición a presión es un proceso cíclico altamente automatizado en el que cada paso requiere un control preciso de los parámetros para garantizar las propiedades mecánicas y la calidad de la superficie de la pieza final.
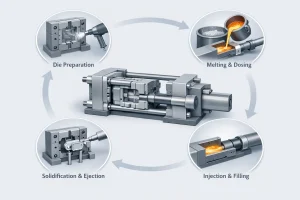
1. Preparación de la matriz y pulverización
Antes de cada ciclo, se limpian las superficies del molde y se rocían con un agente desmoldeante. Este lubricante no solo facilita la expulsión de la pieza fundida, sino que también crea una barrera térmica que regula la temperatura del molde y protege el acero de la erosión provocada por el metal fundido.
2. Fusión y dosificación de metales
El metal se calienta hasta una temperatura determinada en un horno controlado. Un sistema de dosificación automatizado (como una cuchara robótica o una bomba) transfiere un volumen preciso de metal fundido al manguito de inyección de la máquina de fundición a presión, lo cual es fundamental para mantener la uniformidad en el peso de las piezas.
3. Inyección y llenado a alta presión
El émbolo de inyección se desplaza en dos fases distintas: una fase lenta para purgar el aire del manguito de inyección, seguida de una aceleración instantánea (milisegundos) para llenar la cavidad. Esta alta velocidad garantiza que el metal llene las secciones de paredes delgadas antes de que comience la solidificación.
4. Solidificación, expulsión y recorte
El sistema mantiene una presión elevada (intensificación) para compensar la contracción volumétrica que se produce durante el enfriamiento. Una vez solidificada, la matriz se abre y los pasadores de expulsión empujan la pieza hacia fuera. Por último, el sistema de canales y los rebordes se eliminan mediante una matriz de recorte o un proceso robotizado.
Diferencias entre HPDC y LPDC (HPDC frente a LPDC)
A la hora de seleccionar un proceso de fundición, es fundamental comprender las diferencias técnicas entre la fundición a presión de alta presión (HPDC) y la fundición a presión de baja presión (LPDC), ya que esto influye directamente en el rendimiento y el coste.
En relación con presión y velocidad de llenado, La tecnología HPDC se basa en una presión mecánica extrema y un flujo a alta velocidad, lo que la hace ideal para piezas complejas de paredes delgadas (1-4 mm). Por el contrario, LPDC utiliza una presión de aire baja para lograr un llenado suave y uniforme, lo que resulta más adecuado para piezas de paredes más gruesas y de estructura más sencilla.
En cuanto a densidad interna y tratamiento térmico, El LPDC sigue un patrón de solidificación direccional que da lugar a muy pocos poros internos, lo que permite que las piezas se sometan a tratamientos térmicos de solubilización y envejecimiento T6. El HPDC, debido a la turbulencia del llenado a alta velocidad, tiende a retener aire; estos microporos se expanden durante el tratamiento térmico a alta temperatura, provocando la formación de ampollas en la superficie. Por lo tanto, el tratamiento T6 no suele recomendarse para las piezas estándar de HPDC.
De un eficiencia y aplicación Desde este punto de vista, el HPDC tiene un ciclo de producción muy corto y es la mejor opción para lograr economías de escala. Aunque el LPDC ofrece una mayor estanqueidad y resistencia mecánica, suele reservarse para componentes críticos para la seguridad, como las llantas de aluminio, mientras que el HPDC se utiliza para carcasas y soportes complejos.
Materiales utilizados en la fundición a presión de alta presión
Los distintos materiales confieren a las piezas de fundición a presión unas características físicas y mecánicas únicas. La elección de la aleación adecuada es un requisito imprescindible para lograr un equilibrio entre el coste, el peso y la funcionalidad.
Aleaciones de aluminio
Se trata del material más habitual para el HPDC (por ejemplo, ADC12, A380), que ofrece una excelente relación resistencia-peso, una alta conductividad térmica y una buena resistencia a la corrosión. Es la opción preferida para componentes de automoción e industriales.
Aleaciones de magnesio
Al ser el metal estructural más ligero, las aleaciones de magnesio (por ejemplo, la AZ91D) ofrecen unas prestaciones superiores en cuanto a amortiguación de vibraciones y blindaje contra las interferencias electromagnéticas. Se utilizan ampliamente en las estructuras de los aparatos electrónicos de consumo de gama alta y en los componentes del interior de los vehículos.
Aleaciones de zinc
Las aleaciones de zinc (por ejemplo, Zamak 3) se caracterizan por su excelente fluidez y sus bajos puntos de fusión, lo que permite obtener paredes ultrafinas (menos de 0,5 mm). Además, no desgastan las herramientas, lo que se traduce en una vida útil excepcionalmente larga de los moldes.
Otras aleaciones especiales
Esta categoría incluye aleaciones de cobre para piezas de alta resistencia y resistentes al desgaste, así como aleaciones de aluminio con bajo contenido en silicio, desarrolladas específicamente para piezas que requieren una alta estanqueidad o acabados específicos de tratamiento superficial.
Ventajas de la fundición a presión de alta presión
- Alta eficiencia productiva: Los cortos tiempos de ciclo la convierten en la solución más económica para la producción en serie (más de 10 000 unidades al año).
- La complejidad de las paredes delgadas: Capaz de crear geometrías extremadamente complejas, lo que reduce considerablemente la necesidad de un mecanizado secundario.
- Coherencia dimensional: Su alta repetibilidad y el control estable de las tolerancias lo convierten en la solución ideal para las líneas de montaje automatizadas.
Limitaciones de la fundición a presión de alta presión
- Riesgos relacionados con la porosidad: El llenado a alta velocidad puede provocar la formación de burbujas de aire, lo que limita la soldabilidad de la pieza y el tratamiento térmico convencional a alta temperatura.
- Elevada inversión inicial: El coste de los troqueles de precisión y de la maquinaria de fundición a presión a gran escala es elevado, lo que hace que no sea adecuado para la producción de volúmenes muy reducidos.
- Sensibilidad al espesor de la pared: Sensible a las secciones de gran espesor (puntos calientes); los diseños deben mantener un espesor de pared uniforme para evitar defectos de contracción.
Aplicaciones de la fundición a presión de alta presión
Gracias a su equilibrio entre eficiencia productiva y complejidad estructural, el HPDC se utiliza en sectores que exigen un alto nivel de precisión y capacidad.
Automoción
El HPDC domina el sector de la automoción, donde se utiliza para la fabricación de carcasas de caja de cambios, tapas de motor, soportes de dirección, carcasas de alternador y estructuras integradas de la carrocería. Sus propiedades de ligereza son esenciales para mejorar la eficiencia en el consumo de combustible y la autonomía de los vehículos eléctricos.
Electrónica de consumo
Gracias a su capacidad para conseguir paredes ultradelgadas y excelentes acabados superficiales, el HPDC se utiliza ampliamente en los marcos de los smartphones, los chasis de los ordenadores portátiles, los componentes internos de las tabletas y los cuerpos de las cámaras, proporcionando una estructura rígida a la vez que ligera.
Equipos industriales y de comunicaciones
En el sector industrial, el HPDC se utiliza para fabricar cuerpos de bombas, carcasas de herramientas eléctricas y bases de disipadores térmicos. En el ámbito de las telecomunicaciones, es el proceso de fabricación principal para los radiadores de las estaciones base 5G y los soportes de las cavidades de las antenas, donde su conductividad térmica garantiza la estabilidad de los equipos.
Preguntas frecuentes
P: ¿Por qué se denomina este proceso «fundición a presión»? R: A diferencia de la fundición por gravedad o la fundición a baja presión (<0,1 MPa), la HPDC aplica una enorme presión mecánica durante la fase de llenado (normalmente entre 10 MPa y más de 150 MPa). Esta alta presión obliga al metal fundido a superar la resistencia y a rellenar instantáneamente los huecos más intrincados.
P: ¿Pueden las piezas de HPDC alcanzar un nivel de estanqueidad equivalente al de la impermeabilidad? R: Sí. Aunque existe el riesgo de que queden burbujas de aire atrapadas, gracias a un diseño optimizado del canal de inyección, a la fundición a presión asistida por vacío o a tratamientos secundarios de impregnación, el proceso HPDC puede cumplir los requisitos de estanqueidad de la mayoría de las carcasas de motores y componentes hidráulicos.
P: ¿Se pueden anodizar las piezas de fundición a presión? R: El aluminio fundido a presión estándar (con alto contenido en silicio) suele presentar un aspecto oscuro o moteado después de anodizado. Si es necesario aplicar un tratamiento de anodizado, deben utilizarse aleaciones especiales con bajo contenido en silicio, o bien deben considerarse acabados alternativos, como la electroforesis o el recubrimiento en polvo.
Conclusión
La fundición a presión de alta presión (HPDC) es la mejor opción para lograr un equilibrio entre «geometría compleja, ligereza y bajo coste unitario». Aunque plantea dificultades en cuanto al control de la porosidad y a la inversión inicial, su papel en la fabricación moderna, orientada a una producción de gran volumen y alta uniformidad, es insustituible.
[Sube ahora tus planos en 3D para obtener un presupuesto rápido] [Ponte en contacto con nuestros ingenieros para analizar la elección de tu proceso]