Le moulage sous haute pression (HPDC) occupe une place centrale dans la fabrication moderne de composants légers, en particulier dans la production à grande échelle d’alliages d’aluminium, de magnésium et de zinc. Face à la recherche de réduction de poids et d’intégration menée par l’industrie automobile, ainsi qu’à la demande de profils ultra-minces dans le secteur de l’électronique grand public, le HPDC est devenu le procédé privilégié pour la fabrication de composants structurels automobiles, de carters de moteurs et de boîtiers électroniques de précision. Cet article explore les principes du procédé, les matériaux couramment utilisés, les avantages techniques et les limites de l’HPDC afin de vous fournir un guide de sélection complet adapté à vos besoins techniques.
Qu'est-ce que le moulage sous haute pression ?
Le moulage sous haute pression (HPDC) est un procédé de fabrication par moule permanent dans lequel du métal en fusion est injecté dans un moule en acier de haute précision à des vitesses extrêmement élevées et sous une pression mécanique importante.
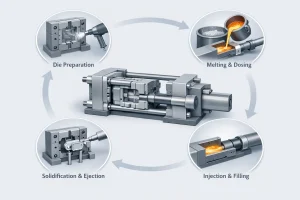
Comme l'illustre le schéma de processus ci-dessous, Les principales caractéristiques de ce procédé sont notamment le moulage sous haute pression et à grande vitesse, l'utilisation de moules métalliques permanents et des cycles de production courts. En termes de paramètres techniques, les pressions d'injection varient généralement entre 1 500 et 25 000 psi, avec des vitesses de remplissage pouvant atteindre 30 à 100 m/s. L'action synchronisée du piston d'injection et de la force de serrage garantit que le métal en fusion occupe entièrement la cavité du moule en quelques millisecondes.

Histoire et évolution du moulage sous haute pression
La technologie du moulage sous pression a vu le jour au milieu du XIXe siècle dans le secteur de l'imprimerie, où elle était initialement utilisée pour mouler des caractères en plomb. Les besoins industriels qui ont suivi ont fait évoluer ce procédé, qui est passé de la simple fabrication de formes à la production de composants fonctionnels complexes.
Au début du XXe siècle, l'explosion de la demande en pièces de moteur dans l'industrie automobile a propulsé le moulage sous pression de l'aluminium au cœur de l'industrie. À la fin du XXe siècle, l'introduction de l'ingénierie assistée par ordinateur (IAO) et des logiciels de simulation a transformé le moulage sous pression, qui était un métier reposant sur l'expérience, en une science régie par la précision. Aujourd’hui, le secteur s’oriente vers le « giga-moulage », qui vise à intégrer des dizaines de composants de la carrosserie brute dans une seule pièce moulée massive en aluminium.
Comment fonctionne le moulage sous haute pression ?
Le moulage sous haute pression est un procédé cyclique hautement automatisé dans lequel chaque étape nécessite un contrôle précis des paramètres afin de garantir les propriétés mécaniques et la qualité de surface de la pièce finale.
1. Préparation des matrices et pulvérisation
Avant chaque cycle, les surfaces du moule sont nettoyées et vaporisées d'un agent de démoulage. Ce lubrifiant facilite non seulement l'éjection de la pièce moulée, mais crée également une barrière thermique qui régule la température du moule et protège l'acier contre l'érosion causée par le métal en fusion.
2. Fusion et dosage des métaux
Le métal est chauffé à une température déterminée dans un four à conditions contrôlées. Un système de dosage automatisé (tel qu’une poche robotisée ou une pompe) transfère un volume précis de métal en fusion dans le manchon d’injection de la machine de moulage sous pression, ce qui est essentiel pour garantir la régularité du poids des pièces.
3. Injection et remplissage à haute pression
Le piston d'injection se déplace en deux phases distinctes : une phase lente visant à purger l'air du manchon d'injection, suivie d'une accélération instantanée (de l'ordre de quelques millisecondes) pour remplir la cavité. Cette vitesse élevée garantit que le métal remplit les sections à parois minces avant que la solidification ne commence.
4. Solidification, éjection et ébarbage
Le système maintient une pression élevée (intensification) afin de compenser la contraction volumique lors du refroidissement. Une fois la pièce solidifiée, le moule s'ouvre et des broches d'éjection l'expulsent. Enfin, le système de canaux d'injection et les excédents sont éliminés à l'aide d'un moule de découpe ou d'un processus robotisé.
Différences entre le HPDC et le LPDC (HPDC vs LPDC)
Lors du choix d'un procédé de moulage, il est essentiel de bien comprendre les différences techniques entre le moulage sous haute pression (HPDC) et le moulage sous basse pression (LPDC), car celles-ci ont une incidence directe sur les performances et les coûts.
À propos de pression et vitesse de remplissage, La technologie HPDC repose sur une pression mécanique extrême et un écoulement à grande vitesse, ce qui la rend idéale pour les pièces complexes à parois minces (1 à 4 mm). En revanche, LPDC utilise une faible pression d'air pour un remplissage fluide et régulier, ce qui convient mieux aux pièces à parois épaisses et de conception plus simple.
En ce qui concerne densité interne et traitement thermique, Le procédé LPDC suit un schéma de solidification directionnelle qui se traduit par une très faible présence de pores internes, ce qui permet aux pièces de subir des traitements thermiques de mise en solution et de vieillissement de type T6. Le procédé HPDC, en raison de la turbulence liée au remplissage à grande vitesse, a tendance à piéger de l'air ; ces micropores se dilatent lors du traitement thermique à haute température, provoquant l'apparition de cloques en surface. Par conséquent, le traitement T6 n’est généralement pas recommandé pour les pièces HPDC standard.
D'un efficacité et application De ce point de vue, le procédé HPDC présente un cycle de production très court et constitue le choix privilégié pour réaliser des économies d'échelle. Si le procédé LPDC offre une meilleure étanchéité à l'air et une meilleure résistance mécanique, il est souvent réservé aux composants critiques pour la sécurité, tels que les jantes en aluminium, tandis que le procédé HPDC est utilisé pour les boîtiers et les supports complexes.
Matériaux utilisés dans le moulage sous haute pression
Les différents matériaux confèrent aux pièces moulées sous pression des caractéristiques physiques et mécaniques uniques. Le choix de l'alliage approprié est une condition indispensable pour trouver le juste équilibre entre coût, poids et fonctionnalité.
Alliages d'aluminium
Il s'agit du matériau le plus couramment utilisé pour le HPDC (par exemple, l'ADC12 ou l'A380) ; il offre un excellent rapport résistance/poids, une conductivité thermique élevée et une bonne résistance à la corrosion. C'est le choix incontournable pour les composants automobiles et industriels.
Alliages de magnésium
En tant que métal de structure le plus léger, les alliages de magnésium (par exemple, l'AZ91D) offrent des performances supérieures en matière d'amortissement des vibrations et de blindage contre les interférences électromagnétiques. Ils sont largement utilisés dans les châssis d'appareils électroniques grand public haut de gamme et dans les composants d'intérieur automobile.
Alliages de zinc
Les alliages de zinc (par exemple, le Zamak 3) se caractérisent par une excellente fluidité et des points de fusion bas, ce qui permet d'obtenir des parois ultra-fines (moins de 0,5 mm). Ils ménagent également les outils, ce qui se traduit par une durée de vie exceptionnellement longue des matrices.
Autres alliages spéciaux
Cette catégorie comprend les alliages de cuivre destinés à la fabrication de pièces à haute résistance et résistantes à l'usure, ainsi que des alliages d'aluminium à faible teneur en silicium spécialement développés pour les pièces nécessitant une étanchéité à l'air élevée ou des finitions de traitement de surface spécifiques.
Avantages du moulage sous haute pression
- Haute efficacité de production: Grâce à ses temps de cycle courts, cette solution s'avère la plus économique pour la production en série (plus de 10 000 unités par an).
- La complexité des structures à parois minces: Permet de réaliser des géométries extrêmement complexes, ce qui réduit considérablement le recours à l'usinage secondaire.
- Cohérence dimensionnelle: Sa grande répétabilité et le contrôle stable des tolérances en font la solution idéale pour les chaînes de montage automatisées.
Limites du moulage sous haute pression
- Risques liés à la porosité: Un remplissage à grande vitesse peut entraîner la formation de poches d'air, ce qui limite la soudabilité de la pièce et l'application d'un traitement thermique conventionnel à haute température.
- Investissement initial élevé: Le coût des matrices de précision et des machines de moulage sous pression à grande échelle est élevé, ce qui rend cette technique inadaptée à la production en très petites séries.
- Sensibilité à l'épaisseur de la paroi: Sensible aux sections épaisses (points chauds) ; les conceptions doivent présenter une épaisseur de paroi uniforme afin d'éviter les défauts de retrait.
Applications du moulage sous haute pression
Grâce à son équilibre entre efficacité de production et complexité structurelle, le procédé HPDC est utilisé dans tous les secteurs d'activité exigeant une grande précision et des capacités élevées.
Automobile
Le HPDC domine le secteur automobile, où il est utilisé pour la fabrication de carters de boîte de vitesses, de capots de moteur, de supports de direction, de carters d'alternateur et de structures de carrosserie intégrées. Ses propriétés de légèreté sont essentielles pour améliorer le rendement énergétique et l'autonomie des véhicules électriques.
Électronique grand public
Grâce à sa capacité à produire des parois ultra-fines et d’excellentes finitions de surface, le procédé HPDC est largement utilisé pour la fabrication des cadres de smartphones, des châssis d’ordinateurs portables, des composants internes de tablettes et des boîtiers d’appareils photo, offrant ainsi un support à la fois rigide et léger.
Équipements industriels et de communication
Dans le secteur industriel, le procédé HPDC est utilisé pour la fabrication de corps de pompes, de boîtiers d'outils électriques et de bases de dissipateurs thermiques. Dans le domaine des télécommunications, il s'agit du procédé de fabrication principal pour les radiateurs des stations de base 5G et les supports de cavités d'antennes, où sa conductivité thermique garantit la stabilité des équipements.
FAQ
Q : Pourquoi ce procédé est-il appelé « moulage sous haute pression » ? R : Contrairement au moulage par gravité ou au moulage à basse pression (< 0,1 MPa), le procédé HPDC applique une pression mécanique très élevée pendant la phase de remplissage (généralement de 10 MPa à plus de 150 MPa). Cette pression élevée oblige le métal en fusion à surmonter les résistances et à combler instantanément les interstices complexes.
Q : Les pièces HPDC permettent-elles d'atteindre un niveau d'étanchéité à l'air équivalent à celui de l'étanchéité à l'eau ? R : Oui. Bien qu’il existe un risque d’inclusion d’air, grâce à une conception optimisée des canaux de coulée, au moulage sous pression assisté par vide ou à des traitements d’imprégnation secondaires, le procédé HPDC permet de répondre aux exigences d’étanchéité à l’air de la plupart des carters de moteurs et des composants hydrauliques.
Q : Les pièces moulées sous pression peuvent-elles être anodisées ? R : L'aluminium moulé sous pression standard (à forte teneur en silicium) présente généralement un aspect foncé ou marbré après anodisation. Si un traitement d'anodisation est nécessaire, il convient d'utiliser des alliages spéciaux à faible teneur en silicium, ou d'envisager d'autres finitions telles que l'électrophorèse ou le revêtement par poudre.
Conclusion
Le moulage sous haute pression (HPDC) est la solution idéale pour trouver le juste équilibre entre « une géométrie complexe, une conception allégée et un faible coût unitaire. » Bien qu'elle pose des défis en matière de contrôle de la porosité et d'investissement initial, sa place dans l'industrie moderne, pour une production à grand volume et d'une grande régularité, est irremplaçable.
[Téléchargez dès maintenant vos plans en 3D pour obtenir un devis rapide] [Contactez nos ingénieurs pour discuter du choix de votre procédé]