Los defectos de fundición son imperfecciones o irregularidades que se producen durante el proceso de fundición y que pueden comprometer la integridad estructural, la precisión dimensional o el aspecto del producto final. En sectores que dependen de componentes de alto rendimiento —como el automovilístico, la construcción o la hidráulica—, comprender cómo y por qué surgen estos defectos es fundamental tanto para los fabricantes como para los compradores.
Esta guía describe los defectos de fundición más frecuentes que se observan en el hierro dúctil, el hierro gris y piezas de fundición de acero. En cada caso, abordamos los indicadores visuales típicos, las causas subyacentes, las estrategias preventivas y las posibles soluciones.
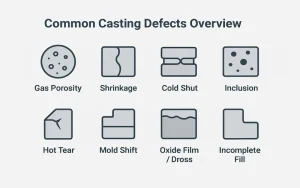
Resumen visual de ocho tipos habituales de defectos de fundición, ilustrados con iconos y etiquetas.
Porosidad gaseosa
Aspecto típico: Pequeñas cavidades o huecos redondeados, ya sea en la superficie o incrustados en la pieza fundida. Resultan especialmente problemáticos en componentes sometidos a presión, como los carcasas de bombas o los cuerpos de válvulas.
👉 Nota: Los estudios del sector indican que porosidad gaseosa y la contracción, en conjunto, representan hasta el 50% de todos los defectos de fundición, lo que los convierte en los tipos más comunes y críticos que hay que controlar.
Causas:
La porosidad por gases en las piezas de fundición de hierro dúctil y acero suele deberse al atrapamiento de gases durante la solidificación. Esto puede deberse a:
- Exceso de humedad en los materiales del molde o del núcleo
- Desgasificación incompleta del metal fundido
- Mala ventilación del molde o turbulencias excesivas durante el vertido
- Uso de aglutinantes con alto contenido en resina que se descomponen en gas
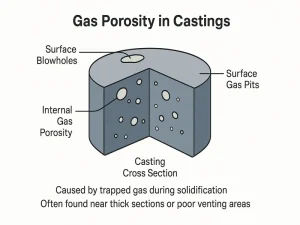
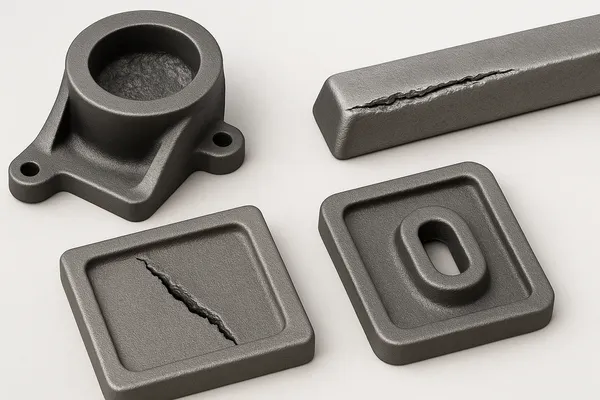
Aspecto típico de la porosidad gaseosa y las burbujas superficiales en las piezas de fundición metálica, debidas al aire o la humedad atrapados.
Prevención:
- Asegúrate de que los moldes y los núcleos estén completamente secos
- Utiliza materiales de carga con bajo contenido en hidrógeno y alta pureza
- Optimizar el diseño de las compuertas para minimizar la turbulencia
- Utilizar la desgasificación con argón o nitrógeno durante el tratamiento de la masa fundida
Soluciones:
- La porosidad leve puede solucionarse mediante una reparación por soldadura o una impregnación.
- En caso de problemas recurrentes, el software de simulación puede ayudar a visualizar el flujo de gas y a mejorar el diseño del molde.
Cavidades de contracción
Aspecto típico: Huecos internos o zonas hundidas que suelen encontrarse en secciones más gruesas o en zonas alejadas de una alimentación eficaz por conductos ascendentes. A menudo se producen en grandes carcasas de hierro dúctil, bloques de cojinetes o placas base de acero.
👉 Nota: Las cavidades por contracción son especialmente problemáticas en las piezas de fundición estructurales, ya que pueden dar lugar a puntos de concentración de tensiones que reducen significativamente la resistencia mecánica y la vida útil a la fatiga.
Causas:
Cavidades por contracción se forma durante la fase final de la solidificación, cuando el metal fundido no logra alimentar las zonas que aún se están contrayendo. Entre los factores que contribuyen a ello se encuentran:
- Tubos ascendentes de tamaño insuficiente o mal colocados
- Falta de control de la solidificación direccional
- Congelación prematura de los cuellos de los alimentadores
- Secciones transversales gruesas con velocidades de enfriamiento desiguales
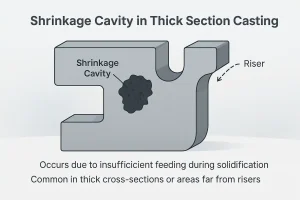
Una cavidad de contracción típica provocada por la solidificación en secciones gruesas
Prevención:
- Diseño adecuado de los tubos ascendentes con adaptación del módulo a las zonas críticas
- Uso de los escalofríos para regular la disipación del calor
- Manguitos aislantes para ralentizar la solidificación del tubo ascendente
- Ajustar la orientación de la fundición para favorecer la solidificación de arriba hacia abajo
Soluciones:
- Modificar la geometría de fundición o aumentar el volumen del alimentador
- Repara las cavidades mediante soldadura por arco o pulverización de metal (siempre que lo permitan las especificaciones).
Cold Shut (error de impresión)
Aspecto típico: Discontinuidades finas y lineales o costuras sin fusionar en las uniones donde dos frentes metálicos no han llegado a fusionarse. Se observan a menudo en piezas de fundición de paredes delgadas, geometrías complejas o en juntas horizontales.
👉 Nota: Aunque las grietas por frío suelen ser visibles en la superficie, también pueden formar grietas internas en zonas críticas, lo que podría comprometer las superficies de sellado o provocar un fallo prematuro bajo presión.
Causas:
Las «cortadas en frío» se producen cuando flujos de metal parcialmente solidificado entran en contacto pero no llegan a fusionarse debido a:
- Bajas temperaturas de vertido
- Escasa fluidez de la aleación
- Recorridos de flujo largos o ángulos cerrados en el diseño del molde
- Elevada pérdida de calor a través de los núcleos o los elementos metálicos de refrigeración
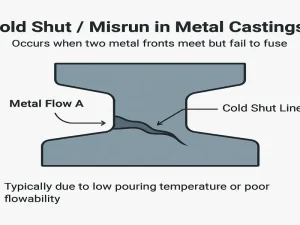
El defecto de soldadura en frío se produce cuando dos frentes de metal fundido no se fusionan correctamente, dejando una línea o costura visible.
Prevención:
- Aumentar la temperatura de colada dentro de los límites específicos de la aleación
- Reducir la longitud del flujo situando las compuertas más cerca de las zonas críticas
- Utiliza transiciones redondeadas y redondeos en el diseño de motivos
- Evita las entradas de tamaño insuficiente que limiten el caudal
Soluciones:
- Modificar el sistema de control de compuertas para reducir la pérdida de velocidad
- Mejorar la selección de aleaciones o utilizar inoculantes que mejoren la fluidez
- Si la integridad estructural no se ve comprometida, podría ser posible realizar una reparación localizada
Inclusiones (escoria / arena / óxidos)
Aspecto típico: Partículas oscuras o quebradizas incrustadas en la pieza fundida, visibles en las superficies mecanizadas o mediante inspección no destructiva (IND). Pueden proceder de escoria, arena erosionada o capas de óxido.
👉 Nota: Las inclusiones se encuentran entre los defectos más difíciles de detectar en una fase temprana, ya que a menudo permanecen ocultas hasta que se produce un fallo durante el mecanizado o en servicio, especialmente en aplicaciones sometidas a alta presión o sensibles a la fatiga.
Causas:
Las inclusiones no metálicas proceden de diversas fuentes de contaminación:
- Eliminación incompleta de la escoria durante la manipulación de la masa fundida
- Erosión de la arena de la cavidad del molde durante el llenado
- Reoxidación provocada por la turbulencia metálica
- Secciones del núcleo sueltas o recubrimiento insuficiente en las paredes del molde
Prevención:
- Utiliza acondicionadores de escoria y realiza un desnatado minucioso de la cuchara de colada
- Instalar filtros de espuma cerámica en las entradas de fundición
- Mantener una resistencia y un acabado superficial uniformes del molde
- Reduce la altura de vertido para minimizar las salpicaduras y las turbulencias
Soluciones:
- Las inclusiones superficiales pueden eliminarse mediante mecanizado
- Las inclusiones profundas requieren el rechazo de la pieza o su refundición, especialmente en las partes estructurales críticas.
- Las auditorías metalúrgicas permiten determinar el origen de los distintos tipos de inclusiones en etapas concretas del proceso.
Lágrimas calientes / Grietas térmicas
Aspecto típico: Grietas irregulares o ramificadas, que suelen aparecer en esquinas afiladas, salientes o uniones en las que el espesor de la pared varía. Estos defectos se forman durante las últimas fases de la solidificación, cuando la pieza fundida no puede absorber las tensiones térmicas internas.
Causas:
Las lágrimas calientes suelen ser consecuencia de una restricción mecánica o de una escasa capacidad de colapso del molde. Entre los principales factores que contribuyen a ello se encuentran:
- Cambios bruscos en el espesor de la pared
- Moldes rígidos de arena con baja capacidad de colapso
- Las altas temperaturas de colada provocan amplios intervalos de solidificación
- Redondeos o elementos de alivio de tensiones inadecuados en el diseño
Prevención:
- Espesor uniforme de las paredes y transiciones geométricas suaves
- Materiales o aditivos mejorados para moldes que aumentan la capacidad de plegado
- Control de la temperatura de vertido y del precalentamiento del molde
- Incorporación de muescas de alivio y núcleos flexibles
Soluciones:
- Las grietas leves pueden repararse mediante soldadura (si las especificaciones lo permiten).
- La corrección a largo plazo suele implicar un rediseño geométrico o el uso de materiales de moldeo alternativos.
Desplazamiento del molde / Desplazamiento del núcleo
Aspecto típico: Superficies escalonadas o desalineación dimensional entre las distintas mitades de la pieza fundida, lo que da lugar a espesores de pared irregulares o a orificios descentrados.
Causas:
El desplazamiento del molde se debe a una desalineación entre la parte superior y la inferior del molde, o al movimiento de los núcleos internos. Esto puede deberse a:
- Fuerza de sujeción insuficiente o ajuste holgado de la carcasa
- Desgaste o daños en los pasadores de guía
- Alta presión metalostática o sacudidas durante el vertido
Prevención:
- Reforzar las fijaciones de los frascos y garantizar un alineamiento preciso del molde
- Sustituir los equipos de patrón y las plantillas desgastadas
- Ajusta la altura de vertido para reducir la presión sobre el metal
Soluciones:
- El mecanizado podría ser posible si las tolerancias lo permiten
- Reconstruir o modernizar los sistemas de herramientas de patrón y de alineación
Películas de óxido / Defectos de escoria
Aspecto típico: Capas finas, similares a una película, o escamas frágiles cerca de la superficie de la pieza fundida, que a menudo solo se detectan durante el mecanizado o mediante análisis metalográfico. Estas inclusiones reducen la resistencia a la fatiga.
Causas:
Los defectos relacionados con los óxidos se forman debido a:
- Exposición del metal fundido al oxígeno durante el vertido
- Turbulencias excesivas en el sistema de compuertas
- Reoxidación provocada por una manipulación incorrecta de la cuchara de colada o por un retraso
Prevención:
- Utiliza una atmósfera protectora (argón) o un fundente para reducir la oxidación.
- Optimizar la geometría de las compuertas para permitir un flujo laminar
- Reducir al mínimo la turbulencia del metal mediante una velocidad de vertido controlada
Soluciones:
- En ocasiones, el óxido superficial puede eliminarse mediante mecanizado
- Los óxidos internos profundos requieren una nueva fundición y una revisión de los canales de colada
- Las herramientas de análisis térmico pueden ayudar a optimizar los procesos de fusión
Llenado incompleto (llenado insuficiente)
Aspecto típico: Secciones que faltan, esquinas incompletas o rellenos insuficientes en las piezas fundidas, especialmente en piezas de paredes delgadas o con gran superficie.
Causas:
Este defecto se debe a que el metal fundido no llena completamente la cavidad del molde antes de solidificarse. Entre las causas más habituales se encuentran:
- Temperatura de vertido baja o fluidez insuficiente
- Diseño de compuertas que restringe el caudal o provoca turbulencias prematuras
- Contrapresión de gas debida a una ventilación deficiente
- Características excesivamente complejas del molde
Prevención:
- Aumentar la temperatura de colada dentro de los límites de la aleación
- Mejorar la relación de cierre y la salida de aire de la cavidad del molde
- Simplifica la geometría de la pieza fundida o divídela en diseños de varias piezas
- Aplicar técnicas de asistencia por vacío cuando sea pertinente
Soluciones:
- Evaluar las simulaciones de relleno para localizar las zonas problemáticas
- Refundado con sistemas de circulación y ventilación corregidos
Métodos de ensayo no destructivos para detectar defectos en piezas fundidas
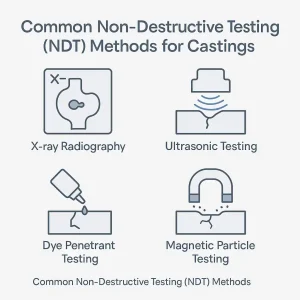
Métodos comunes de ensayos no destructivos (END) utilizados para la inspección de piezas fundidas: rayos X, ultrasonidos, ensayo por penetración de tintes y ensayo por partículas magnéticas.
| Método de ensayo | Defectos detectables | Materiales adecuados / Usos | Notas |
|---|---|---|---|
| Radiografía de rayos X | Contracción interna, porosidad, huecos | Piezas de fundición complejas, piezas de paredes gruesas | Excelente nivel de detalle; más caro |
| Pruebas por ultrasonidos | Grietas subyacentes, inclusiones | Perfiles de gran tamaño, de acero o hierro dúctil | Requiere destreza por parte del operador y una superficie en buen estado |
| Ensayo con líquido penetrante | Grietas superficiales, soldaduras frías | Metales no porosos (aluminio, acero) | Sencillo, asequible; solo visible en la superficie |
| Partícula magnética | Defectos superficiales y cercanos a la superficie | Metales ferrosos (hierro fundido, acero) | Rápido y fiable; limitado a piezas magnéticas |
Estos métodos de ensayo permiten detectar defectos internos o externos antes del mecanizado o la entrega, lo que garantiza que sus componentes fundidos cumplan con las especificaciones dimensionales y de rendimiento.
Reflexiones finales
Los defectos de fundición pueden afectar de manera significativa al rendimiento, al coste y a la satisfacción del cliente. Si se comprenden claramente las causas de cada defecto y las estrategias correctivas, tanto las fundiciones como los compradores pueden desempeñar un papel proactivo en el control de calidad.
¿Necesitas asistencia técnica o un análisis de defectos? Ponte en contacto con nuestro equipo para recibir asesoramiento especializado y soluciones de fundición a medida.