No vasto mundo da indústria transformadora, a fundição é reconhecida pela sua capacidade de transformar metal fundido em peças complexas. No entanto, a fundição não é um processo único; abrange uma variedade de métodos, cada um adequado a aplicações específicas. Compreender as características únicas de cada processo de fundição é fundamental para garantir a qualidade das peças, controlar os custos de produção e otimizar os prazos de entrega. Este artigo irá apresentar uma análise detalhada dos 10 processos de fundição mais comuns, para o ajudar a encontrar a solução perfeita para o seu projeto.
O que é o processo de fundição?
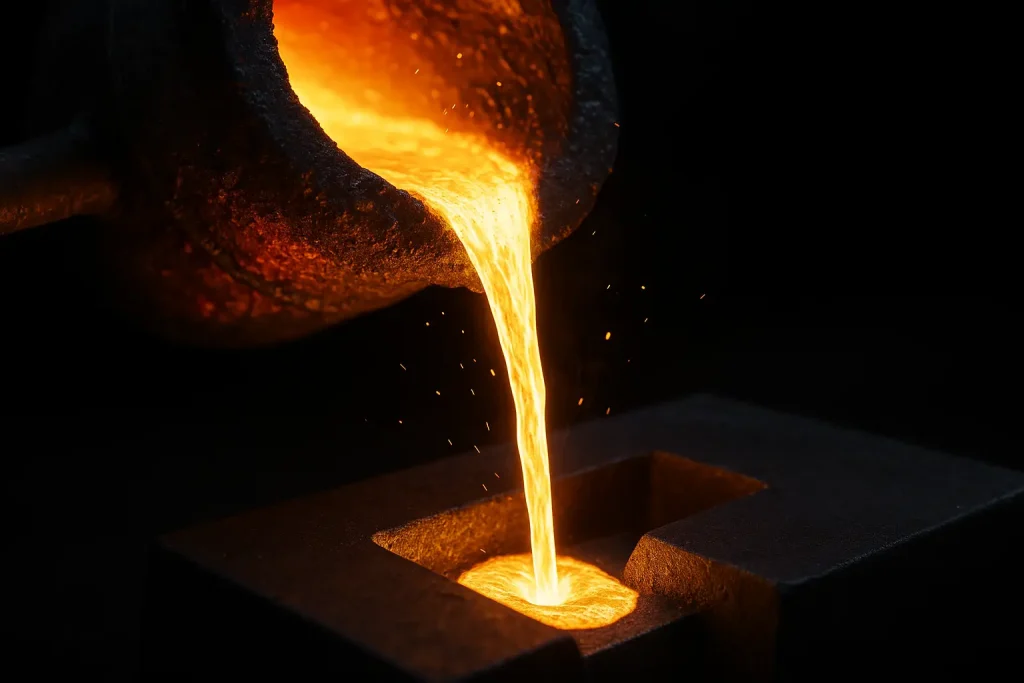
Em termos simples, o processo de fundição consiste no método de aquecer um metal até este se tornar líquido e, em seguida, verter ou injetá-lo num molde com uma forma específica. Depois de o metal arrefecer e solidificar, o molde é removido, revelando uma peça sólida idêntica ao interior do molde. Os diferentes processos de fundição são, essencialmente, apenas formas diferentes de atingir este objetivo, variando nos materiais dos moldes, nos métodos de vazamento e nas condições de pressão, de modo a satisfazer as diversas necessidades dos produtos.
Está bem, vou certificar-me de incluir os prós e os contras de cada processo de selecção. Aqui está o conteúdo revisto com todos os pormenores, incluindo as vantagens e desvantagens de cada método.
O Processo de Seleção de Elenco
O processo de fundição consiste em aquecer um metal até este se tornar líquido e, em seguida, verter ou injetá-lo num molde com uma forma específica. Depois de o metal arrefecer e solidificar, o molde é removido, revelando uma peça sólida idêntica ao interior do molde. Os diferentes processos de fundição são, essencialmente, apenas formas diferentes de atingir este objetivo, variando nos materiais dos moldes, nos métodos de vazamento e nas condições de pressão, de modo a satisfazer as diversas necessidades dos produtos.
Principais tipos de processos de fundição
1. Fundição em areia
Fundição em areia utiliza um molde reutilizável (feito de madeira ou metal) para criar uma forma negativa da peça dentro de uma caixa de areia. O molde é feito de uma mistura de areia, argila e água ou ligantes químicos. Este processo é altamente versátil, capaz de fundir peças que variam entre alguns quilogramas e várias toneladas, e é compatível com praticamente qualquer metal, desde o ferro fundido até várias ligas.
- Vantagens:
- Baixo custo: Os materiais para os moldes (areia) e o equipamento são relativamente baratos.
- Elevada flexibilidade: Pode ser utilizado para fundir peças de uma vasta gama de tamanhos.
- Ampla gama de materiais: Este processo permite tratar praticamente qualquer metal.
- Contras:
- Acabamento rugoso da superfície: As peças fundidas apresentam uma textura superficial rugosa, o que, muitas vezes, exige um tratamento posterior.
- Baixa precisão dimensional: Em comparação com os métodos de fundição de precisão, a fundição em areia apresenta tolerâncias dimensionais mais amplas.
2. Moldagem em concha
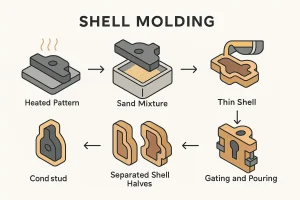
Moldagem por concha utiliza um aglutinante de resina para criar um molde de concha fino e rígido a partir de areia. O processo começa com o aquecimento de um modelo metálico e a aplicação de uma mistura de areia e resina termoendurecível. O molde de concha resultante é mais denso e mais estável do que um molde de areia normal, o que proporciona um melhor acabamento superficial e uma maior precisão dimensional.
- Vantagens:
- Elevada eficiência de produção: O processo pode ser automatizado e o tempo de ciclo é curto.
- Boa qualidade de fundição: O molde mais denso proporciona um melhor acabamento superficial e uma maior precisão dimensional do que a fundição em areia convencional.
- Moldes reutilizáveis: Os moldes podem ser utilizados várias vezes, reduzindo o custo por peça.
- Contras:
- Aumento do custo dos materiais: O aglutinante de resina é mais caro do que a areia comum.
- Não adequado para peças de grandes dimensões: O tamanho do molde é limitado pelo equipamento, o que o torna inadequado para a fundição de peças extremamente grandes.
3. Fundição por cera perdida
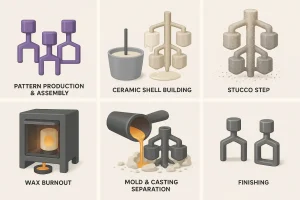
Fundição por cera perdida É um processo concebido para proporcionar uma precisão extrema. Começa por criar um modelo detalhado em cera, que é depois revestido com uma pasta cerâmica para formar uma estrutura rígida. Este método permite produzir formas incrivelmente complexas com uma precisão dimensional muito elevada e um excelente acabamento superficial, eliminando frequentemente a necessidade de usinagem posterior.
- Vantagens:
- Precisão dimensional extremamente elevada: Consegue atingir tolerâncias muito rigorosas.
- Excelente acabamento superficial: As peças fundidas têm uma superfície muito lisa.
- Formas complexas: É capaz de produzir facilmente geometrias internas e externas complexas.
- Contras:
- Custo elevado: Os moldes e os materiais (cera, pasta cerâmica) são caros e o processo envolve muitas etapas.
- Ciclo de produção longo: Todo o processo, desde a criação do molde até à fundição final, é demorado.
4. Fundição sob pressão
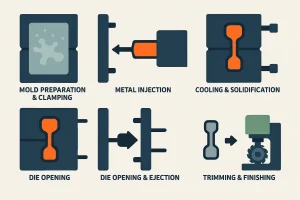
Fundição sob pressão é um processo concebido para a produção em massa. Consiste na injeção de metal fundido a alta velocidade e pressão num molde de aço preciso e reutilizável, conhecido como matriz. A alta pressão garante que o metal preencha até os detalhes mais complexos, criando uma estrutura interna densa e sem bolsas de ar.
- Vantagens:
- Eficiência de produção extremamente elevada: O tempo de ciclo é muito curto.
- Elevada resistência da peça: O enchimento a alta pressão cria uma estrutura interna densa, o que resulta em peças mais resistentes.
- Adequado para grandes volumes: O custo por peça diminui significativamente à medida que o volume aumenta.
- Contras:
- Custo extremamente elevado do molde: A conceção e o fabrico de um molde de aço de precisão exigem um investimento inicial avultado.
- Não adequado para pequenos lotes: O elevado custo do molde não pode ser amortizado se o volume de produção for baixo.
5. Fundição em molde permanente
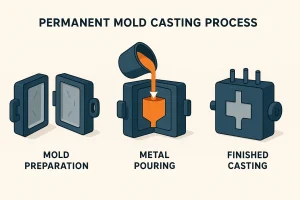
Fundição em molde permanente utiliza um molde metálico reutilizável, sendo que o metal fundido preenche a cavidade por ação da gravidade ou sob baixa pressão. As peças fundidas obtidas através deste processo apresentam uma estrutura interna densa, com boas propriedades mecânicas e um acabamento superficial superior ao das peças fundidas em areia.
- Vantagens:
- Boa qualidade de fundição: As peças fundidas apresentam uma estrutura interna densa, sem poros.
- Maior eficiência de produção: Os moldes podem ser utilizados repetidamente e os tempos de ciclo são mais rápidos do que na fundição em areia.
- Elevada precisão dimensional: As peças fundidas apresentam tolerâncias rigorosas e um bom acabamento superficial.
- Contras:
- Custo elevado do molde: O custo de fabrico dos moldes metálicos é elevado.
- Não adequado para formas complexas: Os moldes são normalmente fabricados em duas metades, o que dificulta a criação de geometrias excessivamente complexas.
6. Fundição por gravidade
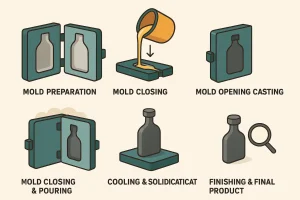
Fundição por gravidade é um método que utiliza o próprio peso do metal fundido para que este flua para a cavidade do molde, normalmente num molde metálico. O processo é relativamente simples e requer equipamento menos complexo do que a fundição sob pressão.
- Vantagens:
- Processo simples: A operação é relativamente simples e requer poucos equipamentos.
- Qualidade de fundição estável: Devido ao enchimento por gravidade, as peças fundidas apresentam menos defeitos internos e uma qualidade mais estável.
- Custo mais baixo: O investimento inicial é muito inferior ao da fundição sob pressão.
- Contras:
- Ciclo de produção longo: A velocidade de arrefecimento natural é mais lenta, o que resulta numa menor eficiência de produção.
- Não adequado para peças de parede fina: A fluidez limitada do metal fundido dificulta o preenchimento de estruturas complexas e de paredes finas.
7. Fundição centrífuga
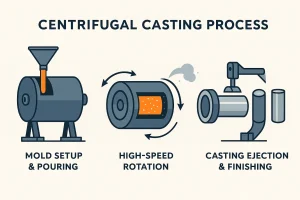
Fundição centrífuga utiliza a força de rotação para projetar metal líquido contra a parede interna de um molde. O molde gira a alta velocidade à medida que o metal fundido é vertido, e a força centrífuga empurra o metal para a parede exterior, onde se solidifica.
- Vantagens:
- Estrutura interna densa: A força centrífuga elimina os defeitos de encolhimento e os poros.
- Sem elevadores: Não requer sistemas complexos de canais de alimentação e canais de subida, o que melhora a aproveitamento do material.
- Elevada qualidade de fundição: As impurezas e os materiais mais leves são empurrados para a parede interior e são fáceis de remover.
- Contras:
- Formas limitadas: Adequado apenas para o fabrico de peças cilíndricas ou tubulares.
- Custo elevado do equipamento: O equipamento especializado para fundição centrífuga requer um grande investimento.
8. Fundição por espuma perdida
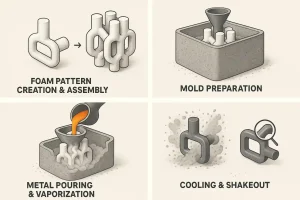
Fundição por espuma perdida utiliza um molde feito de espuma de poliestireno expandido (EPS). Quando o metal fundido é vertido diretamente sobre o molde, o calor vaporiza a espuma e o metal preenche o espaço deixado. Este processo de «vaporização» permite a fundição com forma quase final, reduzindo a necessidade de usinagem posterior.
- Vantagens:
- Forma quase final: A peça fundida adapta-se na perfeição ao modelo de espuma, reduzindo a necessidade de acabamento mecânico.
- Fundição em peça única: É possível integrar várias peças num único molde de espuma e moldá-las como uma única peça.
- Processo simplificado: Não são necessárias linhas de separação do molde, o que simplifica o processo.
- Contras:
- Exige elevada precisão do padrão: O molde de espuma tem de ser extremamente preciso, caso contrário, a qualidade final da peça fundida será afetada.
- Produz fumos: O processo de vaporização da espuma gera fumos tóxicos, o que exige um bom sistema de ventilação.
9. Moldagem em gesso
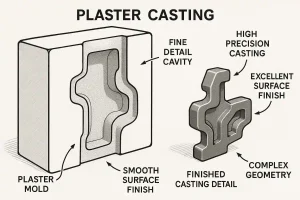
Molde de gesso utiliza gesso como material de molde. Uma pasta líquida de gesso é vertida à volta de um modelo e, após o endurecimento, o molde é separado e o modelo é removido. Devido à textura fina do gesso, este processo permite alcançar uma precisão muito elevada e captar detalhes extremamente finos.
- Vantagens:
- Acabamento de alta qualidade: As peças fundidas têm uma superfície muito lisa e conseguem reproduzir detalhes muito finos.
- Elevada precisão dimensional: O molde reproduz com precisão os detalhes do padrão, o que resulta em tolerâncias rigorosas.
- Adequado para formas complexas: A fluidez do gesso permite-lhe preencher cavidades complexas nos moldes.
- Contras:
- Apenas para metais com baixo ponto de fusão: Os moldes de gesso não suportam altas temperaturas, o que limita a sua utilização ao alumínio, ao zinco e a outras ligas.
- Baixa permeabilidade do molde: Se não for manuseado corretamente, pode causar porosidade por gás.
10. Fundição contínua
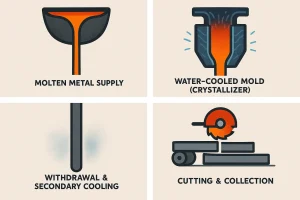
Fundição contínua é um processo especial que produz continuamente peças fundidas com uma secção transversal específica, em vez de peças individuais. O metal fundido é vertido continuamente num molde arrefecido a água (cristalizador) e, à medida que o metal se solidifica, é retirado continuamente pela parte inferior.
- Vantagens:
- Eficiência de produção extremamente elevada: O processo é altamente automatizado e permite a produção em contínuo.
- Elevada utilização do material: As peças fundidas não requerem canais de alimentação, pelo que há menos desperdício de material.
- Boa qualidade de fundição: A velocidade de arrefecimento uniforme resulta numa estrutura de fundição densa e estável.
- Contras:
- Formas limitadas: Limita-se à produção de materiais de base com uma secção transversal específica.
- Enorme investimento em equipamento: Exige uma linha de produção de grande dimensão e complexa, com custos iniciais muito elevados.
11. Moldagem a vácuo
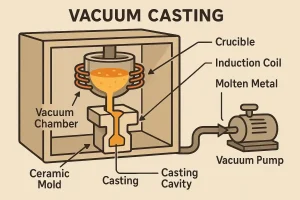
A moldagem por vácuo é um método especializado que envolve retirar o ar da cavidade do molde durante o processo de fundição. Ao criar um ambiente de pressão negativa, o metal fundido é aspirado para o molde, garantindo que preencha na perfeição todos os detalhes, incluindo secções complexas e intrincadas, sem resistência causada pelo ar retido.
Vantagens:
- Elevada qualidade de fundição: O vácuo elimina eficazmente a porosidade gaseosa e o ar retido, resultando numa estrutura interna densa.
- Excelente reprodução de detalhes: A pressão negativa garante que o metal atinja todas as partes do molde, reproduzindo com precisão os detalhes finos do modelo.
- Acabamento superficial de qualidade superior: As peças fundidas apresentam uma superfície muito lisa, o que, muitas vezes, reduz a necessidade de usinagem posterior.
Contras:
- Custo elevado do equipamento: Exige equipamento de vácuo especializado, o que implica um investimento inicial mais elevado.
- Menor eficiência na produção: O processo é relativamente lento e não é adequado para uma produção rápida e em grande volume.
Conclusão
Cada processo de fundição é uma prova da criatividade humana, proporcionando uma solução perfeita para necessidades industriais específicas. Compreender as características destes processos é fundamental para tomar decisões informadas na conceção de engenharia e no fabrico. Em última análise, a escolha deve basear-se numa análise abrangente da conceção da peça, dos requisitos de material e do orçamento de produção, garantindo que o processo escolhido maximize os objetivos do seu projeto.
Preciso de ajuda escolher o processo de fundição adequado para o seu projeto? Contacte hoje mesmo os nossos especialistas para uma consulta gratuita e deixe-nos ajudá-lo a encontrar a solução de fabrico ideal.