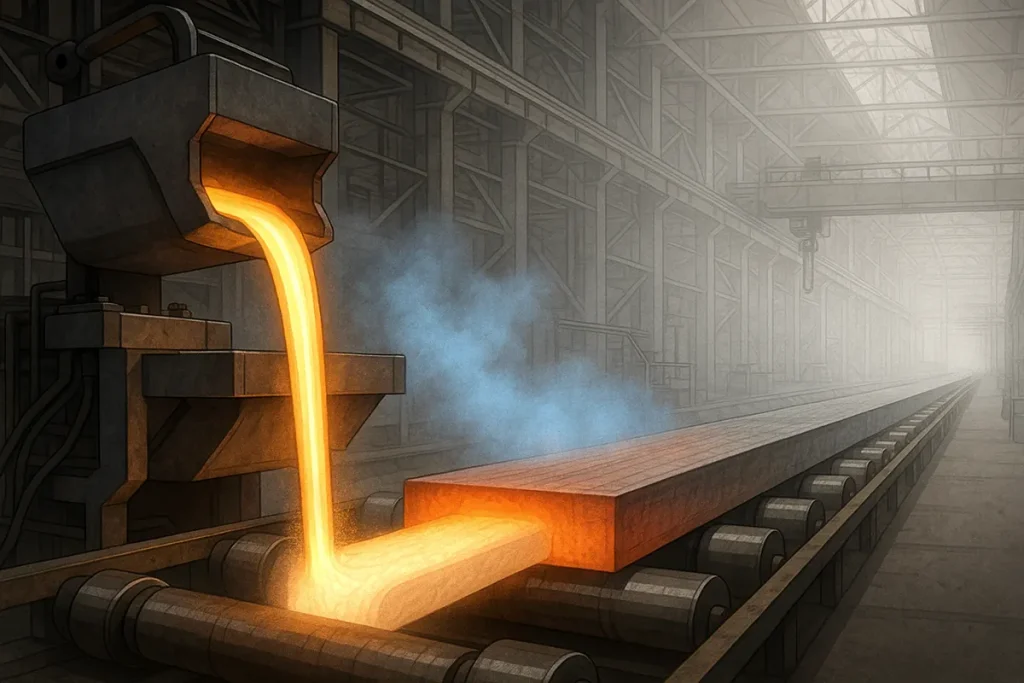
連続鋳造(CC) 現代の冶金において極めて重要な役割を果たしており、溶融金属がビレットやスラブといった連続半製品へと凝固する過程を一変させました。従来の方法と比較すると、 インゴット鋳造, CCははるかに優れた 効率 そして 製品の一貫性 エネルギーを大量に消費するいくつかの中間工程を省くことで、これが最適なプロセスとなっている。 中~大規模 金属の生産、製造 スラブ, 開花そして ビレット その後の圧延および押出成形のための原料として。
連続鋳造とは
連続鋳造とは、水冷式の 結晶化装置 (鋳型)を用いて溶融金属を連続的に凝固させ、それによって半製品を形成する(鋳造ビレット または 半製品スラブ/プレート) かつ幾何学的形状が一定であるもの。
連続鋳造とインゴット法との根本的な違いは、プロセスの連続性にある。連続鋳造では、金属が連続的に鋳造・凝固され、理論上は無限の長さを持つ半製品が生成される。一方、インゴット法は断続的なプロセスであり、所定のサイズのインゴットが生成される。したがって、連続鋳造プロセスは直線的であり、高度に自動化されている。
この工程における中心的な装置は、 連続鋳造機(CCM).
プロセスの仕組み
連続鋳造は、 連続性 流れの……および高いレベルの 自動化 製品の品質と生産効率を確保するためです。主要な制御パラメータには、溶融金属レベルの安定化、初期凝固(一次殻)の均一性、および引き出し速度の精密な制御が含まれます。
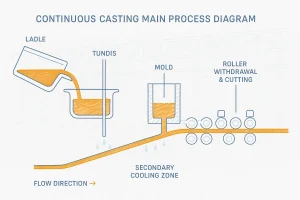
溶融金属の注湯からビレットの切断・保管に至るまでの、連続鋳造の工程フローを段階的に解説します。
1. 金属の移送および流量制御
溶融金属は、 お玉 ~へ タンディッシュ. タンディッシュは、流れを緩衝し、鋳込み圧力と液面を安定させる役割を果たしており、これは 包含・除外. 液体金属は水冷式の 結晶化装置 水中投入ノズルを通じて。この段階でのポイントは、 安定した液面 そして 精密な流量制御 スムーズに注げるようにするため。
2. 鋳型ゾーンと初期凝固
これが連続鋳造プロセスの核心です。溶融金属は、水冷式の銅管に接触し、 結晶化装置, 熱を急速に放散し、薄く均一な 一次シェル.
結晶化ゾーンにおいて、その役割は 鋳造フラックス(または保護スラグ)は極めて重要である. 結晶器内部の溶融金属の表面に塗布されると、それが溶けて潤滑・絶縁・保護層を形成する。溶融スラグはシェルと鋳型の壁の間に流れ込み、 潤滑 摩擦を低減するため、表面のスラグ層が 断熱 また、鋼の酸化を防ぎ、さらに重要なことに、それは積極的に くっつきを防ぐ(くっつき).
さらに、結晶化装置にはわずかな 高周波振動 プライマリシェルと金型壁との間の結合を定期的に切断し、表面品質をさらに向上させる。
3. 二次冷却および引き出し
結晶化槽から出た直後の鋳造品は、もろい固化殻しか持っていない。その後、工程は 二次冷却ゾーン、ここでは鋳物が、通常は水噴霧によって急速に冷却される( スプレー冷却 ) または水に浸すなどして、~するまで 完全凝固 が達成される。これは連続鋳造工程において極めて重要な工程である。
ローラー支持部 そして 引き出し速度制御 凝固長と生産速度を決定するには、正確でなければならない。CCM構造には、一般的なものとして カーブ型、および 縦型 そして 横型.
4. 切断と取り扱い
鋳物が完全に凝固すると、それは一定の速度で ローラー牽引 システム。その後、それは カット 火炎切断機や剪断機を用いて、あらかじめ決められた長さに切断する。切断されたビレットは、多くの場合、下流の圧延生産ラインへ直接送られる(ホットチャージング)、これにより再加熱にかかるエネルギー消費量と時間を大幅に削減できます。
使用材料
連続鋳造は、さまざまな金属系に適用可能な、汎用性の高い技術です:
- 鋼: 主な用途材料には、炭素鋼、合金鋼、ステンレス鋼などが含まれます。鋼の鋳造時には、 電磁撹拌(EMS) は、凝固組織を最適化し、以下のような内部欠陥を精密に制御するためにしばしば用いられる。 中心分離.
- アルミニウム: 通常、ストリップ鋳造やツインロール鋳造などのCC法が用いられます。これらの材料では、より精密な制御が必要となります。 熱交換効率 そして 不活性ガスによる保護 酸化を防ぐため。
- 銅とその合金: その極めて高い 熱伝導率, に対する厳格な管理 冷却速度 ひび割れや内部応力を防ぐために必要です。
メリット
連続鋳造は、冶金生産において、技術面および経済面で大きなメリットをもたらします:
- 高い金属収率: 金属の収率は通常、 90%を超える ( $>90\%$ )により、従来のインゴット法に伴うヘッドロスおよびテールロスを大幅に低減する。
- 省エネとエネルギー効率: インゴットの被膜除去や浸漬炉での再加熱といった中間工程を省略できます。具体的には、以下の機能により ホットチャージング 再加熱にかかるエネルギー消費を大幅に削減し、生産サイクル全体を短縮します。
- 製品の品質と安定性: 継続的かつ安定した凝固条件により、均一な 微細構造, 高い 一貫性 ビレットの寸法精度および内部組織において。
- 自動化と統合: このプロセス全体は極めて 自動化された、高度なデジタル制御システムの統合を促進し、直接的な 下流の圧延ラインとの連携.
制限事項
その利点があるにもかかわらず、連続鋳造プロセスには固有の限界があります:
- 多額の設備投資: CCMの設計、製造、および設置にかかるコストは非常に高額です。
- 限定された断面形状: 主に、以下の特性を備えたビレットの製造に適しています。 断面が一定 (スラブ、ブルーム、ラウンド)であるため、複雑あるいは一定でない形状への対応が困難である。
- 狭いプロセスウィンドウ: 鋳込み温度、引き出し速度、冷却強度などのパラメータに対する要件は極めて厳しく、精密かつ安定した制御が求められます。
- 低合金によるスイッチングの柔軟性: 異なる合金や仕様間の移行・調整期間は比較的長く、洗浄作業も複雑です。
用途
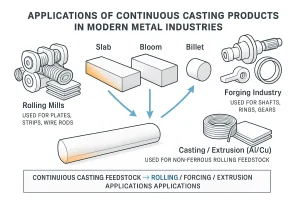
連続鋳造の原料であるスラブ、ブルーム、ビレットが、圧延、鍛造、押出成形の各工程でどのように使用されるかを示した技術図解。
連続鋳造の用途は、主要な金属材料産業のすべてに及んでいます:
- 鉄鋼業界: 鋼材の大部分は スラブ、ブルーム、ビレット これらはCCによって生産され、圧延用鋼板、形鋼、線材の原料として用いられています。
- アルミニウム産業: 次のような工程で広く利用されています。 ストリップ鋳造 およびツインロール鋳造により、アルミ箔、シート、およびプレートの原料として。
- 銅と真鍮: 連続生産に使用される 棒、管そして 線材の原料 電気配線に必要です。
比較
連続鋳造は、効率と生産量の点で独自の地位を占めています:
- インゴット鋳造との比較: 連続鋳造は、以下の点で決定的な優位性を持っている。 効率、均一性、および収率.
- 砂型鋳造との比較: 砂型鋳造は、最終形状またはそれに近い形状の部品を製造するために用いられ、 複雑な形状; CCは、以下の効率的な生産に注力しています。 連続半製品.
- ダイレクトチル(DC)鋳造との比較: DC鋳造は、主にアルミニウムインゴットの製造に使用されます。この方法では、溶融金属を水冷金型に直接注ぎ込みながらゆっくりと沈下させることで、より高い冷却速度を実現します。 従来のCCとの根本的な違いは、DCが半連続式またはバッチ式のインゴット製造プロセスであるという点にある。、理論上無限の連続生産を実現することではなく、
結論
連続鋳造は、その以下の特徴を通じて、現代工学における卓越した価値を実証しています。 高効率、高い一貫性、および生産の統合。中間工程を省略し、製品の品質を最適化し、資源を節約することで、これは世界の冶金業界における基盤技術となっています。したがって、今後もその地位を維持し続けるでしょう。 中核的な役割 中~大規模の金属生産において。
プロジェクトを始める準備はできましたか? 当社のエンジニアにお問い合わせください 詳細なキャスティング評価を行うために。