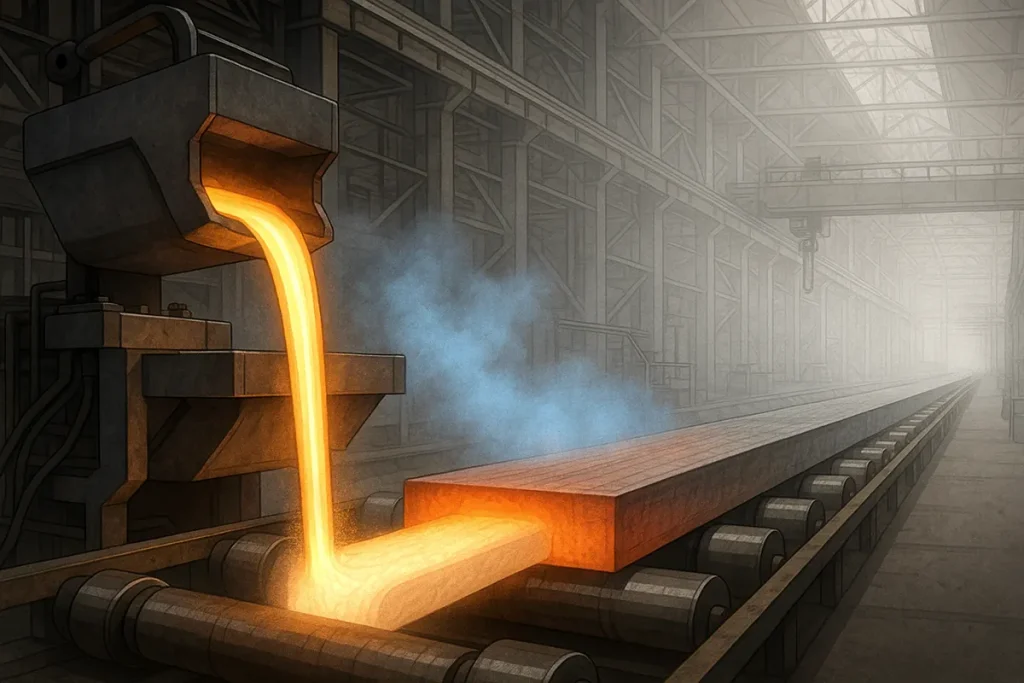
Stranggießen (CC) spielt eine zentrale Rolle in der modernen Metallurgie und verändert die Art und Weise, wie geschmolzenes Metall zu endlosen Halbzeugen wie Knüppeln und Brammen erstarrt. Im Vergleich zu herkömmlichen Barren-Guss, CC bietet weitaus mehr Effizienz und Produktkonsistenz durch den Wegfall mehrerer energieintensiver Zwischenschritte. Damit ist es das Verfahren der Wahl für mittleres bis hohes Volumen Metallproduktion, Herstellung Platten, Blüten, und Knüppel als Ausgangsmaterial für das anschließende Walzen und die Extrusion.
Was ist Strangguss?
Das Stranggießen ist ein industrielles Verfahren, bei dem eine wassergekühlte Kristallisator (Form) zur kontinuierlichen Erstarrung von geschmolzenem Metall, wodurch ein Halbzeug entsteht (Gussblock oder Halbfertigplatte) mit einer konstanten geometrischen Form.
Der wesentliche Unterschied zwischen dem Stranggussverfahren und dem Blockgussverfahren liegt in der Kontinuität des Prozesses: Beim Strangguss wird das Metall kontinuierlich gegossen und erstarrt, wodurch ein Halbzeug entsteht, das theoretisch unendlich lang ist; das Blockgussverfahren erfolgt diskontinuierlich und führt zur Herstellung von Blöcken mit festen Abmessungen. Somit ist der Stranggussprozess linear und hochautomatisiert.
Das Herzstück dieser Anlage ist die Stranggießanlage (CCM).
So funktioniert der Prozess
Beim Stranggießen kommt die Kontinuität des Durchflusses und ein hohes Maß an Automatisierung um die Produktqualität und die Produktionseffizienz sicherzustellen. Zu den wichtigsten Regelparametern zählen ein stabiler Schmelzspiegel, die Gleichmäßigkeit der Anfangsverfestigung (Primärhülle) sowie die präzise Steuerung der Abzugsgeschwindigkeit.
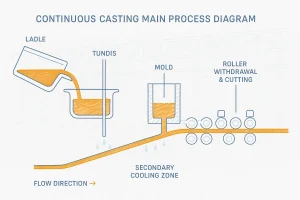
Schritt-für-Schritt-Ablauf des Stranggießverfahrens, vom Gießen der Metallschmelze bis zum Schneiden und Lagern der Knüppel.
1. Metalltransport und Durchflussregelung
Geschmolzenes Metall wird aus dem Schöpflöffel an die Verteilerwanne. Der Zwischenbehälter dient dazu, den Durchfluss zu puffern, den Gießdruck und den Flüssigkeitsstand zu stabilisieren, und ist ein kritischer Bereich für Einbeziehung, Entfernung. Das flüssige Metall gelangt in den wassergekühlten Kristallisator durch eine Unterwasser-Einlassdüse. Entscheidend in dieser Phase ist die Aufrechterhaltung einer konstanter Flüssigkeitsstand und präzise Durchflussregelung um ein reibungsloses Gießen zu gewährleisten.
2. Formzone und anfängliche Erstarrung
Dies ist das Herzstück des Stranggussverfahrens. Die Metallschmelze kommt mit dem wassergekühlten Kupfer in Kontakt Kristallisator, wodurch die Wärme schnell abgeleitet wird und sich eine dünne, gleichmäßige Primärhülle.
In der Kristallisatorzone spielt die Rolle von Formflussmittel (oder Schutzschlacke) ist von entscheidender Bedeutung. Wird es auf die Oberfläche der Metallschmelze im Inneren des Kristallisators aufgetragen, schmilzt es und bildet eine schmierende, isolierende und schützende Schicht. Die geschmolzene Schlacke fließt zwischen dem Mantel und der Formwand und sorgt so für Schmierung um die Reibung zu verringern; die Schlackeschicht auf der Oberfläche sorgt für Isolierung und verhindert die Oxidation von Stahl; und vor allem wirkt es aktiv verhindert das Verkleben (Verkleben).
Außerdem muss der Kristallisator einer leichten Hochfrequenzschwingung um die Verbindung zwischen der Primärhülle und der Formwand in regelmäßigen Abständen zu lösen und so die Oberflächenqualität weiter zu optimieren.
3. Sekundäre Kühlung und Entnahme
Beim Verlassen des Kristallisators verfügt der Guss nur über eine zerbrechliche erstarrte Hülle. Der Prozess geht dann in die sekundäre Kühlzone, wo das Gussteil intensiv gekühlt wird, in der Regel durch Wassersprühung ( Sprühkühlung ) oder durch Eintauchen in Wasser, bis vollständige Erstarrung wird erreicht. Dies ist ein entscheidender Schritt im Stranggießverfahren.
Rollenhalterung und Regelung der Auszugsgeschwindigkeit müssen präzise sein, um die Erstarrungslänge und die Produktionsrate zu bestimmen. Zu den CCM-Strukturen gehören die gängigen geschwungene Schriftart, sowie vertikale Ausführung und horizontaler Typ.
4. Schneiden und Handhabung
Sobald der Guss vollständig ausgehärtet ist, wird er mit konstanter Geschwindigkeit durch die Rollenantrieb System. Anschließend ist es Schnitt mit Flammenschneidmaschinen oder Scheren auf vorgegebene Längen. Die geschnittenen Knüppel können oft direkt an die nachgelagerte Walzstraße weitergeleitet werden (Heißaufladung), wodurch sich der Energieverbrauch und der Zeitaufwand für das Wiederaufheizen erheblich reduzieren lassen.
Verwendete Materialien
Das Stranggießen ist eine äußerst vielseitige Technologie, die für zahlreiche Metallsysteme eingesetzt werden kann:
- Stahl: Die wichtigsten Werkstoffe sind unter anderem Kohlenstoffstahl, legierter Stahl und Edelstahl. Beim Stahlguss, Elektromagnetisches Rühren (EMS) wird häufig eingesetzt, um die Erstarrungsstruktur zu optimieren und innere Defekte wie beispielsweise Zentrumssegregation.
- Aluminium: In der Regel kommen CC-Varianten wie Bandguss oder Doppelwalzguss zum Einsatz. Diese Werkstoffe erfordern eine präzisere Steuerung der Wärmeübertragungseffizienz und Schutzgasatmosphäre um die Oxidation zu unterdrücken.
- Kupfer und seine Legierungen: Aufgrund seiner extrem hohen Wärmeleitfähigkeit, strenge Kontrolle über die Abkühlgeschwindigkeit ist erforderlich, um Rissbildung und innere Spannungen zu verhindern.
Vorteile
Das Stranggießen bietet erhebliche technische und wirtschaftliche Vorteile in der metallurgischen Produktion:
- Hohe Metallausbeute: Die Metallausbeute beträgt in der Regel übersteigt 90% ( $>90\%$ ), wodurch die mit dem herkömmlichen Ingot-Verfahren verbundenen Kopf- und Endverluste erheblich reduziert werden.
- Energieeinsparungen und Energieeffizienz: Eliminiert Zwischenschritte wie das Abisolieren von Blöcken und das Wiederaufheizen im Durchwärmofen. Insbesondere die Möglichkeit, Heißaufladung reduziert den Energieverbrauch beim Nacherwärmen erheblich und verkürzt den gesamten Produktionszyklus.
- Produktqualität und -konsistenz: Kontinuierliche und stabile Erstarrungsbedingungen führen zu einer gleichmäßigen feinkörnige Struktur, wodurch eine hohe Konsistenz hinsichtlich der Maßgenauigkeit und des inneren Aufbaus der Rohlinge.
- Automatisierung und Integration: Der gesamte Prozess ist äußerst automatisiert, wodurch die Integration fortschrittlicher digitaler Steuerungssysteme erleichtert und eine direkte Integration in nachgeschaltete Walzstraßen.
Einschränkungen
Trotz seiner Vorteile weist das Stranggussverfahren gewisse inhärente Einschränkungen auf:
- Hoher Kapitalaufwand: Die Kosten für die Konstruktion, Herstellung und Installation des CCM sind sehr hoch.
- Begrenzte Querschnittsformen: In erster Linie geeignet für die Herstellung von Knüppeln mit einem konstanter Querschnitt (Platten, Blöcke, Rundstangen), was die Anpassung an komplexe oder nicht konstante Geometrien erschwert.
- Enges Prozessfenster: Die Anforderungen an Parameter wie Gießtemperatur, Entnahmegeschwindigkeit und Abkühlintensität sind äußerst streng und erfordern eine präzise und stabile Regelung.
- Geringe Flexibilität bei der Legierungsumstellung: Die Übergangs- und Umstellungsphasen zwischen verschiedenen Legierungen oder Spezifikationen sind relativ lang, und die Reinigung ist aufwendig.
Anwendungen
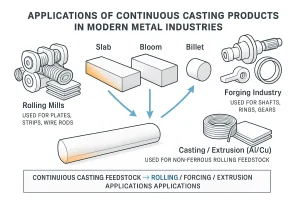
Technische Darstellung, die veranschaulicht, wie Strangguss-Ausgangsmaterialien – Brammen, Blöcke und Knüppel – für Walz-, Schmiede- und Strangpressverfahren verwendet werden.
Anwendungen im Bereich des Stranggusses decken alle wichtigen Metallindustrien ab:
- Stahlindustrie: Der überwiegende Teil des Stahls Brammen, Blöcke und Knüppel werden von CC hergestellt und dienen als Rohstoffe für Walzbleche, Profile und Walzdraht.
- Aluminiumindustrie: Weit verbreitet in Prozessen wie Bandguss sowie im Doppelwalzgussverfahren als Ausgangsmaterial für Aluminiumfolie, -blech und -platten.
- Kupfer und Messing: Wird zur Herstellung von Endlosmaterial verwendet Stangen, Rohre, und Ausgangsmaterial für Walzdraht für die elektrische Verkabelung erforderlich.
Vergleich
Das Stranggussverfahren nimmt hinsichtlich Effizienz und Produktionsvolumen eine einzigartige Stellung ein:
- Im Vergleich zum Barrenguss: Das Stranggießen bietet einen entscheidenden Vorteil bei Effizienz, Gleichmäßigkeit und Ertrag.
- Im Vergleich zum Sandguss: Das Sandgussverfahren wird zur Herstellung von Bauteilen in Endform oder nahezu Endform verwendet, wobei komplexe Geometrien; CC konzentriert sich auf die effiziente Herstellung von kontinuierlich hergestellte Halbzeuge.
- Im Vergleich zum Direct-Chill-Gussverfahren (DC): Das Gleichstromgussverfahren wird vor allem für Aluminiumblöcke eingesetzt. Dabei wird die Schmelze direkt in eine wassergekühlte Form gegossen, während sie langsam absinkt, was zu höheren Abkühlgeschwindigkeiten führt. Der grundlegende Unterschied zum herkömmlichen CC-Verfahren besteht darin, dass es sich bei DC um ein halbkontinuierliches oder chargenweises Blockgussverfahren handelt., anstatt eine theoretisch unendliche kontinuierliche Produktion zu erreichen.
Fazit
Das Stranggießen zeichnet sich durch folgende Eigenschaften aus und beweist damit seinen herausragenden Wert für die moderne Technik: Hohe Effizienz, hohe Konsistenz und Produktionsintegration. Durch den Wegfall von Zwischenschritten, die Optimierung der Produktqualität und die Einsparung von Ressourcen hat sie sich zu einer grundlegenden Technologie für die globale Metallindustrie entwickelt. Daher wird sie ihre Kernposition in der Metallproduktion mit mittleren bis hohen Stückzahlen.
Sind Sie bereit, Ihr Projekt zu starten? Wenden Sie sich an unsere Ingenieure für eine detaillierte Gussbewertung.